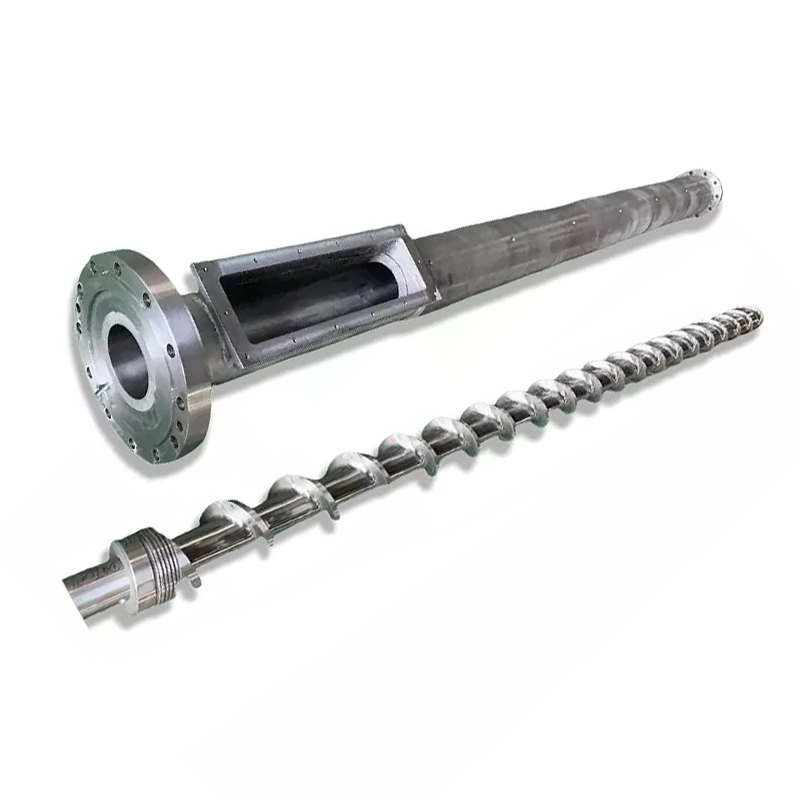
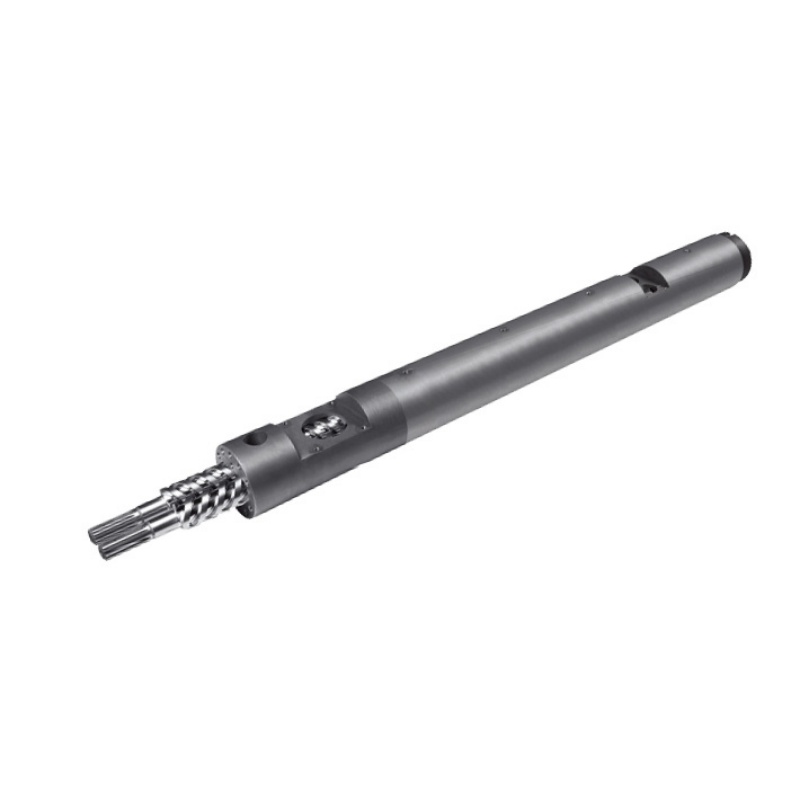
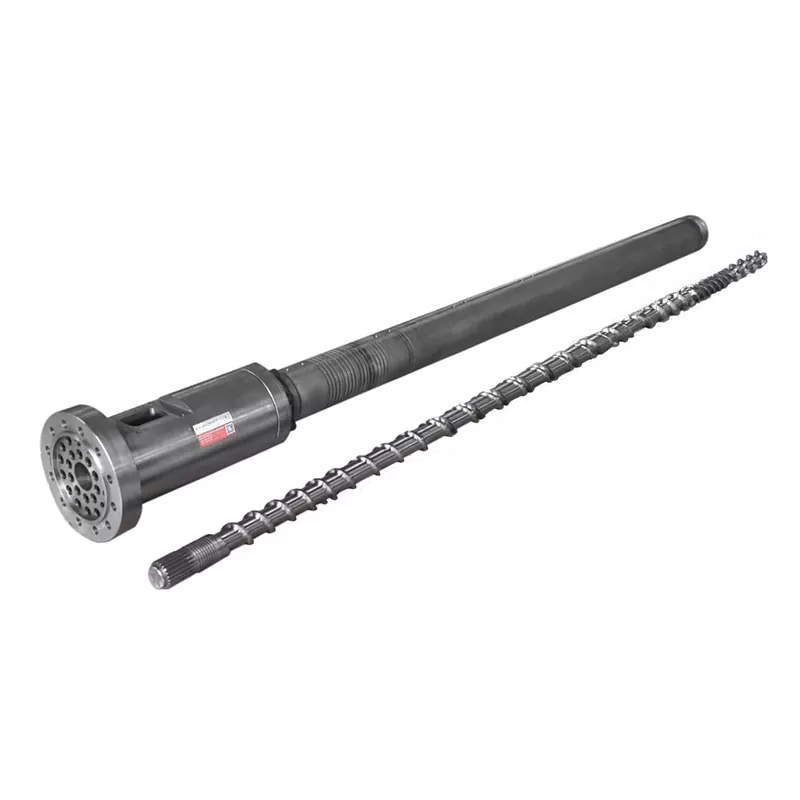
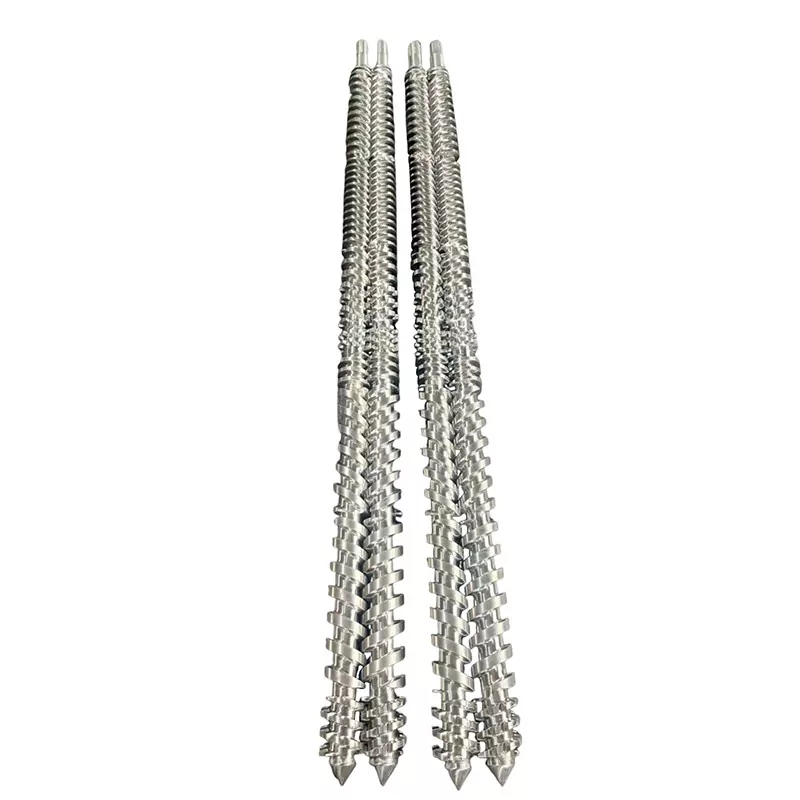
Kúpos és párhuzamos ikercsigás extruderek: mit hasonlítunk össze?
Mi az a kúpos ikercsigás extruder?
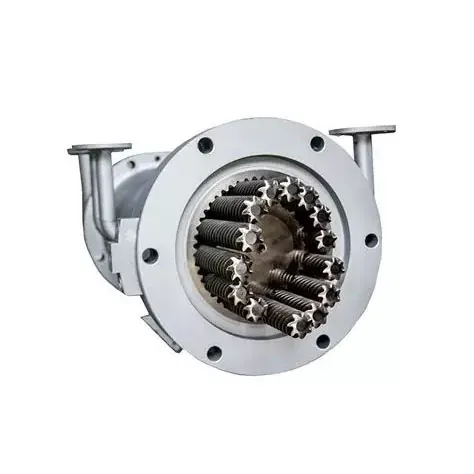
A kúpos ikercsigás extruderben olyan csavarok vannak, amelyek külső átmérője a feldolgozási hossz mentén változik. Az itt tárgyalt hagyományos PVC-elrendezésnél a betáplálási vége nagyobb, a nyomóvég pedig kisebb. Az olyan leírások, mint például a "kúpos csigás extruder", a forgásirányt, az összekapcsolódási elrendezést és az alkalmazást még megerősíteni hagyják.
Mi az a párhuzamos ikercsigás extruder?
A párhuzamos ikercsigás extruder párhuzamos csavartengelyekkel és állandó névleges külső átmérővel rendelkezik a feldolgozó szakasz mentén. A csatorna geometriája változhat. A „párhuzamos” szó nem árulja el, hogy a csavarok együtt vagy ellentétes irányba forognak-e, illetve, hogy a gépet kompaundálásra vagy közvetlen termékextrudálásra szánják.
Nastaj és Wilczyński megkülönbözteti az együtt forgó és az ellentétesen forgó ikercsigás extrudálást.2024-es kutatás az ellentétesen forgó extrudálás léptéknöveléséről. Megbeszélésük szerint a PVC-por feldolgozása fontos, egymással ellentétes irányban forgó alkalmazás. Ez a folyamatkülönbség az értelmes összehasonlítás kiindulópontja.
Tartsa következetesen a vásárlási feladatot
PVC szárazkeverékes extrudálás esetén hasonlítsa össze a vonatkozó kúpos és párhuzamos konfigurációkat ugyanazon termékkövetelmények szerint. Ne vigye át a nagy sebességgel együtt forgó kompaundálási igényt egy ellentétes forgású csőgépre pusztán azért, mert mindkettőnek párhuzamos csavarjai vannak. Ha az Ön feladata összetett gyártás, használja a szélesebb körű termékünketanyag- és extrudálórendszer-választási útmutatóhogy először létrehozza a folyamatot.
Új sor esetén a gép szállítójának meg kell határoznia a teljes üzemi konfigurációt. A cserealkatrészeknél a telepített géppel és annak rajzaival kezdjük. Egy csavaros árajánlat önmagában nem tudja megállapítani, hogy egy másik géparchitektúra megfelelő-e.
Hogyan különbözik a geometria, a középpont távolsága és a modell méretei
A hasznos geometriai különbségtétel az, hogy hol van hely az anyagnak, és hova kell illeszkednie az összeállításnak. A hagyományos kúpos elrendezésben a csavartengelyek átmérője és elválasztása a feldolgozási hossz mentén változik. Párhuzamos elrendezésben a tengelyek párhuzamosak maradnak. Egyik leírás sem határozza meg a csatornamélységet, a helyi kompressziót, a munkahézagot vagy a teljes nyomásterhelést.
Az átmérőpár nem a kapacitás besorolása
A miénkkúpos ikercsavaros hordócsaláda Φ65/Φ132 és Φ80/Φ156 párokat sorolja fel. Megrendelés előtt ellenőrizze, hogy a rajz melyik végét azonosítja, és a kapcsolódó feldolgozási hosszt. Ne olvassa el a második számot csőátmérőként vagy hossz-átmérő arányként. L/D dimenzió nélküli; egy átmérő egy hosszegységet hordoz.
APVC cső párhuzamos csavaros hordóoldal listák Φ45–Φ150 mm és L/D 32–38, testreszabással. Ezek a termék közzétett opciói. Nem határoznak meg egyenértékű kúpos méretet vagy univerzális teljesítménytartományt.
Tartalmazza a meghajtót és a támasztékot
A hajtómű kimeneti elrendezését, a csatlakozási adatokat és a megengedett működési keretet kérnénk a feldolgozóegység rajza mellé. A csapágytér vagy a nagyobb előtolási átmérő nem helyettesíti az ellenőrzött nyomaték-, sebesség- és tolóerő-specifikációt. Hasonlítsa össze a teljes ajánlatokat, ahelyett, hogy egy fényképből következtetne a mechanikai kapacitásra.


Kúpos vs párhuzamos ikercsigás extruder: hasonló összehasonlítás
Mindkét konfiguráció értékelést érdemel, ha ugyanarra a PVC-feladatra ajánlják. Lehetséges előnyei csak akkor válnak hasznossá, ha a szállító azonosítja a tényleges csavarprofilt, előtolás elrendezést, meghajtást és működési feltételeket. A következő táblázatot használjuk az ajánlatok összehasonlítására, ahelyett, hogy minden sorra egyetemes győztest ítélnénk oda.
| Döntés | Kúpos konfiguráció | Párhuzamos konfiguráció | Kérésre bizonyíték |
|---|---|---|---|
| Anyagfelvétel | Ellenőrizze a betáplálás geometriáját és a felhasználható szívónyílást a kívánt porkeverékkel. | Ellenőrizze az adagolónyílást, a csatornaprofilt és az adagolórendszert ugyanarra a keverékre. | Takarmányforma, térfogatsűrűség és stabil előtolási sebesség. |
| Fúzió és hőtörténet | Értékelje a változó geometriát sebesség-, töltés- és hőmérséklet-szabályozással. | Értékelje a kiválasztott feldolgozási hosszt és a helyi csatorna geometriáját. | Meghatározott anyag, folyamat ablak és késztermék eredményei. |
| Szellőztetés | Erősítse meg a szellőzőnyílás helyzetét és az ott szükséges folyamatfeltételeket. | Erősítse meg a szellőzőnyílás helyzetét és a nyomásnövelő funkciót. | Próba megfigyelések és egyeztetett szellőzőrendszeri feltételek. |
| Nyomás és hajtásterhelés | Használja a tényleges meghajtó- és feldolgozóegység-korlátokat. | Használja a tényleges meghajtó- és feldolgozóegység-korlátokat. | A szállító által jóváhagyott működési boríték és szerszámhasználat. |
| Kimeneti tartomány | Erősítse meg az elfogadott kimenetet a kívánt termékméreteken. | Erősítse meg az elfogadott kimenetet ugyanazon a minőségi határokon. | Stabil minimális és maximális termelési pontok. |
| Energia | Mérje meg a jelölt működési pontot. | Mérje meg a jelölt működési pontot. | kWh / elfogadott kg, meghatározott határral és időtartammal. |
| Kopás és csere | Ellenőrizze az illeszkedő alkatrészeket és a megengedett beállítási feltételeket. | Vizsgálja meg mindkét csavart és mindkét hordófuratot. | Elhelyezett kopástérkép és cseretáv. |
| Beruházás | Tartalmazza a telepítést, a segédeszközöket és a szükséges gyártási tartományt. | Tartalmazza ugyanazt a projekt hatókörét. | Tételes árajánlatok egyenértékű kizárásokkal és elfogadási feltételekkel. |
Az övé absztraktbanpárhuzamos és kúpos extrudálás összehasonlítása, S. Seifert felméri a konfigurációt, a tartózkodási időt és a nyírást a PVC végfelhasználásával szemben. Ez támogatja a folyamatspecifikus összehasonlítást; új vásárlás esetén nem biztosít univerzális csőméret-levágást vagy energiamegtakarítási százalékot.
Hogyan változtatja meg a döntést a PVC készítménye
Kezdje a specifikációt azzal, hogy mi kerül be a gépbe, és minek kell elhagynia a szerszámot. A „merev PVC” túl tág két javaslat összehasonlításához. Kérnénk a gyanta minőségét, a töltőanyag típusát és a töltést, a stabilizátor- és kenőrendszert, az újrahasznosított tartalmat, a takarmányformát és az elkészítési módot. Jegyezze fel a recept átdolgozását, hogy a próba és az idézet ugyanazt az anyagot írja le.
A kompozíció mértékegységeit tartsa egyértelműnek
A phr-ban kifejezett terhelés száz rész gyantára vonatkoztatva részeket jelent, nem pedig a teljes vegyület tömegszázalékát. Egyszerű összetételi példaként 100 tömegrész gyanta plusz 50 rész töltőanyag, más összetevők nélkül, 50 ÷ 150 = 33,3% töltőanyagot tartalmaz a teljes tömegre vonatkoztatva. Más összetevők hozzáadása megváltoztatja ezt a százalékot. Ez az aritmetika egyik gép számára sem biztosít biztonságos terhelést.
Kérdezd meg, hogyan fogják értékelni a takarmány állagát. A térfogatsűrűségben vagy a takarmány-előkészítésben bekövetkezett változást fel kell jegyezni, nem pedig változatlan polimernév mögé rejteni. Ha a szállító eltérő geometriát javasol, kérjen magyarázatot az azonosított anyagállapothoz és a gyártási feladathoz.
Határozzon meg egy hasznos fúziós és légtelenítő ablakot
Nastaj és Wilczyńskiellentétesen forgó extrudálási vizsgálata hőmérsékletet, az olvadásfejlődést és az áteresztőképességet összekapcsolt skálázási célokként kezeli. Leírja az összefonódó rendszerek szivárgási áramlásait is. Ezért nem következtetnénk a teljes folyamatra egy üres csatornatérfogatból, és nem adnánk meg a csavar sebességét anélkül, hogy figyelembe vennénk az egység mentén történő anyagfejlesztést.
Állapodjon meg arról, hogy mely nyomás- és anyaghőmérséklet-leolvasásokat, hol veszik le, és hogyan kapcsolják össze a termékmintákat ezekkel a leolvasásokkal. A hordó alapértékei önmagukban nem biztosítják ezt a rekordot. Egy hasznos működési ablak azonosítja azokat a feltételeket, ahol a kívánt termék áthalad, nem csak azt, hogy a gép hol tart tovább.
Használja a termékteszteket a tényleges hatókörükön belül
ASTM D2152-23a merev PVC-csövek és az öntött szerelvények acetonos bemerítéssel történő fúziójának megfelelőségét szabályozza. A közzétett korlátok szerint nem tudja megkülönböztetni a termikus degradációt a megfelelő fúziótól, és nem helyettesíti az egyéb fizikai vagy kémiai teszteket. Ez nem egy általános termékminőségi tanúsítvány. Bármilyen alkalmazható oldószervizsgálatot szakképzett személyzet és a szükséges biztonsági ellenőrzések végeznek.
Egy releváns tömörfalú PVC-U nyomócső projekthez,ISO 1452-2:2009meghatározza a cső jellemzőit és a kapcsolódó vizsgálati paramétereket. Nem választja ki a csavar geometriáját. Állapodjon meg az alkalmazandó termékszabványban, kiadásban és piaci követelményekben, mielőtt eldönti, mi minősül elfogadott kimenetnek.
Méretezze az extrudert az értékesíthető kimenethez
A gyártási célnak a termékütemezésből kell származnia. Nem csak a legnagyobb csövet vagy a legmagasabb katalógusszámot kérnénk a kívánt teljesítménytartományra. Egy nagy teljesítményű pontnak megfelelő vonalat kisebb termékek, lassabb működés vagy eltérő összetétel esetén külön felülvizsgálatra lehet szükség.
Fordítsa le a vonalsebességet tömegárammá
Folyamatos termék esetén szorozza meg a méterenkénti tényleges tömeget a vonal sebességével, és váltsa át a perceket órákra. Használja a megadott terméksúlyt vagy ellenőrzött méretet. A valós beszerzési igény kiszámításakor ne feltételezzen általános sűrűséget vagy falvastagságot.
Szükséges termékáram (kg/h) = méterenkénti tömeg (kg/m) × vezetéksebesség (m/perc) × 60
Egy 2,0 kg/m tömegű, 3,0 m/perc sebességű szemléltető cső esetében a cél 360 kg/h. 4,0 m/perc sebességnél ugyanennek a terméknek 480 kg/h-ra van szüksége. Ezek feltételezett tervezési inputok, nem Nanhaiya próbaeredmények. Egyik számítás sem mondja meg, hogy egy adott kúpos vagy párhuzamos gép megfelel-e a minőségi követelménynek.
Ellenőrizze a sor többi részét
Tekintse át a keverést és a takarmány-előkészítést az áramlás irányában, majd a kalibrálást, a hűtést, a kiszállítást és a levágást. Kérje meg a felelős berendezés beszállítóit, hogy erősítsék meg a javasolt gyártási pontokat. Ha egy meglévő hűtőszakasz csak az aktuális terméksebességet támogatja, a nagyobb extruderteljesítmény jóváhagyása nem hagy jóvá nagyobb vonalsebességet.
Az összehasonlításba a nyomásadó is beletartozik. A termék vagy a szerszám cseréje megváltoztathatja a gép feladatait még akkor is, ha a kívánt kg/h nem változik. Rögzítse a szerszámozási és mérési helyeket minden termelési ponttal, hogy a kapacitásigény értelmezhető maradjon.
Hasonlítsa össze a gyártási tartományt
Felsoroljuk azt a konfigurációt, amely képes bemutatni a kívánt tartományt elfogadható termékkel, majd összehasonlítjuk a költségeket. Ne adjon hozzá tetszőleges biztonsági százalékot, és hívja a kiválasztott gépet. Bármely tartalékkapacitásnak meg kell felelnie egy meghatározott jövőbeni termék-, feladat- vagy működési követelménynek, amelyet a szállító felülvizsgált.
Hasonlítsa össze az energiát, a kopást és a teljes működési költséget
A motor besorolása teljesítményspecifikáció, nem mért energiaszámla. Az ikercsigás extruder energiafogyasztásának hasznos összehasonlításához határozza meg, hogy mit tartalmaz a mérő: meghajtó és fűtőelemek, a teljes extruder vagy a teljes sorozat. Ne változtassa meg ezt a határt, és adja meg, hogy beletartozik-e az indítás és az elutasított gyártás.
Ossza el az energiát az elfogadott termékkel
Fajlagos energia (kWh/kg elfogadott) = mért energia az intervallumban ÷ elfogadott terméktömeg ugyanabban az intervallumban
A következő egyórás példa hipotetikus. Mindkét jelölt ugyanazt a termékelfogadási kritériumot és az energiamérő határát használja. Megmutatja, hogy a bruttó teljesítmény és az elfogadott-output hatékonyság miért vezethet eltérő következtetésekhez.
| Egyórás tervezési példa | jelölt A | jelölt B |
|---|---|---|
| Energia a megadott határon belül | 100 kWh | 120 kWh |
| A termék bruttó tömege | 500 kg | 600 kg |
| Elfogadott terméktömeg | 480 kg | 540 kg |
| Energia per bruttó kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energia / elfogadott kg | 0,208 kWh/kg | 0,222 kWh/kg |
B több elfogadott anyagot szállít az intervallumban; A kevesebb energiát használ fel elfogadott kilogrammonként. Ez vásárlási kompromisszum, nem pedig annak bizonyítéka, hogy bármelyik geometria nyer. Adja meg az igényelt termelési sebességet, és ismételje meg az összehasonlítást a gyártási ütemterv szempontjából releváns üzemi pontokon.
A kopásvédelmet külön határozza meg
A miénkPVC karton kúpos termékoldalfelsorolja a 38CrMoAlA és a nitridáló vagy bimetál kezelési lehetőségeket. Ezek a választások nem határoznak meg élettartam-szorzót. A munkafelületeket, az anyagrendszert és az ellenőrzési követelményeket a tényleges összetétel és a kopás helye alapján határozzuk meg, ahelyett, hogy kizárólag ötvözetcímkével választanánk ki.
A költség-összehasonlításban szerepeljen az elutasított anyag, az átállási idő, a tervezett karbantartás és a csere terjedelme. Használjon tényleges működési nyilvántartást vagy egyértelműen azonosított becsléseket ezekhez a bemenetekhez. Az alacsonyabb vételár nem ad választ arra, hogy a javasolt összeállítás megfelel-e a gyártási körnek, vagy illeszkedik-e a telepített berendezésekhez.
Hogyan válasszunk ikercsavaros extrudert a PVC alkalmazáshoz
Javasoljuk mindkét geometria megtartását a szűkített listán, ha még egyiket sem zárták ki eljárás vagy mechanikai bizonyítékok. Ezután távolítsa el a nem megfelelő konfigurációkat a tényleges alkalmazás segítségével. A „cső”, „profil” és „tábla” termékcsaládokat jelöl, nem pedig teljes extrudálási specifikációkat.
PVC cső extrudálás
Kiadjuk mind aPVC cső kúpos csavaros hordóés aPVC cső párhuzamos csavaros hordó. Ez ok a konfigurációk összehasonlítására, nem pedig az az ígéret, hogy minden méret minden csőhöz illik. Kezdje a termék méreteivel, összetételével, nyomási teljesítménnyel és a szükséges stabil kimeneti pontokkal.
A kúpos csőlap 16-63 mm-es, 50-110 mm-es és 90-160 mm-es felhordószalagokat tartalmaz. Ezek a számok a felsorolt csőalkalmazásokat írják le. Ezek nem csavarátmérők, és nem határoznak meg egy univerzális maximális csőméretet a kúpos gépekhez.
Profilok és táblák
A profilhoz adja meg a metszetrajzot, a méterenkénti súlyt, a kalibrálási elrendezést és a méret elfogadási követelményeket. A táblák esetében állapítsa meg, hogy szilárd vagy habosított-e, és határozza meg az elfogadott vastagságot, sűrűséget, ahol releváns, felületi és méretkövetelményeket. A termék felépítésében bekövetkezett változás új folyamat-felülvizsgálatot érdemel.
A miénkPVC hablap csavar specifikációs útmutatórészletesebben foglalkozik a helyettesítési tájékoztatóval. Ezt az alkalmazás-specifikus áttekintést elkülönítjük az általános geometriai összehasonlítástól. A PVC-alapú fa kompozitoknak szintén saját összetétel-felülvizsgálatra van szükségük; ne vigyen át következtetést PE- vagy PP-alapú kompozitból kizárólag azért, mert mindkét terméket WPC-nek hívják.
Mikor kell újra megnyitni a választást
Tekintse meg újra a specifikációt, ha a recept, a takarmányforma, a minőségi cél vagy a termék ütemezése megváltozik. Változatlan létező folyamat esetén a gépátalakítási javaslat előtt ki kell értékelni a megfelelően illeszkedő cserét. Kibővített gyártási feladat esetén kérje meg a gép szállítóját, hogy tekintse át a teljes sorozatot, ahelyett, hogy pusztán a csavargeometrián keresztül ígérné a változtatást.
Ha egy meglévő kúpos vonal már lefedi a szükséges minőségi és teljesítménytartományt, akkor először egy hozzáillő kúpos cserét értékelnénk, nem pedig párhuzamos átalakítást adnánk el automatikus frissítésként. Ugyanez az érvelés vonatkozik a kielégítő párhuzamos egyenesre is. Új gyártási feladathoz válassza ki azt a konfigurációt, amelynél bizonyítottan illeszkedik az alkalmazáshoz; a magasabb vételár vagy a nagyobb névleges átmérő nem az a demonstráció.
Kicserélheti vagy átalakíthatja a meglévő csavart és hengert?
A kúpos ikercsavaros henger és a párhuzamos ikercsavaros henger nem cserélhető szerelvények. Mielőtt megbeszélné az átalakítást, szerezzen teljes gépértékelést. Ebbe a felülvizsgálatba tartozik a sebességváltó kimeneti elrendezése, a tengelycsatlakozások, a hordórögzítés és a feldolgozóegység elrendezése, valamint az adagoló-, légtelenítő-, fűtő- és hűtési interfészek.
Mielőtt más csavargeometriát javasolnék
Amikor áttekintek egy PVC extrudálási problémát, az első kérdésem az, hogy visszaállítjuk-e az eredeti folyamatot, vagy más munkát kérünk a géptől. Az elhasználódott alkatrészek cseréje és a termelési kapacitás növelése eltérő bizonyítékokat igényel. Nem ajánlom a kúpos és a párhuzamos csavarok közötti váltást egyszerűen azért, mert a vezeték instabillá vált.
Ha a kibocsátás ingadozik, először kérem a készítmény felülvizsgálatát, az etetési feltételeket, az üzemeltetési nyilvántartásokat és a késztermék-ellenőrzési eredményeket. Azt akarom, hogy a nyomás, a hőmérséklet, a csavarfordulatszám és az elfogadott teljesítmény ugyanabban az időszakban kerüljön rögzítésre. Ha összehasonlítjuk a tegnapi csúcsteljesítményt a mai átlaggal, keveset mondok arról, hogy változott-e az anyag vagy a termék.
Ezután áttekintem a mechanikai konfigurációt. A rajzcsomagnak azonosítania kell a forgásirányt, a csavar geometriáját, a középpont távolságát, a meghajtó csatlakozásokat és a henger interfészeit. A csereszerelvényhez mindkét csavaron és mindkét hordófuraton a megnevezett pozíciókhoz kötődő mérésekre is szükségem van. A modellszám kiindulási hivatkozás, nem pedig gyártási engedély.
Ezután szétválasztom a lehetséges műveleteket. Az etetési probléma takarmányozási vizsgálatot igényel. Gyanús kopás esetén megfelelő vizsgálati jegyzőkönyvet kell készíteni. A megváltozott összetételhez a folyamat felülvizsgálata szükséges. Ha megnőtt a célteljesítmény, akkor a hűtő-, lehúzó- és vágóberendezésnek be kell lépnie a vitába, mielőtt nagyobb feldolgozóegységet ajánlok.
Mielőtt egy rendelés továbbhaladna, két átvételi szakaszban állapodnék meg: a mechanikai illeszkedésben és a gyártási teljesítményben. Az első ellenőrzi, hogy az összeállítás megfelel-e a gépnek; a második azt ellenőrzi, hogy a megállapodás szerinti anyag meghatározott feltételek mellett elfogadható terméket állít-e elő. Ha ezeket a döntéseket elkülönítve tartja, a vevő világosabb utat biztosít az eredeti problémától a védhető cserespecifikáció felé.
Ne kezelje a beállítást univerzális kopásjavításként
A tengelyirányú beállításnak követnie kell a gép gyártója által engedélyezett eljárást és határértékeket. Ne mozgassa a kúpos készletet csak addig, amíg a kimenet úgy tűnik, hogy helyreáll. Az ellenőrzéshez és a csavarok eltávolításához használja az üzem jóváhagyott leválasztási, hűtési és emelési eljárásait, szakképzett személyzettel. A miénkpárhuzamos ikercsavar hézag és kopásvezetőelmagyarázza, hogyan kell rendezni egy párosított mérési rekordot.
Mit kell küldeni ajánlatkéréshez és gyártási próbaverzióhoz?
Miért nem hagynám jóvá a cserét pusztán a katalógusszámokból?
Amikor összehasonlítom a Nanhaiya közzétett kúpos és párhuzamos csavarhordós opcióit, először elkülönítem a specifikációs formátumokat. A kúpos tartomány olyan átmérőpárokat tartalmaz, mint a Φ65/Φ132 és Φ80/Φ156. Ezek a katalógusbejegyzések azonosítják a jelölt konfigurációkat; nem biztosítanak egyenértékű teljesítményt vagy felcserélhetőséget egy másik szerelvénnyel.Nanhaiya kúpos előírások
A PVC cső párhuzamos csavarhordós oldala Φ45 és Φ150 mm közötti átmérőtartományt és 32 és 38 közötti L/D arányt tesz közzé, testreszabható. Ezek az ábrák ezt a termékkínálatot írják le, nem minden párhuzamos ikercsigás extrudert.Nanhaiya PVC cső párhuzamos előírások
A 65 mm-es párhuzamos konfiguráció ezért nem helyettesíthető a 65/132-es kúpos egységekkel, mivel mindkét leírásban a „65” szerepel. A második kúpos átmérőt sem L/D arányként vagy kész csőátmérőként értelmezném.
Ebből a specifikáció áttekintéséből az a következtetésem, hogy a katalógus segíthet a termékek szűkített listájában, de nem hagyja jóvá az átalakítást. Mielőtt összeállítást javasolnék, szükségem lenne a gép konfigurációjára, interfész rajzaira, összetételére és gyártási céljára. Ezután elkülöníteném a méretkompatibilitást a folyamatteljesítménytől, amelyet még ellenőrizni kell.
Ez konkrét eredményt ad a vevőnek az összehasonlításból: egy meghatározott rajz-áttekintés és próbakör, nem pedig egy nem alátámasztott ígéret, hogy a csavargeometria megváltoztatása növeli a teljesítményt vagy csökkenti az energiafogyasztást.
Készítsen és érvényesítsen egy összehasonlítható specifikációt
-
Határozza meg a terméket és a készítményt
Azonosítsa a termékrajzot, a recept átdolgozását, a takarmányformát és az alkalmazandó minőségi követelményeket. Rögzítse a töltőanyag-betöltést egységeivel együtt, és tartalmazza a kívánt termékskálát.
-
Erősítse meg a vonalkényszereket
Adja meg a szükséges elfogadott kimeneti pontokat, és azonosítsa azokat az adagolási, hajtási, szerszámozási, hűtési, kiszállítási és vágási feltételeket, amelyeknek támogatniuk kell ezeket.
-
Ellenőrizze a gépet és a rajzokat
Adja meg a gép azonosítóját, a forgási elrendezést, a csavar- és hengerrajzokat, a meghajtó csatlakozásokat, a rögzítési felületeket és a cserealkatrészek elhelyezett kopásmérését.
-
Határozza meg az egyes jelölt konfigurációkat
Kérje meg a szállítót, hogy azonosítsa a geometriát, az anyagokat, a munkafelületeket, a releváns segédeszközöket és az árajánlatok kizárását. Különítse el az összetevők hatókörét a teljes gépen végzett változtatásoktól.
-
Egyezzen meg a próba feltételeiről és a jegyzőkönyvekről
Rögzítse az anyagot, a terméket, a mintavételi időszakot és az energiahatárt. Rögzítse a sebességet, a nyomásokat és a hőmérsékleteket a megnevezett helyeken, a bruttó és elfogadott teljesítményt, a selejteket, a szellőzés feltételeit és a termékteszt eredményeit.
-
A mechanikai illeszkedést és a gyártást külön fogadja el
Ellenőrizze a szállított szerelvényt a jóváhagyott rajz alapján, majd értékelje a gyártást az egyeztetett minőségi és kimeneti kritériumok alapján. Tartsa a két átvételi rekordot a tesztelt konfigurációhoz kapcsolva.
Küldj Nanhaiyának egy csavaros és hordós PVC tájékoztatót
Kúpos vagy párhuzamos alkatrészek esetén küldje el a gép adatait, összetételét, termékrajzát és az aktuális gyártási nyilvántartást. Adja meg, hogy vissza kell-e állítania egy meglévő folyamatot, vagy értékelnie kell egy megváltozott feladatot, hogy az összetevőjavaslat a megfelelő feladatra vonatkozzon.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Helyszín: Dinghai kerület, Zhoushan, Zhejiang, Kína.
Gyakran ismételt kérdések
A párhuzamos ikercsigás extruderek mindig együtt forognak?
Sz. Párhuzamos a csavartengely geometriáját, míg az együtt és ellentétes forgás a mozgást írja le. A berendezések összehasonlításakor adja meg mindkét mezőt. Ehhez a PVC-kiválasztási feladathoz meg kell határozni a megfelelő konfigurációt és a közvetlen extrudálási kötelezettséget, mielőtt más típusú ikercsavaros gépek kapacitás-, keverési- vagy energiaigényeit használnák.
A kúpos ikercsavaros extruder mindig jobb PVC-hez?
Nem. A PVC összetétele és termékkövetelményei nem önmagukban választják ki a geometriát. Hasonlítsa össze a javasolt kúpos és párhuzamos konfigurációkat egyeztetett takarmányozási, minőségi és termelési feltételek mellett. Csere esetén a telepített gép és a jóváhagyott interfészek korlátozzák a választást, mielőtt a folyamat-összehasonlítás jóváhagyhatna egy másik architektúrát.
Melyik kialakítás használ kevesebb energiát kilogrammonként?
A geometriai címke nem adja meg a választ. Mérje meg az energiát és az elfogadott terméktömeget ugyanabban az intervallumban, a megadott berendezéshatár segítségével. Hasonlítsa össze a gyártási ütemtervhez szükséges működési pontokat. Egy gép több elfogadott kg/h-t tud leadni, miközben ezen a ponton több kWh-t használ fel elfogadott kilogrammonként.
Kúpos csavar és henger helyettesítheti a párhuzamos készletet?
Nem cserélhető szerelvények. Az átalakítás megköveteli a gép architektúrájának, a sebességváltó kimeneteinek, a tengelycsatlakozásoknak, a szerelési és folyamatinterfészek áttekintését. Szokásos csererendelés esetén adjon meg egy megfelelő összeállítást a telepített géphez. Ne hagyja jóvá az átalakítást katalógus modellszámból vagy megosztott átmérőértékből.
Mit mond a modellszám, például a 65/132?
A Nanhaiya a Φ65/Φ132-t kúpos csavar-cső átmérőpárként sorolja fel. Erősítse meg a mérethelyeket és a teljes geometriát a rajzon. A jelölés önmagában nem határozza meg a feldolgozás hosszát, forgásirányát, kimenetét, csőméretét vagy felcserélhetőségét. A második átmérő nem dimenzió nélküli L/D arány.
Milyen információkra van szükség a két konfiguráció összehasonlításához?
Adja meg a készítmény felülvizsgálatát, a takarmányformát, a termékrajzot, a minőségi követelményeket és a szükséges elfogadott termelési tartományt. Tartalmazza a gép konfigurációját és az interfészeket a cseremunkákhoz. Kérjen meg minden szállítót, hogy adja meg a javasolt berendezési kört és a próbakörülményeket, majd külön döntésként hasonlítsa össze a mechanikai illeszkedést, a termék átvételét és az üzemeltetési költséget.