Hír

Kúpos ikercsavaros hordó: Teljes útmutató a specifikációkhoz, alkalmazásokhoz és kiválasztáshoz

2026-08-05 0 Hagyj üzenetet


Gyors válasz

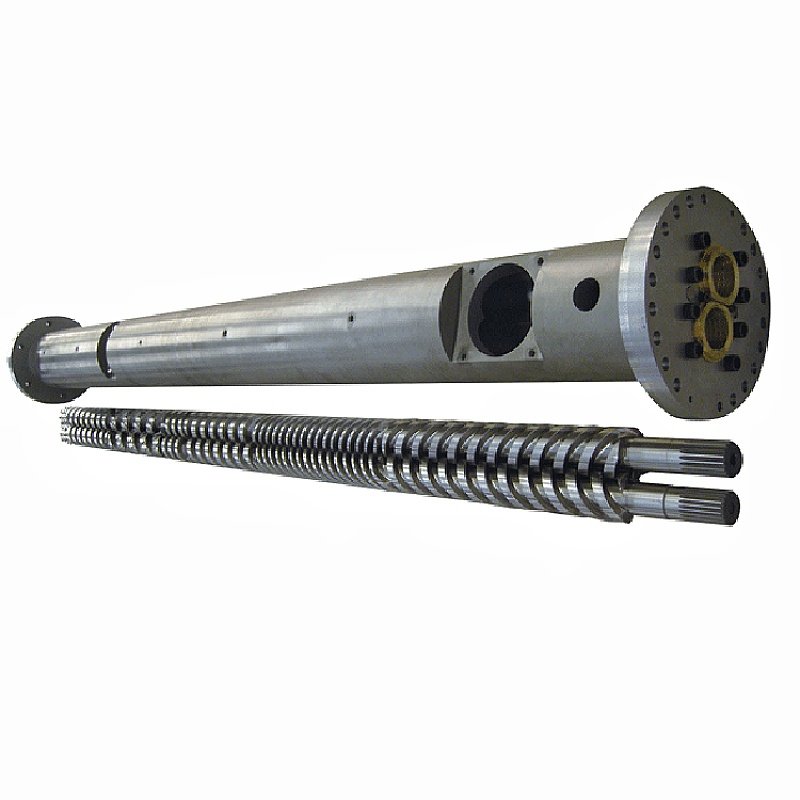
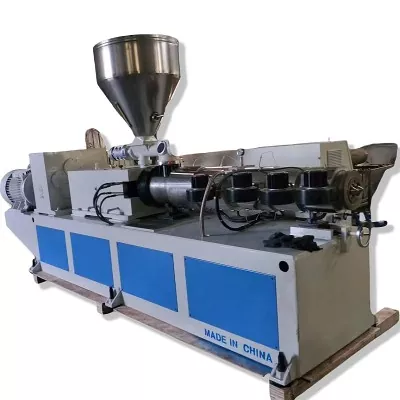
A kúpos ikercsavaros henger egy kúpos, ikerfuratú extrudáló alkatrész, amelyben két kúpos csavar forog egy megfelelő kúpos hengerben. A kúpos geometria erős adagolást és nagy tömörítést biztosít rövid hosszon, ezért akúpos ikercsavar és hengera standard választás PVC csövek, profilok, lemezek és WPC extrudálásokhoz.

Ha PVC vagy fa-műanyag vonalat üzemeltet, akúpos ikercsavaros hordóAz egyik olyan rész, amely a legközvetlenebbül határozza meg a teljesítményt, az olvadék minőségét és az üzemeltetési költségeket. Ha nem megfelelő méretet, anyagot vagy hézagot választ, akkor kopás, selejt és állásidő miatt fizet. Ez az útmutató bemutatja a kúpos csavaros henger működését, a vásárláskor számító specifikációkat, valamint azt, hogy miben különbözik apárhuzamos ikercsavaros henger, és hogyan kell kiválasztani, telepíteni és karbantartani – egy olyan gyár szemszögéből írva, amely minden nap megmunkálja ezeket az alkatrészeket.

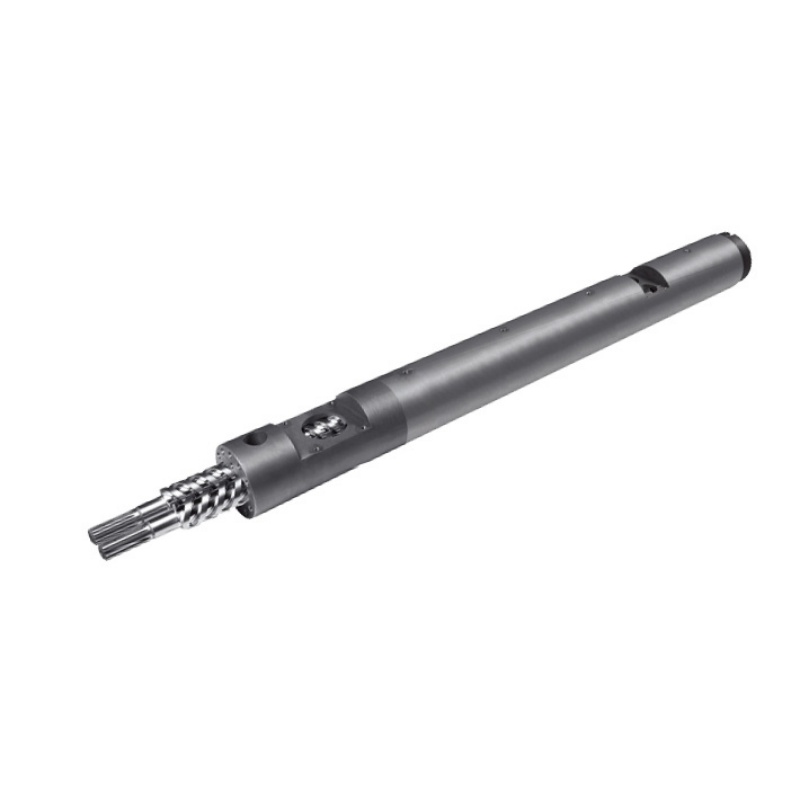
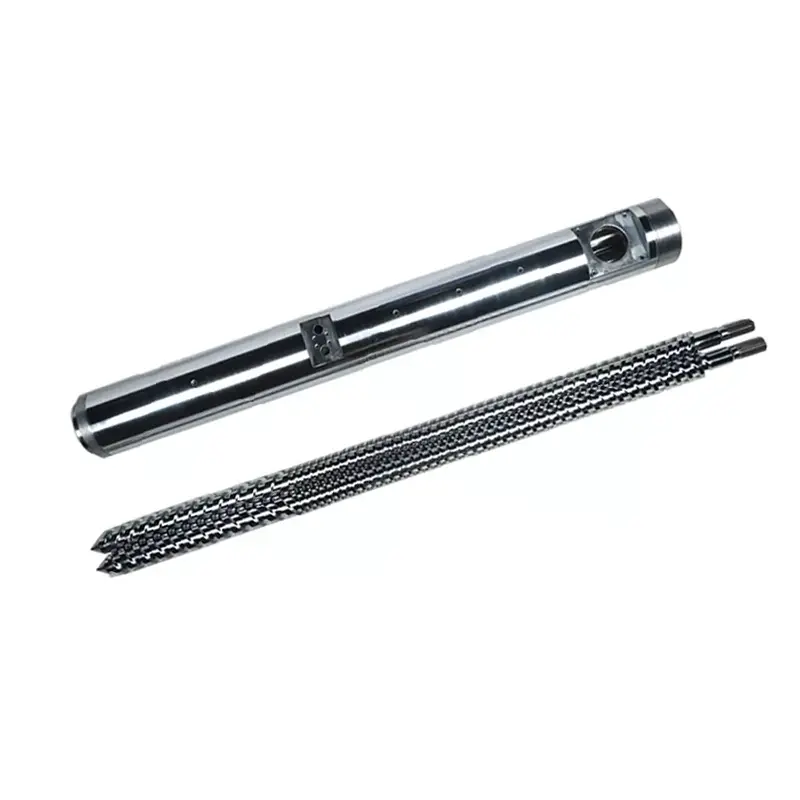
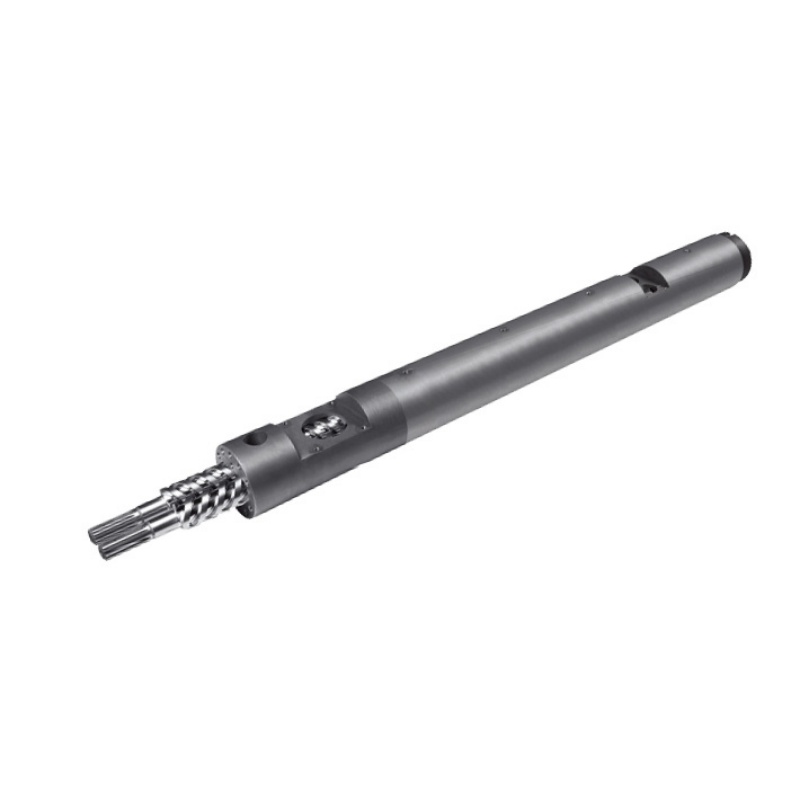
Conical twin screw barrel manufactured by Nanhaiya
Kúpos ikercsavar és henger készlet – a kúpos furatok rövid hosszúságú tömörítést biztosítanak, ideális hőérzékeny PVC-hez.

Hogyan működik egy kúpos ikercsavaros hordó

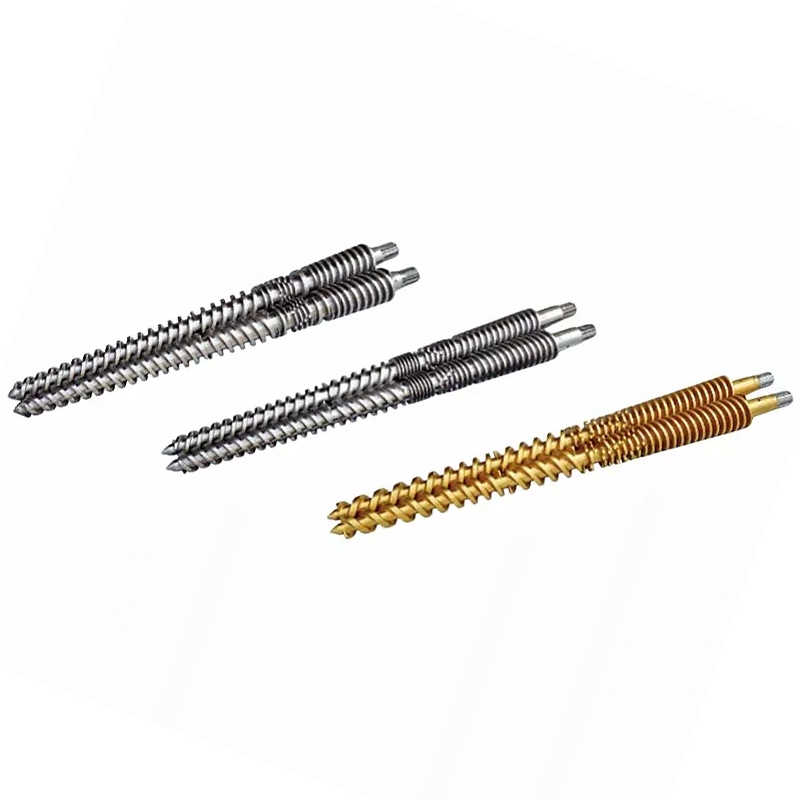
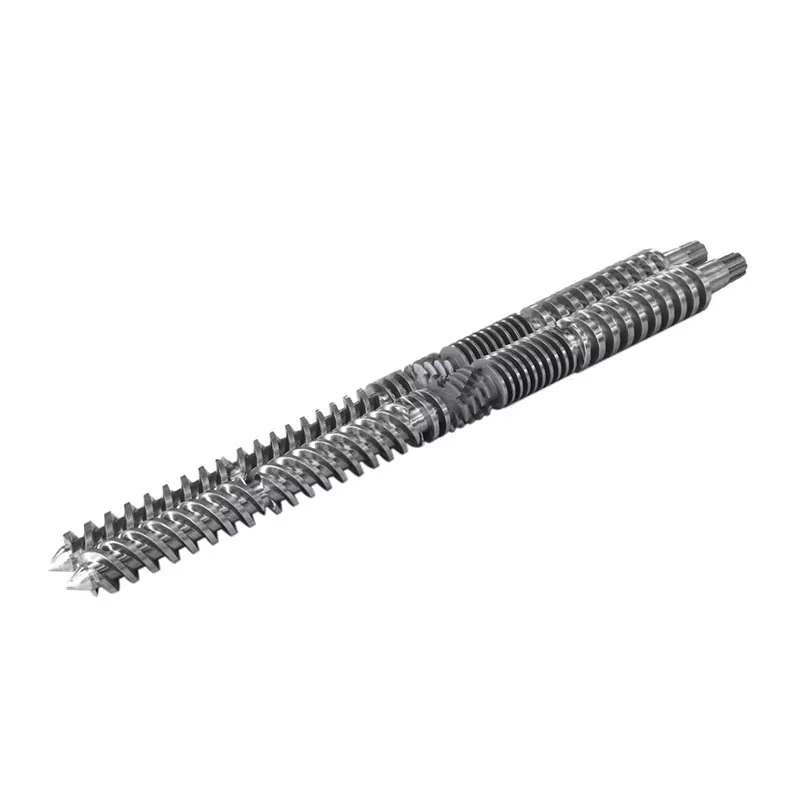
Az akúpos ikercsavaros extruder, két csavar enyhe szögben egymás mellett helyezkedik el, széles az adagoló végén és keskeny a szerszám végén. A hordó furatai illeszkednek egymáshoz. Ahogy a nyersanyag a nagy átmérőjű adagolási zónából a kis átmérőjű adagolózónába kerül, a zsugorodó térfogat összenyomja és lágyítja azt, miközben az egymásba fonódó járatok szállítják és keverik. Mivel a két csavar egymással ellentétes irányban forog, és teljesen egymásba illeszkedik, a kúpos ikercsavar és a henger szinte egy térfogat-kiszorításos szivattyúként működik – állandó teljesítmény alacsony, enyhe nyírás mellett, ami megvédi a hőre érzékeny polimereket, például a PVC-t.

A folyamat három szakaszra oszlik:

  1. Etetés és szállítás- a nagy adagolóvég átmérője nagy beszívott mennyiséget biztosít, így a porkeverékek és az alacsony térfogatsűrűségű anyagok (például a PVC száraz keverék) megbízhatóan, áthidalás nélkül behúzhatók.
  2. Tömörítés és lágyítás— a kúp csökkenti a csatorna térfogatát hosszában, tömöríti az anyagot, kivezeti a levegőt és megolvasztja kombinált hő- és mechanikai munkával.
  3. Mérés és kisütés— a keskeny adagolózóna stabil nyomást hoz létre, és szabályozott sebességgel egyenletes, homogén olvadékot nyom át a szerszámon.

A hordó többet tesz, mint a csavarokat. Ez hordozza a fűtő- és hűtőzónákat, amelyek mindegyik fokozatot a megfelelő hőmérsékleten tartják. A Nanhaiya hordók többzónás fűtő- és hűtési kialakítást használnak – jellemzően betáplálási, kompressziós és homogenizálási zónák – opcionális vákuumszellőztetővel, hogy kivonják a nedvességet és az illékony anyagokat az olvadékból, ami a töltött és higroszkópos vegyületek esetében számít.

Főbb jellemzők, amelyeket vásárlás előtt ellenőrizni kell

Két kúpos hordó egyforma kinézetű és nagyon eltérő teljesítményű lehet. Ezek azok a specifikációk, amelyek meghatározzák az illeszkedést, a teljesítményt és az élettartamot – ezeket a számokat minden árajánlatnál meg kell erősíteni.

Speciális elem Mit jelent Miért számít
Átmérő arány A betáplálóvég / vágófej átmérője, pl. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Beállítja a géposztályt és a kimeneti sávot – pontosan meg kell egyeznie az extruder modelljével
L/D arány Hatékony feldolgozási hossz vs átmérő Hosszabb hatásos hossz = hosszabb tartózkodási idő a teljes fúzióhoz és gáztalanításhoz
Anyagminőség 38CrMoAlA nitridált acél, W6Mo5Cr4V2, HIP poracél vagy bimetál Közvetlenül növeli a kopás élettartamát és a korrózióállóságot a töltött/PVC vegyületekkel szemben
Felületkezelés és keménység Nitridálás, krómozás, bimetál ötvözet vagy volfrám-karbid spray A Nanhaiya wolfram hozzáadott ötvözetréteget permetez, hogy elérje62 HRCa csövön belül egy tipikus 58 HRC-vel szemben
Ötvözetréteg mélysége A kopásálló belső réteg vastagsága A Nanhaiya bimetál rétege 2,5-3 mm – a mélyebb réteg hosszabb használható szervizablakot jelent
Csavar/cső hézag A repülés csúcsa és a furatfal közötti rés Túl nagy = nyomásveszteség és alacsony teljesítmény; a szűk, pontos rés magasan tartja a hatékonyságot
Tolerancia / egyenesség A kész alkatrész megmunkálási pontossága A Nanhaiya ±0,0005 mm-ig tartja a kúpos ikerhordókat a következetes, ismételhető illeszkedés érdekében
Kimeneti kapacitás (kg/h) Névleges áteresztőképesség a mérethez képest A legalacsonyabb vásárlói szám – igazítsa a vonal sebességéhez és a termékhez
Általános ipari megjegyzés:Az SJZ típusú kúpos gépeknél gyakoriak az olyan kúpos méretjelölések, mint a 45/90 vagy 65/132 (előtolás/szerszám átmérője mm-ben), így az így meghatározott hordó gyakran egy meglévő extruderhez illeszthető. Rendelés előtt mindig erősítse meg rajz vagy minta alapján. A szabványos méreteket megtalálja nálunkkúpos ikercsavaros hordóoldalon.

Kúpos vs párhuzamos ikercsavaros henger

A vásárlók leggyakoribb kérdése, hogy kúpos vagy apárhuzamos ikercsavaros henger. Mindkettő ikercsavaros, mindkettő egymásba illeszkedik – de a geometria különböző munkákhoz illeszkedik. Röviden: a kúpos kiváló a csövek, profilok és táblák közvetlen PVC/WPC extrudálásában; A párhuzamos erősebb keverék, mesterkeverék és nagyon magas töltőanyag-tartalmú készítmények esetén.

Tényező Kúpos ikercsavaros henger Párhuzamos ikercsavaros hordó
Takarmányviselkedés Nagy adagolónyílás – jobb bevitel az alacsony sűrűségű porhoz Egyenletesebb takarmánykeverékek és pellet takarmányok
Tömörítés A kúpos geometriába beépített nagy tömörítés Állandóbb tömörítés egy rögzített átmérő mentén
Hő/nyírás Kíméletesebb, ellenőrzött feldolgozás – jó hőérzékeny PVC-hez Nagyobb nyírás – jobb intenzív keveréshez és diszperzióhoz
Tipikus használat PVC cső, profil, lemez, WPC, műgyanta csempe Főkeverék, kompaundálás, magas CaCO₃-tartalmú és üveggel töltött munka
Karbantartás A kopást és a hézagot szorosan ellenőrizni kell a kúpnál Gyakran könnyebb a geometria szabványosítása és az elemek cseréje

Hasznos ökölszabály: ha a végtermékvanaz extrudátum (egy cső vagy deszka közvetlenül a szerszámról), a kúpos ikercsavaros henger általában a megfelelő eszköz. Ha pelletet készít, vagy egy igényes adalékcsomagot diszpergál, nézzen meg egy párhuzamos ikercsavaros hengert – különösen az ellentétes forgó típust a nagyon magas karbonátterheléshez. Nem biztos benne, hogy melyik illik az Ön vonalához? A miénkegyetlen csavar, kúpos és párhuzamos tartományok mind láthatók atermékek oldalon.

Gyakori alkalmazások

Mivel az erős adagolást, a nagy nyomást és a gyengéd nyírást egyesíti, a kúpos ikercsavar és henger a merev PVC és fa-műanyag extrudálás igáslója. A legjobban teljesít:

  • PVC cső— vízellátó, vízelvezető és védőcső száraz keverék PVC-ből.
  • PVC profil— ablak- és ajtóprofilok, élszalagok és kárpitok.
  • PVC tábla és lemez— hablap, márvány megjelenésű lap és szabadhabos tábla (lásdPVC lemez kúpos ikercsavaros hordó).
  • WPC (fa-műanyag kompozit)— deszkázat, falpanelek és profilok farosttal töltött keverékekből.
  • PE alapú és műgyanta csempe termékek— beleértve a hullámos műgyanta tetőcserepet és a PE-vel töltött profilokat.
  • PVC pelletizálás— a PVC száraz keverék granulátummá alakítása a későbbi felhasználáshoz.
PVC board conical twin screw barrel for foam and marble sheet extrusion
Kúpos ikercsavaros henger PVC-lemez és hablap extrudálására konfigurálva.

Hogyan válasszuk ki a megfelelő kúpos ikercsavaros hengert

A kiválasztás három kérdésből áll: milyen anyagot használ, milyen teljesítményre van szüksége, és mennyire koptató a készítmény? Használja az alábbi mátrixot kiindulási pontként, majd ellenőrizze a pontos méretet a gépéhez képest.

Az Ön anyaga/szükséglete Javasolt konfiguráció Felület/anyagválasztás
Merev PVC cső és profil Szabványos kúpos geometria az extruderhez méretezett (pl. 55/110, 65/132) Nitridált 38CrMoAlA a tiszta, alacsony töltőanyag-tartalmú PVC-ért
PVC + magas CaCO₃ töltőanyag Kúpos megerősített kopási zónával, vagy emelje fel párhuzamosan ellentétes forgásig Bimetall / volfrám-karbid réteg (62 HRC) a kopás érdekében
WPC / farost keverékek Kúpos, erős szellőző- és kopásvédelemmel Bimetall - farost + töltőanyagok erősen koptató hatásúak
PVC hablap / lemez Kúpos hangolás a szabályozott olvadékhőmérséklet és stabil nyomás érdekében A töltőanyag mennyiségétől függően nitridált vagy bimetál
Nagy teljesítmény ugyanazon a lábnyomon Nagyobb átmérőarány és/vagy hosszabb hatásos hossz Igazítsa a keménységet az üzemórákhoz és a töltőanyag-terheléshez

Bármi legyen is a válasz, a legfontosabb lépés az, hogy a hordót hozzáigazítsuk a meglévő gépéhez. A kúpos részek gyakorlatilag az extruderhez vannak szabva, amelybe befutnak, így egy rajz – vagy egy minta a legfontosabb méretekkel (adagolás/matrica átmérő, középtávolság, teljes hossz és karima részletei) – lehetővé teszi számunkra, hogy egy pontosan illeszkedő cserét idézzünk, nem pedig egy „elég közeli” alkatrészt. Ha az alkatrész helyett az egész sorra van szüksége, mi is építünkkomplett extruder gépek.

Telepítési és vezetékezési alapismeretek

A precíziós hordó csak akkor működik, ha szögletes, tiszta és megfelelően fel van szerelve. Az alábbi lépések általános áttekintést adnak – mindig kövesse a gépgyártó kézikönyvét és a zárolási eljárásokat.

  1. Kapcsolja ki és zárja ki.A régi hordó eltávolítása előtt válassza le a meghajtót és az összes fűtőtestet. Mielőtt elkezdené, erősítse meg a nulla energiát.
  2. Tisztítsa meg az illeszkedő felületeket.Távolítsa el a régi tömítőanyagot, a szenet és a sorját a karimákról és az elhelyezési felületekről, hogy az új henger torzulás nélkül illeszkedjen.
  3. Szerelje fel és igazítsa.Illessze a kúpos hengert a sebességváltóra/adagolóházra, ellenőrizve a koncentrikusságot és a csavarok szabadon forogását kézzel, mielőtt áram alá helyezné.
  4. Kösse be a fűtési zónákat.Csatlakoztassa újra a sávfűtőket és a hűtést zónánként (táplálás → kompresszió → adagolás), és párosítsa az egyes hőelemeket a megfelelő vezérlőcsatornához, hogy ne kerüljön keresztbe a zóna.
  5. Állítson be áztatási profilt.Lassan melegítse fel a hengert a hőmérsékletre, és hagyja beázni, hogy az acél és az olvadék kiegyenlítődjön, mielőtt elindítja a csavarokat – a hideg indítása nyomatékkárosodást okozhat.
Fűtési zóna tipp:tartsa az adagolózónát a leghűvösebben, és emelje fel a hőmérsékletet a szerszám felé. Az egyenetlen vagy rosszul feltérképezett zónák a hullámzás és a fekete csíkok egyik leggyakoribb oka – érdemes minden hordócsere után ellenőrizni.

Hibaelhárítás és kopás

A legtöbb kúpos hordó probléma instabil kimenetként, túlmelegedésként vagy leromlott termékként jelentkezik. Használja ezt a táblázatot, hogy gyorsan lépjen a tünettől a valószínű okig a megoldásig.

Tünet Valószínű oka Fix
A kimenet ingadozik / hullámzik Inkonzisztencia az adagolásban, kopott repülések vagy hőmérséklet-eltolódás Ellenőrizze az előtolást, ellenőrizze a zóna hőmérsékletét, mérje meg a csavar/cső hézagát
Túlmelegedés A fűtés kiegyensúlyozatlansága, túlzott súrlódás vagy blokkolt hűtés Ellenőrizze az egyes zónákat és hűtőköröket; újra feltérképezni a hőelemeket
Gyenge lágyítás Rossz csavarbeállítás vagy kopott hordófurat Ellenőrizze a konfigurációt; ellenőrizze, hogy megnövekedett-e a kopástól való távolság
Fekete vonalak / csíkok Holt foltok, amelyek leromlott anyagot tartalmaznak, vagy hornyolt furat Alaposan öblítse ki és tisztítsa meg; ellenőrizze a furat és a csavar felületét
Túlzott/gyors kopás Csiszoló töltőanyag, rossz karbantartás vagy nem megfelelő keménység Frissítés bimetál / volfrám-karbid hordóra; szigorítsa meg a karbantartást

A kopás normális – a cél az, hogy lassú és kiszámítható legyen. A koptató töltőanyagok (CaCO₃, farost, üveg) támadják meg a leggyorsabban a furatot és repülnek, éppen ezért a mélyebb, keményebb belső réteg megtérül. A 62 HRC wolfram hozzáadott felület egyszerűen tovább bírja ezeket a vegyületeket, mint a szabványos 58 HRC felület, meghosszabbítva az átépítések közötti intervallumot.

Karbantartási ellenőrző lista

A rövid, rendszeres ellenőrzések megelőzik a költséges meghibásodásokat. Építsd be ezeket a rutinodba:

Intervallum Ellenőrzés Akció
Minden műszakban Zóna hőmérsékletek és amperek Naplóleolvasások; vizsgálja meg az alapvonaltól való bármilyen eltérést
Heti Olvadt minőség és felületi minőség Figyelje az új csíkokat, zseléket vagy a kimeneti változást
Havi Öblítés és vizuális furat/csavar ellenőrzés Tisztítsa meg az elhalt foltokat; keresse a pontozást vagy elszíneződést
Negyedévenként Csavar/cső hézag Mérje meg a rést; összehasonlítani a specifikációval a kopási arány nyomon követéséhez
Szükség szerint A fűtőelem és a hőelem integritása Cserélje ki a meghibásodott szalagokat/érzékelőket, mielőtt rossz terméket okoznának

Gyakran ismételt kérdések

Mi az a kúpos ikercsavaros henger?

Ez egy kúpos, kétfuratú extrudáló alkatrész, amelyben két kúpos csavar forog egy hozzáillő kúpos henger belsejében. A kúp rövid hosszon összenyomja és lágyítja az anyagot, így a kúpos csavaros henger ideális PVC csövek, profilok, lemezek és WPC extrudáláshoz.

Milyen anyagokhoz a legjobb használni?

Merev PVC (cső, profil, tábla és lemez), fa-műanyag kompozit, PE alapú profilok és műgyanta csempe, plusz PVC pelletizálás. Különösen jól kezeli az alacsony térfogatsűrűségű szárazkeverékes porokat, köszönhetően a nagy adagolónyílásnak.

Miben különbözik a párhuzamos ikercsavaros hordótól?

A kúpos hordó elkeskenyedik, és enyhe nyírással nagy kompressziót hoz létre, amely megfelel a közvetlen PVC/WPC extrudálásnak. Apárhuzamos ikercsavaros hengerállandó átmérőt és nagyobb nyíróerőt tart, ami megfelel a kompaundálásnak, a mesterkeveréknek és a nagyon magas töltőanyag-tartalmú készítményeknek.

Mekkora a tipikus hézag a csavar és a henger között?

A hézag a repülés csúcsa és a furat fala közötti kis rés. Szorosan és pontosan van rögzítve egy új alkatrészre; ahogy kinyílik a kopástól, a teljesítménytől és a nyomáseséstől. A rendszeres mérés a legegyszerűbb módja a hordó kopásának nyomon követésének.

Hogyan szerelhetek fel egy kúpos ikercsavaros hengert?

Kapcsolja ki és zárja ki, tisztítsa meg az illeszkedő felületeket, szerelje fel és igazítsa úgy, hogy a csavarok szabadon forogjanak, megfelelően huzalozza be az egyes fűtőelemeket és a hőelemeket, majd lassan melegítse fel a hengert, és áztassa be a csavarok elindítása előtt.

Mi okozza a kúpos ikercsavaros hordók kopását?

Főleg koptató töltőanyagok, például kalcium-karbonát, farost és üveg, amelyeket tovább ront a PVC-feldolgozásból eredő korrózió, a rossz karbantartás és a megadott keménység. A mélyebb bimetál vagy volfrám-karbid réteg sokkal jobban ellenáll mindháromnak.

Milyen gyakran kell a hordót ellenőrizni vagy cserélni?

Havonta végezzen vizuális és ürítési ellenőrzéseket, és negyedévente mérje meg a hézagot. A csere időzítése a töltőanyag terhelésétől és az üzemóráktól függ – kövesse a kopási trendet ahelyett, hogy meghibásodásra várna, és építse újra vagy cserélje ki, ha a hézag meghaladja a specifikációt.

Hogyan válasszam ki a megfelelő méretet az extrudáló soromhoz?

Igazítsa az átmérőarányt és a hosszt az extruder modelljéhez és a célteljesítményhez, majd válasszon felületkezelést a készítmény koptatóképessége alapján. Küldjön el egy rajzot vagy egy mintát kulcsméretekkel, hogy a hordó pontosan illeszkedjen, nem pedig közelítés.

Kúpos ikercsavaros hengerre van szüksége a gépéhez?

Küldje el nekünk a rajzát – vagy egy mintát a kulcsméretekkel –, és mérnökeink meghatározzák az anyagának megfelelő keménységű, pontosan illeszkedő kúpos ikercsavart és hengert. Házon belüli nitridálással, bimetál és volfrám-karbid megmunkálással olyan alkatrészeket építünk, amelyek a furat belsejében elérik a 62 HRC-t a hosszú élettartam érdekében.

Kérjen árajánlatot 12 órán belül →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globális ügyfél ·egyetlen, kúpos iker & párhuzamos ikercsavaros hordók
Kapcsolódó hírek
Hagyj üzenetet
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás