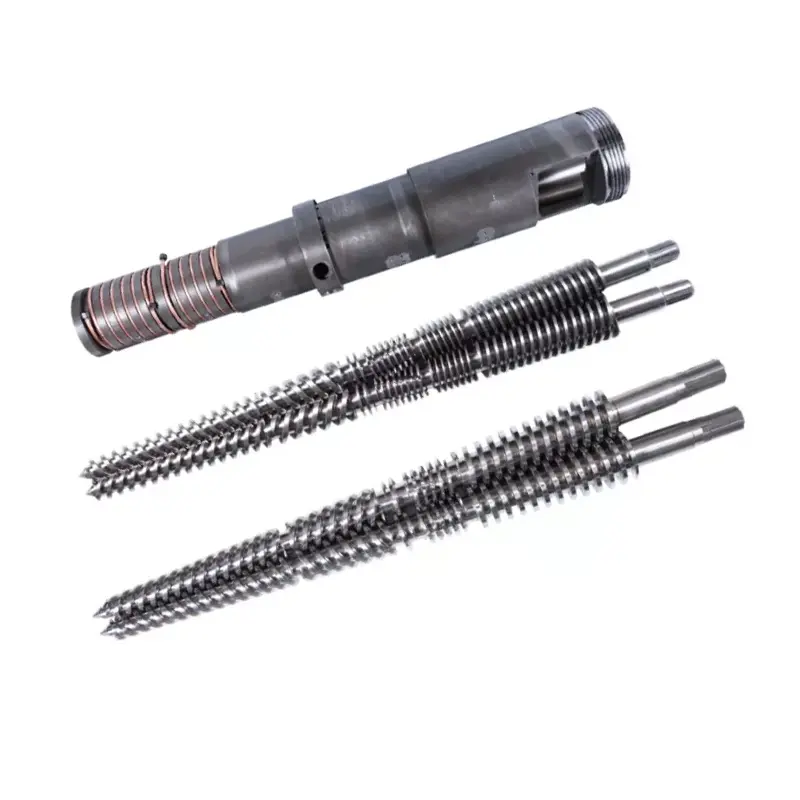
A kopott fröccsöntő csavarhenger figyelmezteti Önt, mielőtt meghibásodik. Figyelj öt jelre:sodródó lövéssúly, a tisztítás után visszatérő fekete foltok, a motor terhelésének növekedése ugyanazon a teljesítményen, szóródások vagy felületi hibák, valamint a csavarok lassú helyreállítása.Ezek egyikének más okai is lehetnek; kettő vagy három együtt, hetekig rossz irányba mutatva, egyenesen egy kopott csavarra és hordóra mutat. Csere előtt erősítse meg a tolómérővel.
Egy csavarcső ritkán hibásodik meg egyszerre. A csavar és a henger közötti hézag lassan megnyílik, és jóval azelőtt, hogy bármi eltörne, ez a rés apró problémákként jelenik meg az Ön által készített alkatrészeken. Tanulja meg ezeket korán elolvasni, és tervezhet cserét ahelyett, hogy a vonalleállásra reagálna.
Íme az öt jel, amelyekre felhívjuk ügyfeleink figyelmét, és hogyan lehet megkülönböztetni a kopást a többitől, amely ugyanazokat a tüneteket okozza.
Miért jelzi a kopott hordó, mielőtt meghibásodik?
A csavar és a henger úgy működik, hogy szoros, általában egy milliméteres hézagot tartanak közöttük. Ez a szűk rés az, ami lehetővé teszi a csavar nyomásának növelését és egyenletes lövés mérését.
Ahogy a csiszoló vagy korrozív anyag koptatja a csavarmeneteket és a hordófuratot, a rés kiszélesedik. Az olvadék visszafelé csúszik a járatok felett, ahelyett, hogy előrehaladna. Semmi sem tűnik elromlottnak, de a gép minden munkája egy kicsit kevésbé egyenletes. Az alábbi öt jel mind ennek az egyetlen mögöttes problémának a változata: elveszett a távolság.
1. Súlyeltolódások
Általában ez az első jel, és a legmegbízhatóbb. Amikor a hézag megnyílik, az olvadék visszafelé szivárog a csavar hegyén és a visszacsapó szelepen túl az injektálás során. Az éveken át stabilan tartó lövés súlya vándorolni kezd, és a korábban egyforma alkatrészek most ciklusonként változnak.
Mielőtt elítélné a hordót, zárja ki a visszacsapó szelepet. A kopott ellenőrzőgyűrű ugyanolyan sodródó lövéssúlyt produkál, és sokkal olcsóbb megoldás. Ha egy új szelep nem állítja vissza a konzisztenciát, maga a hézag megnyílt.
2. A fekete foltok folyamatosan jönnek vissza
Minden fröccsöntőnél időnként előfordul egy fekete folt. A figyelmeztető jel az, amikor a teljes tisztítás és tisztítás után azonnal visszatérnek.
A kopott hézag holtpontokat hoz létre, ahol egy vékony olvadékréteg tapad a hordó falához, ahelyett, hogy előrehaladna. Ez a film felforrósodik, lebomlik, és időnként fekete foltként vagy barna csíkként felszabadul a felvételen. Tisztítsa meg a gépet, és a foltok eltűnnek egy órára, majd gyere vissza, mert a kopott geometria, amely befogja az anyagot, még mindig ott van.
A PVC-n ez gyorsabban és rosszabbul mutatkozik meg, mivel a leromlott PVC elszínezi és korrodálja az acélt, amelyen ül, ami tovább szélesíti a hézagot. Hurok lesz belőle.
3. A motor terhelése ugyanazon a kimeneten emelkedik
Figyelje a meghajtó terhelését rögzített csavarsebesség és kimenet mellett. Ha hetek alatt felfelé ível anélkül, hogy az anyagban vagy a folyamatban változás lenne, akkor valami növeli a vontatást.
A kopott hézag, a csavarok enyhe eltolódása és a repüléseken felhalmozódó anyagromlás mind megnövelik a motor terhelését. Önmagában a növekvő motorterhelés nem egyértelmű. Sodródó lövéssel vagy visszatérő foltokkal párosítva egy kopott csavarra és hordóra mutat.
4. Repedésnyomok és felületi hibák
A szóródás, az ezüstcsíkok és az általános felületi homályosság általában gázt vagy nedvességet jelent az olvadékban. Miután kizárta a nedves gyantát, és meggyőződött arról, hogy a szárítás működik, egy kopott hordó válik gyanússá.
A már nem tisztán mérő csavar inkonzisztens olvadéknyomást hagy maga után, és felfogja a gázt, amit ki kellett volna dolgozni. A hiba az alkatrész felületén látszik. Ha ugyanaz a gyanta a fröccsöntéshez használt tisztításhoz, és most a folyamat változása nélkül megreped, akkor előfordulhat, hogy a csavar geometriája elsodródott a specifikációtól.
5. A csavar visszahúzódása lelassul
Ha a felépülési idő kúszik, és elkezd belemenni a ciklusba, a csavar már nem szállítja olyan hatékonyan az olvadékot, mint korábban. A kopott repülések kevesebb anyagot tolnak előre fordulónként, így a csavarnak több időre vagy nagyobb sebességre van szüksége ugyanazon lövés feltöltéséhez.
Egy kis többlet helyreállítási idő önmagában csak azt jelentheti, hogy a folyamatot módosítani kell. Hetekig tartó folyamatos emelkedés a fenti jelek bármelyike mellett azt jelzi, hogy a hordó azt jelzi, hogy a munkahézag eltűnt.
Hogyan erősítsük meg a kopást tolómérővel
Az öt jel arra figyelmeztet, hogy nézd meg. A mérés biztosan megmondja. Ne cserélje ki a hordót kizárólag a tünetekre; először erősítse meg a számokat.
- Mérje meg a csavarjárat külső átmérőjétmikrométerrel a csavar mentén több ponton, különösen az adagoló vége felé, ahol a kopás koncentrálódik.
- Mérje meg a hordó furatának belső átmérőjétaz illesztési pontokon furatmérővel.
- Számítsa ki a radiális hézagota furat azonosító és a csavar külső átmérője közötti különbség feleként.
- Hasonlítsa össze az eredeti felépítési távolsággala rajzodon.
A viselet ritkán egyenletes. A csavar és a hordó leginkább ott kopik, ahol a nyomás és a nyírás csúcspontja van, ami általában az adagolás és a nyomóvég felé van. Mérjen több ponton, hogy a legrosszabb helyet kapja el, ahelyett, hogy átlagolná azt. Ha nem rendelkezik az eredeti felépítési hézaggal, küldje el nekünk a csavar és a henger méretét, és hivatkozni tudunk az adott geometriára vonatkozó szabványos tűrésre.
Ökölszabály:amikor a radiális hézag eléri az eredeti felépítési hézag nagyjából két-háromszorosát, a kimenet és az olvadék minősége általában eléggé leromlott ahhoz, hogy cserét vagy újjáépítést indokoljon. Erősítse meg saját rajzával, mert a pontos szám az átmérőtől függ.
Javítani vagy cserélni?
Not every worn set needs full replacement. Az, hogy melyik utat választjuk, attól függ, hogy mit viselünk és milyen messzire.
| Helyzet | Szokásos út |
|---|---|
| Csavar kopott, a hordó még a tűréshatáron belül van | Szerelje fel vagy cserélje ki a csavart; tartsa a hordót |
| A hordó kopott, a csavar még jó | Újra bélelje vagy cserélje ki a hengert a hézag helyreállításához |
| Mindkettő együtt hordott | Cserélje ki a megfelelő készletre a gép teljes élettartama érdekében |
| Ugyanaz a kopás gyorsan visszatér a csiszológyantára | Javítsa az anyagkezelést, ne csak a méreteket |
Az utolsó sor számít. Ha egy nitridált hordó gyorsan elhasználódik üveggel töltött vagy töltött anyagon, akkor egy másik nitridált hordóra cserélve ugyanazt a visszaszámlálást állítja vissza. A javítás keményebb felület, nem egy másik azonos alkatrész. A miénkbimetál vs nitrid vezetőfedezi, amikor a frissítés megtérül.
A kopott hordó megöli a teljesítményét? Küldje el a csavar és a henger méretét, a gép modelljét és a használt anyagot. Mérjük a tűréshatárt és 12 órán belül cserét ajánlunk.
Kérjen csereajánlatotMiért érdemes Nanhaiyával dolgozni?
A Nanhaiya több mint húsz éve gyárt csavarokat és hordókat, és több mint 500 ügyfelet szolgál ki világszerte. A miénkfröccsöntő csavarok38CrMoALA ötvözött acélból készülnek, gáznitriddel 0,5–0,8 mm-es rétegre 950–1050 HV-on, élettartamuk nagyjából 10 000–20 000 óra normál gyantán.
Amikor egy kopott garnitúra visszakerül mérésre, a cserét az Ön tényleges állapotához igazítjuk, nem csak a régi méretekhez. Ha a koptató vagy korrozív anyag lerövidítette az utolsó hordó élettartamát, keményebb vagy korrózióálló kezelést adunk meg, keményötvözetet szórva a teljes körön a kopási zóna körül, hogy a furat keménysége 62 HRC-re emelkedjen, ahol az előtolás megköveteli. A nem szabványos gépeknél mérnökeink a rajzból vagy mintából újjáépítik a geometriát.
Küldje el gépe modelljét és a csavar- és hordóméretet, és 12 órán belül árajánlatot kap.
Gyakran Ismételt Kérdések
Honnan tudhatom, hogy elhasználódott-e a csavartartóm?
Figyelje meg a sodródó lövések súlyát, a tisztítás után visszatérő fekete foltokat, a motor terhelésének növekedését ugyanazon a teljesítményen, a repedéseket vagy a felületi hibákat, valamint a csavarok lassú helyreállítását. Bármelyiknek lehet más oka, de kettő vagy három együtt, amelyek hetek óta rosszabbak, egy kopott csavarra és hordóra mutatnak. Erősítse meg a hézag mérésével az eredeti építési rajzhoz képest.
Mi okozza a lövések súlyának inkonzisztenciáját?
Két fő ok: kopott visszacsapó szelep vagy kopott csavar a henger között, ami miatt az olvadék hátrafelé csúszhat a befecskendezés során. Először ellenőrizze a szelepet, mert ez az olcsóbb megoldás. Ha egy új szelep nem állítja vissza a konzisztenciát, a hordó hézaga valószínűleg túllépte a tűréshatárt.
Mekkora hézag azt jelenti, hogy a csavarhengert cserélni kell?
Alapszabály, hogy amikor a sugárirányú hézag eléri az eredeti felépítési hézag nagyjából két-háromszorosát, a kimenet és az olvadék minősége eléggé leromlott ahhoz, hogy indokolt legyen a csere vagy az újraépítés. A pontos adat a csavar átmérőjétől függ, ezért erősítse meg saját rajza alapján.
Cserélhetem csak a csavart és megtarthatom a hordót?
Igen, ha a hordó még mindig a tűréshatáron belül van. A kopás gyakran egyenetlen, ezért döntse el mindkettőt. Ha a csavar elkopott, de a henger jó, a csavar átépítése vagy cseréje önmagában helyreállítja a hézagot. Ha mindkettő elhasználódott, cserélje ki őket megfelelő készletként.
Miért kopik el gyorsan ugyanaz a hordó?
A gyors ismétlődő kopás általában azt jelenti, hogy a felületkezelés nem egyezik az anyaggal. Az üvegszálak, az ásványi töltőanyagok és a korrozív gyanták gyorsan átkopnak egy szabványos nitridált rétegen. Egy másik nitridált hordóra cserélve ugyanazt a rövid visszaszámlálást állítja vissza; a rögzítés egy bimetál vagy korrózióálló felület, nem egy másik azonos alkatrész.