A lassú helyreállítási időzítő etetési problémára, megváltozott folyamatra vagy elhasználódott hardverre utalhat. A hasznos diagnózis megmondja, hogy melyik, és hogy ténylegesen kerül-e ciklusidőbe.
Ha a fröccsöntő csavar helyreállítása túl sokáig tart, először ellenőrizze, hogy késlelteti-e a ciklust. Ezután ellenőrizze az előtolás folytonosságát, a tényleges csavarfordulatszámot, az ellennyomást és a hőmérsékletet egy stabil referenciafutamhoz képest. Ellenőrizze a geometriát és a kopást, ha ezek az ellenőrzések nem magyarázzák a veszteséget. Az alkatrészeket csak a korlátozó funkció azonosítása után cserélje ki.

Először is ellenőrizze, hogy a helyreállítás a ciklus kritikus útján halad-e
A csavar visszanyerése a lágyítási és adagolási szakasz: a csavar forog, előkészíti a következő lövést és visszahúzódik, ahogy az olvadék felgyülemlik előtte. Ez különbözik az injekciótól, amikor a csavar előremozdul a lövés leadásához. Ellenőrizze a vezérlő időzítő definícióját, különösen, hogy tartalmaz-e késleltetést vagy dekompressziót.
A helyreállítás gyakran átfedi a hűtési folyamat egy részét. A teljes ciklusidőre gyakorolt hatása tehát attól függ, hogy mikor kezdődik a helyreállítás, és melyik gépműveletnek kell megvárnia a befejezést. Olvassa el a szekvencia nyomkövetését, ahelyett, hogy feltételezze, hogy a helyreállításból minden másodperc eltávolít egy másodpercet a ciklusból.
| A helyreállítás időtartama | Várj az ablak mögött | Mit jelent a változás |
|---|---|---|
| 12 másodperc | 2 másodperc | A helyreállítás késlelteti a következő műveletet. |
| 9 másodperc | 0 másodperc | A 3 másodperces helyreállítási javulás megszünteti a 2 másodperces várakozást. |
| 7 másodperc | 0 másodperc | További 2 másodperces visszaállítási idő ebben a példában nem jár további cikluscsökkentéssel. |
Az első kérdésünk az, hogy a gép olvadásra vár, vagy egyszerűen csak olyan számot jelent, amelyet csökkenteni szeretne. Ha a regenerálás már kényelmesen elfér a rendelkezésre álló ablakon belül, akkor a konzisztenciára és az olvadék minőségére összpontosítunk, mielőtt nagyobb teljesítményű csavart javasolnánk.
Az összeállítás bővebb magyarázatát lásd a mifröccsöntő csavaros hengervezető. Itt a cél szűkebb: állapítsa meg, miért változott meg a helyreállítás, és milyen lépéseket támasztanak alá a bizonyítékok.
A hirtelen változás és a fokozatos hanyatlás más-más kiindulópontot igényel
A gép beállítása előtt mentsen el egy referenciát. Hasonlítsa össze ugyanazt a gyantaminőséget, az újraőrlési arányt, a lövés beállítását, a formát és a hőmérsékleti állapotot. Rögzítse az egyes ciklusokat, valamint az átlagot; az esetenként nagyon lassú felépülés megzavarhatja a termelést még akkor is, ha az átlag elfogadhatónak tűnik.
| Megfigyelt minta | Először ellenőrizze | Bizonyítékok, amelyeket érdemes rögzíteni |
|---|---|---|
| Hirtelen növekedés anyag- vagy receptváltoztatás után | Előtolási forma, utánőrlés, szárítási állapot és átvitt beállítások | Anyagtétel, keverési arány, részecskék állapota és folyamat előtti/utáni feljegyzések |
| Szaggatott lassú ciklusok normál ciklusokkal közöttük | A betáplálás megszakítása, áthidalás és a tényleges sebesség változása | Helyreállítási nyomkövetés, betöltő tevékenység és tényleges RPM ugyanazon ciklusokhoz |
| A felépülés fokozatosan romlik stabil kötelesség mellett | Ellenőrizze a működési feltételeket, majd ellenőrizze a kopást | Történelmi helyreállítási adatok és mért csavar/csőméretek |
| Nagy terhelés és tényleges fordulatszám a parancs alatt | Géphajtás, nyomatékhatár és termikus állapot | Aktuális versus parancsolt fordulatszám, terhelési trend és gépriasztások |
| A probléma közvetlenül az alkatrészcsere után kezdődik | A beépített alkatrész azonosítója, méretei, geometriája és összeállítása | Jóváhagyott rajz felülvizsgálat, beépített alkatrészek és üzembe helyezési beállítások |
Ezek a minták határozzák meg a vizsgálat sorrendjét; egyik sem bizonyíték önmagában. Zajjal, pontozással vagy abnormális terheléssel járó hirtelen hiba esetén a gépszerviz azonnali figyelmet igényel, még akkor is, ha az időzítés kezdetben folyamatproblémára hasonlít.
Győződjön meg arról, hogy a pellet folyamatosan eléri a csavart
A megtelt garat nem jelzi, hogy a csavar adagolása folyamatban van. Ellenőrizze a rakodót, a zárószánt, az anyagút és az előtoló torok hűtését. Keressen olyan megszakítást, amely egybeesik a lassú ciklusokkal, mielőtt megváltoztatná a kompressziós részt vagy új csavart rendelne.
Asahi KaseiAsaclean útmutatás a takarmány-torok áthidaláshozelmagyarázza, hogy a hátsó hordózóna közelében lévő hő hogyan képes idő előtt meglágyítani a pelleteket. A pellet összetapadhat és akadályozhatja az áthaladást, így a csavar anyaghiánya marad annak ellenére, hogy gyanta marad felette.
Ellenőrizze, mi változott magában a feedben. Figyelmet érdemel az eltérő újraőrlési arány, több finom vagy szabálytalan szemcse. A Celanese kifejezetten összekapcsolja az őrölt részecskék minőségét az etetési és hasznosítási problémákkalVectra® LCP feldolgozási útmutató. Javaslatai anyagspecifikusak, de konkrét okot adnak a részecskék állapotának rögzítésére, nem csak a gyantanévre.
Ha az újraköszörülés megváltoztatása után a helyreállítás romlik, a hardvercsere előtt összehasonlítjuk egy jóváhagyott referencia feeddel. Ha a régi helyreállítási viselkedés visszatér, a hírcsatorna vizsgálata elsőbbséget kapott. Ez az eredmény sokkal jobb irányt ad a gyárnak, mint egy „gyorsabb csavar” kérése.
A szárításnak továbbra is meg kell felelnie a gyantaszállító követelményeinek. Ne feltételezze, hogy a nedvesség a magyarázata minden időzítési problémának, vagy hogy az elfogadható visszanyerés azt bizonyítja, hogy a gyanta elég száraz. A feldolgozhatóság és a kész alkatrész minősége külön ellenőrzést igényel.
Ellenőrizze együtt a tényleges sebességet, az ellennyomást és az olvadékhőmérsékletet
Olvassa el a tényleges fordulatszámot, ne csak az alapjelet
Ha a parancs változatlan, de a csavar lassabban forog, ellenőrizze a gép működési határait és a hajtás viselkedését. A geometriai ajánlás nem képes feloldani a kért és a szállított sebesség közötti megmagyarázhatatlan különbséget. Rögzítse a tényleges sebességet a helyreállítási löket során, különösen ott, ahol a lassulás kezdődik.
A fordulatszámnak is szüksége van arra, hogy a csavar átmérője sokat jelentsen. A miénkfröccsöntő csavarok választéka30-170 mm átmérőt tartalmaz. A forgási sebesség beállításának átvitele a különböző átmérők között megváltoztatja a csavarfelület kerületi sebességét.
Kerületi sebesség, m/s = π × átmérő, mm × RPM ÷ 60 000
100 RPM-nél egy 40 mm-es csavar kerületi sebessége körülbelül 0,209 m/s; egy 60 mm-es csavar körülbelül 0,314 m/s sebességet ér el. Ezek kiszámított példák, nem ajánlott beállítások vagy az olvadék nyírási sebességének közvetlen számításai.
Használja a tényleges gyantaminőség feldolgozási útmutatásait és a gép határait a sebesség megítéléséhez. A fordulatszám növelése csak akkor hasznos, ha a gép képes azt leadni, és a keletkező olvadék elfogadható marad.
Tudja meg, miért van beállítva az ellennyomás ott, ahol van
Az ellennyomás ellenáll a csavar visszahúzódásának a helyreállítás során, és befolyásolja az anyag lágyulását. Ha növelték a keverési vagy adagolási probléma kijavítása érdekében, akkor a csökkentése egyszerűen az időzítő javítása érdekében visszahozhatja a minőségi problémát. A gépek összehasonlítása előtt győződjön meg arról, hogy a megjelenített nyomás hidraulikus vagy specifikus műanyag nyomás.
Az univerzális ellennyomás-ajánlás különösen nem hasznos. Vectra LCP esetébenA Celanese minimális ellennyomást határoz meg, 5-15 bar specifikus, és figyelmeztet a túlmelegedésre és a túlzott nyomás okozta rostok károsodására. Ez útmutatás a Vectra számára, nem pedig a PP, ABS vagy PC folyamatokba másolás beállítása.
A gyorsabb beállítás elfogadása előtt ellenőrizze az olvadékot
A hordó alapértékei nem írják le teljesen az olvadék termikus állapotát. Kövesse a jóváhagyott olvadékhőmérséklet mérési eljárást, ellenőrizze a fűtő- és érzékelőrendszert, és hasonlítsa össze az alkatrész minőségét ellenőrzött változtatás után. A rövidebb helyreállítási idő elszíneződéssel, el nem olvadt anyaggal vagy gyengébb állaggal nem sikeres beállítás.
Egyszerre változtasson egy releváns változót, és hagyja, hogy a folyamat stabilizálódjon. AVectra hibaelhárítási útmutatóugyanazt a szakaszos megközelítést alkalmazza. Tartsa a próbaverziót a ténylegesen futtatott anyag jóváhagyott működési ablakában.
Válasszon el egy kopott szállító részt a szivárgó ellenőrző gyűrűtől
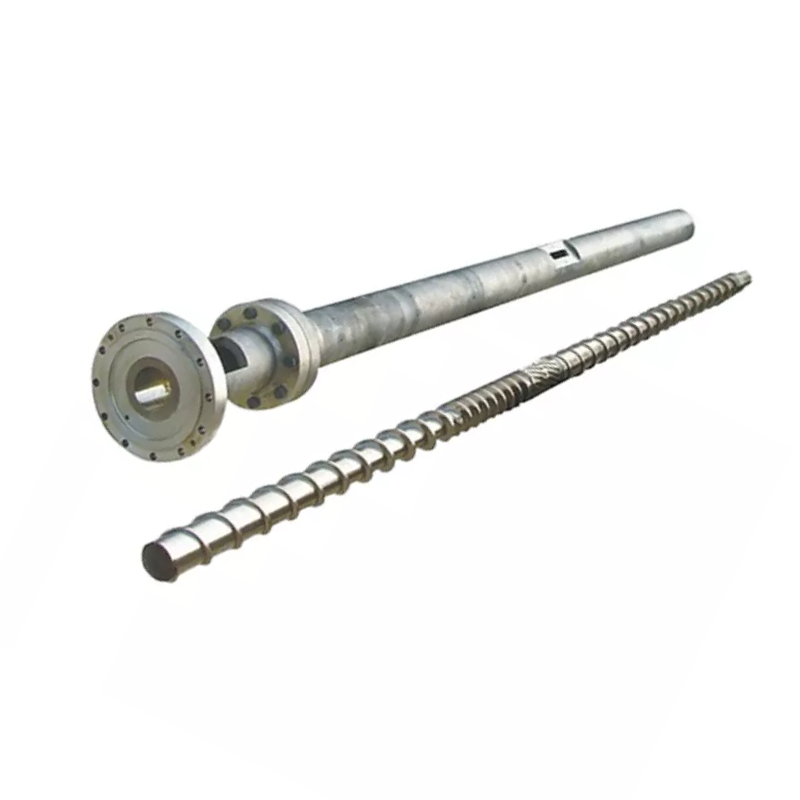
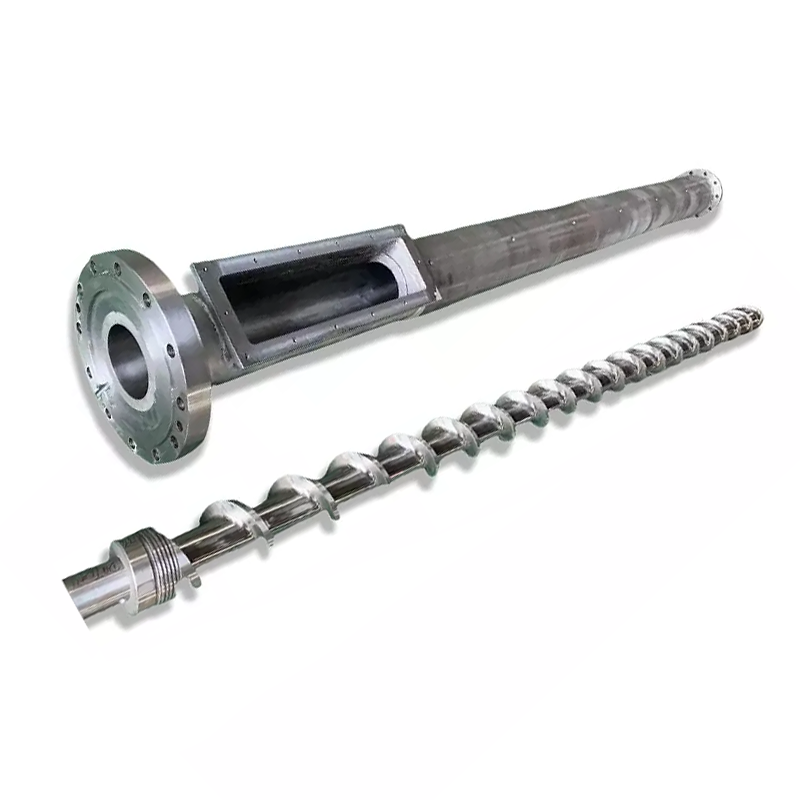
Ha az etetési és üzemi feltételek összehasonlíthatók, de a visszanyerés folyamatosan romlik, a csavar és a henger állapota vizsgálatot érdemel. Mérje meg a repülés külső átmérőjét és a hordó furatát meghatározott helyeken a rajzhoz vagy a megállapított ellenőrzési határokhoz képest. Vizsgálja meg a felületi sérüléseket és a méreteket.
Az elülső csavaros szerelvény más vizsgálatot igényel. A helyreállítás során a visszacsapó szelep lehetővé teszi az olvadék előrehaladását; befecskendezés közben zárnia kell a visszafelé áramlás ellen. A szivárgó szelep befolyásolhatja a sörét állagát, de ez nem jelenti azt, hogy a csavar lágyító része elhasználódott.


Ha a párna vagy a lövés súlya is változik, vegye be a vizsgálatba a gép gyártójának visszacsapó szelep tesztjét. A miénkcsavarcsúcs-választási útmutatórészletesebben kitér a gyűrű, az ülés és a párosítási méretekre.
Nem engedélyeznénk a csavar és a henger teljes cseréjét pusztán lassú időzítőn. Ezzel szemben egy új csavar nem mehet bele egy elhasználódott hengerbe anélkül, hogy ellenőrizné az illeszkedést. Kérjen egy méretjelentést, amely azonosítja a mérési pozíciókat és az ajánlás eléréséhez használt kopási határokat.
Mikor van értelme más csavar kialakításnak?
A tervezési felülvizsgálat akkor válik hasznossá, ha az aktuális geometria nem felel meg a tervezett feladatnak az elfogadható működési feltételek között. Ez gyantacserét, nagyobb adagolási igényt vagy rövidebb rendelkezésre álló helyreállítási időszakot követhet. Tartsa külön a korábban sikeres folyamat visszaállításától, amely egyszerűen leromlott.
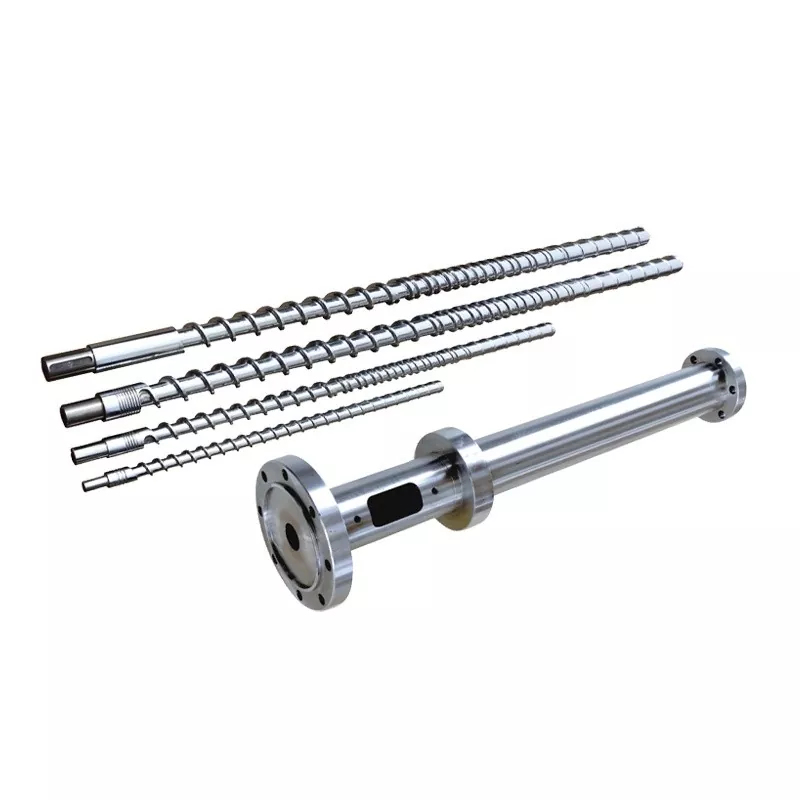
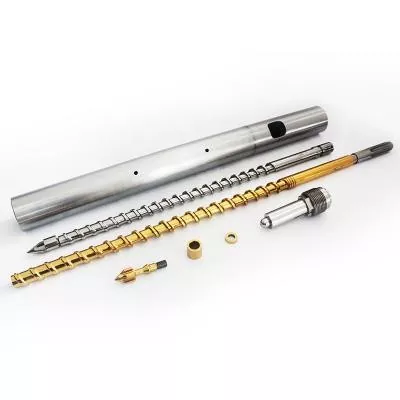
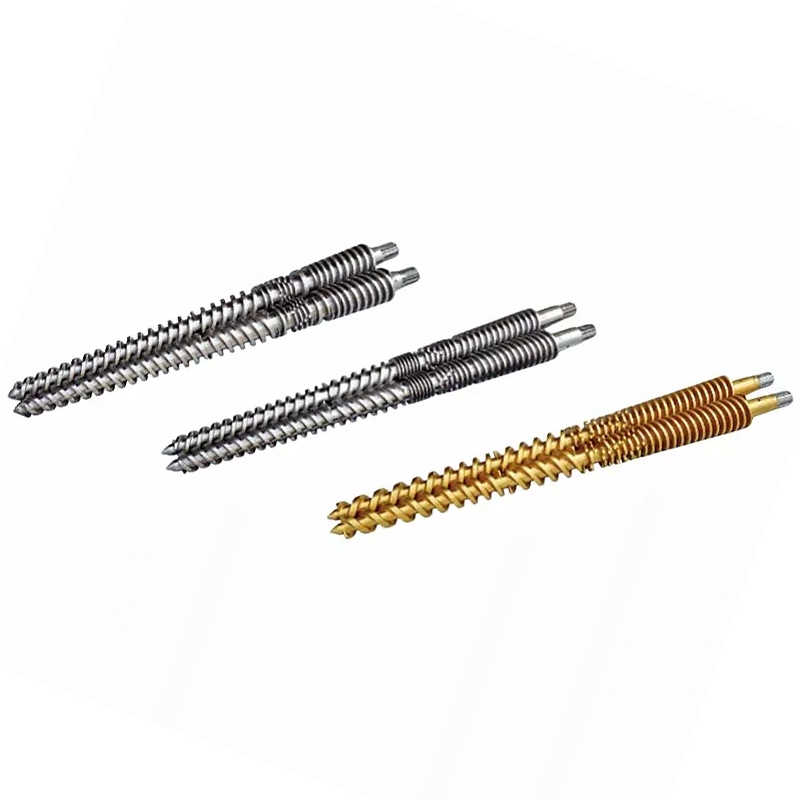
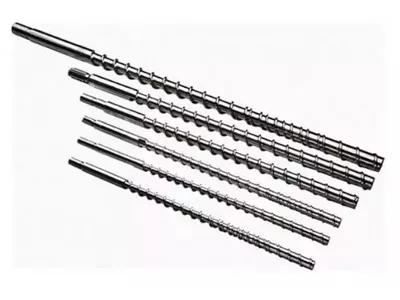
Két befecskendező csavaros termékcsaládunk egy releváns tervezési választást illusztrál:
| Nanhaiya design | Tömörítési szakasz | Hogyan használnánk a felülvizsgálatban |
|---|---|---|
| Fokozatos fröccsöntő csavar | Tipikusan a teljes csavarhossz 40%-60%-a, a termékleírásban kb. 50%-a | A csatornamélység hosszabb, fokozatos csökkentése az ellenőrzött lágyítást igénylő feladatokhoz. Értékelje a pontos gyanta, sörét és termikus viselkedést. |
| Mutáns fröccsöntő csavar(hirtelen tömörítésű kialakítás) | A csavar teljes hosszának körülbelül 5–15%-a | Rövidebb átmenet a csatornamélység élesebb csökkentésével. Értékelje az olvasztási teljesítményt és a termikus egyenletességet, mielőtt kiválasztaná a kapacitáskorlátozás kezelésére. |
Fokozatos tervezésünk kiterjed az olyan alkalmazásokra, mint a PS, PC és ABS; a hirtelen tömörítés családjába olyan alkalmazások tartoznak, mint a PE és PP. Ezek a termékútvonalak segítenek elindítani a vitát. Nem helyettesítik a gyantaminőséget és a gépi felülvizsgálatot, különösen töltőanyagokkal, utáncsiszolással vagy igényes minőségi előírásokkal.

A felületkezelés a kopással foglalkozik, nem az eltömődött torkával
Mindkét termékcsalád 38CrMoAlA acélt használ. Termékleírásaik a következő kezelési lehetőségeket tartalmazzák, amelyek a csere megbeszélésébe tartoznak, amikor az ellenőrzés kopást állapít meg:
| Ingatlan | Termék-részlet érték | Mit jelent a vizsgálat szempontjából |
|---|---|---|
| Nitridálási keménység | HV900-1100 | Adja meg a kezelt felületeket és az ellenőrzési követelményeket. |
| Nitridálási mélység | 0,5-0,8 mm | Határozza meg a kiválasztott kezelést; ne csak a mélységből következtessen az élettartamra. |
| Nikkel-volfrám ötvözet keménysége | HRC55-62 | Tekintse át az ötvözetet a tényleges gyantával, töltőanyaggal és kopásmintával. |
| Ötvözetréteg mélysége | 0,8-2,0 mm | Határozza meg a megerősített területeket az egyeztetett alkatrészspecifikációban. |
A miénkfokozatos csavaros termék részleteiírja le a sérülékeny területek megerősítését nikkel-volfrám ötvözettel. Gyári szempontból azt szeretnénk, hogy a javasolt védelem megfeleljen a mért kopásnak. A drágább felület nem javítja a nem megfelelő adagolást, és nem bizonyítja, hogy a csavar geometriája illeszkedik a gyantához.


Változtassa a diagnózist konkrét cselekvéssé
Legyen olyan szűk az ajánlás, amennyire a bizonyítékok engedik. A betáplálás megszakadása az adagolórendszer korrekcióját teszi szükségessé. Egy sebességparancs, amelyet a gép nem tud fenntartani, a gép felülvizsgálatát kéri. A megerősített szelepszivárgás szelep- és interfészértékelést igényel. A mért csavar- vagy hengerkopás támogatja az alkatrészcserét vagy a minősített felújítási értékelést.
Ha az összeállítás elfogadható állapotban van, de az új gyártási feladat meghaladja a gyakorlati lágyítóképességét, küldje el a tervezési tájékoztatót. A Nanhaiya egyedi csavartervezést, megmunkálást és ötvözet-permetező hegesztést biztosít. A miénktermelő berendezésekCNC esztergagépeket tartalmaz legfeljebb 6 méter hosszú munkadarabokhoz és öttengelyes megmunkálást összetett járatokhoz és karimás szerkezetekhez.

Küldje el a problémát magyarázó jegyzőkönyvet
- A gép gyártója és modellje, csavar átmérője, összeállítási rajza és a felszerelt csavarvég részletei.
- Gyantaminőség, töltőanyag töltés, utánőrlési arány és szemcsék állapota.
- Visszaállási idő ciklusonként, tényleges és utasított fordulatszám, ellennyomás a nyomásalappal, valamint terhelési vagy riasztási rekordok.
- Lövésbeállítás, párna, alkatrész és futósúly, hőmérsékleti rekordok és a rendelkezésre álló helyreállítási időszak.
- A már tesztelt változtatások, hatásuk az alkatrészminőségre, és az esetleges méretkopásjelentés.
Az üzembe helyezéshez egyezzen meg a gyantáról, a sörétről, a működtető ablakról és az elfogadható alkatrészminőségről. Ezután hasonlítsa össze a helyreállítási ismételhetőséget és a tényleges teljes ciklusidőt. A gyorsabb izolált lágyító teszt nem elegendő, ha a gyártóforma még mindig vár, vagy az alkatrészek nem felelnek meg az ellenőrzésnek.

Csavarra vagy hordóra van szüksége a visszanyerés megerősített korlátozásához?
Küldje el Nanhaiyának a rajz- és működési rekordot, beleértve azt is, hogy mi változott, és mit kell elérnie a vonalnak. Mondja el, hogy visszaállítja-e az eredeti feladatot, vagy más anyag- vagy ciklusigényre készül-e.
Küldje el a rajz- és feldolgozási adatokatTekintse meg a fröccsöntő csavarokatBeszélgetés a WhatsApp-on
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Telefon:+86-13505809643| Mozgó:+86-13587082002
C blokk, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang tartomány, Kína.
Lépjen kapcsolatba Nanhaiyával
Gyakran ismételt kérdések
Mennyi a normál fröccsöntő csavar helyreállítási ideje?
Nincs univerzális szám. A helyreállítási idő a gyantától, a lövésigénytől, a csavar geometriájától, a gép teljesítményétől és a működési beállításoktól függ. Hasonlítsa össze a tényleges gépsorozatban rendelkezésre álló idővel és egy stabil referenciafutással, ugyanazt az anyagot és lövést használva.
A csavar gyorsabb visszanyerése mindig lerövidíti a ciklusidőt?
Nem. Csak akkor rövidíti le a ciklust, ha a befejezetlen helyreállítás késlelteti a következő engedélyezett gépműveletet. Ha a helyreállítás a rendelkezésre álló átfedési ablakon belül már befejeződik, a gyorsítás a teljes ciklusidőt változatlanul hagyhatja.
Miért forog a csavar, de nagyon lassan húzódik vissza?
Ellenőrizze, hogy a gyanta eléri-e a csavart, megváltozott-e az ellennyomás, és hogy a csavar tényleges sebessége megfelel-e a parancsnak. A betáplálás áthidalása, az inkonzisztens újracsiszolás, a folyamat körülményei és az elhasználódott alkatrészek lehetséges vizsgálandó ágak. A forgás önmagában nem bizonyítja, hogy a csavar elegendő anyagot szállít.
Növeljem az RPM-et a lassú helyreállítás érdekében?
Csak az adagolás, a tényleges sebesség, az ellennyomás és a gyanta feldolgozási határértékeinek ellenőrzése után. Minden változást az olvadék minősége, a tényleges olvadékhőmérséklet és az ismételhetőség, valamint a helyreállítási idő alapján ítéljen meg. Ne használjon nagyobb sebességet egy megoldatlan etetési vagy kopási probléma elrejtésére.
A szivárgó ellenőrző gyűrű bizonyítja, hogy az egész csavar elkopott?
Nem. Az ellenőrzőgyűrűs tömítés és a csavaros hengeres szállítás különböző funkciók. Vizsgálja meg a párna vagy a sörétsúly változását a gépgyártó szeleptesztjével, és méretvizsgálattal állapítsa meg a csavarok és a hengerek kopását.
Mire van szüksége Nanhaiyának a csere felméréséhez?
Küldje el a gép modelljét, a csavar átmérőjét és rajzát, a gyanta minőségét és a töltőanyagot, az újracsiszolási adatokat, a tényleges visszanyerési rekordokat, a csavarsebesség és az ellennyomás beállításait, a hőmérsékleti rekordokat és az esetleges kopásméréseket. Adja meg a szükséges ciklus- és alkatrészminőségi kritériumokat, hogy a csere meghatározott feladattal rendelkezzen.
Folytassa afröccsöntő csavarhenger kiválasztási útmutató, vagy vizsgálja meg acsavarcsúcs és ellenőrzőgyűrű csere ellenőrző listaha a bizonyítékok a front-end szerelvényre mutatnak.