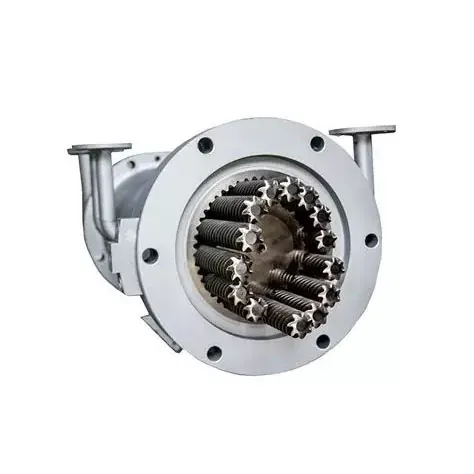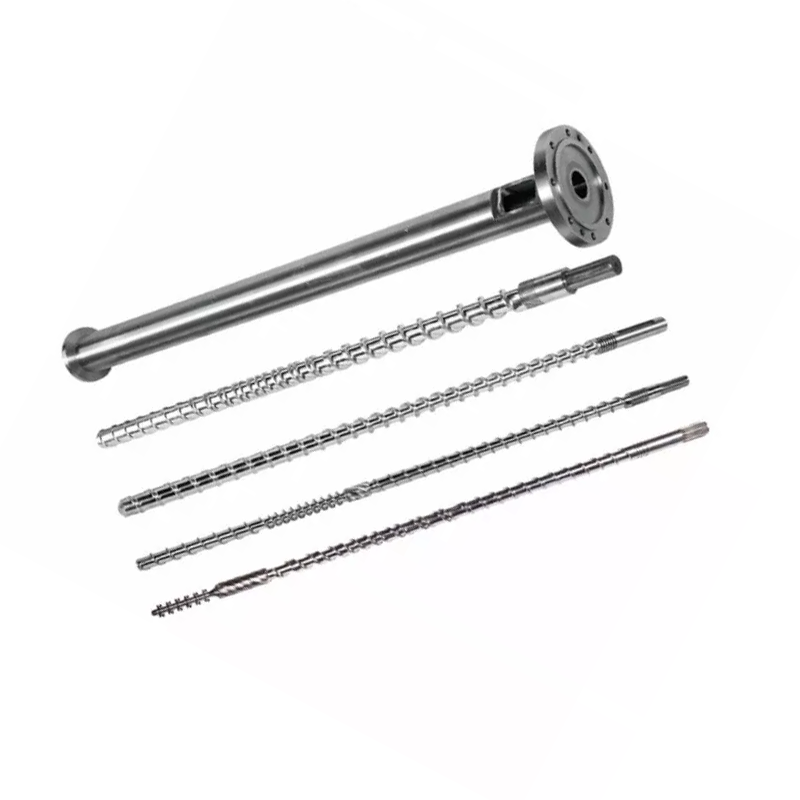
A hasznos árajánlat a PVC összetétellel és a beépített géppel kezdődik, nem az átmérővel és egy fényképpel. Ez az útmutató az eljárási kötelezettséget, a kopott alkatrészeket és az elfogadási célt olyan beszerzési specifikációvá alakítja, amelyet egy gyár ténylegesen le tud gyártani.
Nagy töltetű PVC esetén adja meg a teljes receptúrát phr-ban, az adagolási módot, a végterméket, a szükséges teljesítményt, a csavar forgását, a középtávolságot, a csatlakozási méreteket és a csavarok és a hordófuratok kopási térképét. Válasszon nitridálást, krómozást vagy bimetál réteget a tényleges kopásállósággal szemben. Hagyja jóvá a rajzolási és ellenőrzési módszert, mielőtt az ár döntő tényezővé válik.

Határozza meg az extrudálási feladatot, mielőtt a csavarról beszélne
A „Párhuzamos ikercsavar nagy töltetű PVC-hez” egy termékcsalád, nem teljes specifikáció. Nem árulja el, hogy a vezeték nyomócsövet, vízelvezető csövet, profilt, lapot vagy hablapot készít. Azt is figyelmen kívül hagyja, hogy az extruder keveréket készít-e, vagy közvetlenül a formáló szerszámot táplálja be.
Ezek a különbségek megváltoztatják a vámot a hordó mentén. A betáplálás, a fúzió, az elosztó keverés, az elpárologtatás és a nyomásképzés nem minden vonalon történik egyformán. A hajtás, a sebességváltó, az utánfutó szerszám és a hűtőberendezések olyan korlátokat szabnak meg, amelyeket csavarhúzással nem lehet eltávolítani.
Gyári nézetünk:nem hagynánk jóvá a geometria megváltoztatását pusztán a töltőanyag százalékától. Először azt kérdezzük meg, hogy az aktuális sor mit csinál jól, hol válik instabillá és milyen eredményt kell javítani. Ha a meglévő termék elfogadható, és a feladat a csere, a bevált geometria megőrzése biztonságosabb lehet, mint bizonyíték nélküli agresszív keverési funkció hozzáadása.
Kezdje a lekérdezést egy cél kiválasztásával: reprodukálja az eredeti feladatot, javítsa ki a mért kopási problémát, vagy tervezzen új készítményt és teljesítményt. Mindhárom összevonása egy homályos kérésben lehetetlenné teszi a beszállítói ajánlatok összehasonlítását.



Egy gyár csak a kapott készítmény köré tud tervezni
PVC esetében a „30%-os töltőanyag” nem elég pontos. Adja meg az összetevőket száz részekben, általában phr-ként írva, és adja meg a kész keverék összetételét is, ha a belső vezérlőrendszer tömegszázalékot használ. A két kifejezésnek nem ugyanaz a nevezője.
Jegyezze fel a PVC-gyanta minőségét, a kalcium-karbonátot vagy más töltőanyag-minőséget, a töltőanyag gyártója által biztosított részecskékre vonatkozó információkat, a stabilizátorrendszert, a kenőanyagokat, a feldolgozási segédanyagokat, az ütésmódosítókat, a pigmenteket és az újrahasznosított tartalmat. Adja hozzá a tényleges száraz keverék térfogatsűrűségét és takarmányformáját. Ha az üzem megváltoztatja a recepteket, a legegyszerűbb osztályzat elküldése helyett adja meg a működési tartományt.
A sor többi része számít, mert a töltött pornak következetesen el kell érnie a csavarokat. Egy közzétett battenfeld-cincinnati rendszerben a krétaadagolási útvonal keverőket használt az áthidalás megakadályozására, gravimetriás megfigyelést és 30-100 rész krétához igazított csavargeometriát. Ez a példa a twinEX 93-34 vonalra jellemző, de a beszerzési lecke tág: az adagoló és a csavar kialakítását együtt kell felülvizsgálni.
Az adalékanyagok a feldolgozási munkát is megváltoztatják. Az Arkema publikált munkája egy nagy telítettségű PVC padlóburkolattal kapcsolatban egy speciális feldolgozási segédeszközt kapcsol össze a fúzióval és a konzisztens olvadékfeldolgozással, megemelt kalcium-karbonát szint mellett. Hasznos emlékeztető, hogy ugyanaz a töltőanyag phr eltérően viselkedhet, ha a gyanta és az adalékanyag csomagolása megváltozik.

Új, nagy értékű PVC projektet készít?Szükség esetén küldje el a receptet titoktartási megállapodás keretében, valamint a vonalrajzot és a célterméket. Ezután megbeszélhetjük a csavart és a hengert egy meghatározott feldolgozási kötelezettség részeként.
Küldje el a megfogalmazást és a rajzotTekintse meg a PVC párhuzamos terméketZárja le a forgást, a kéziséget és a gép interfészét
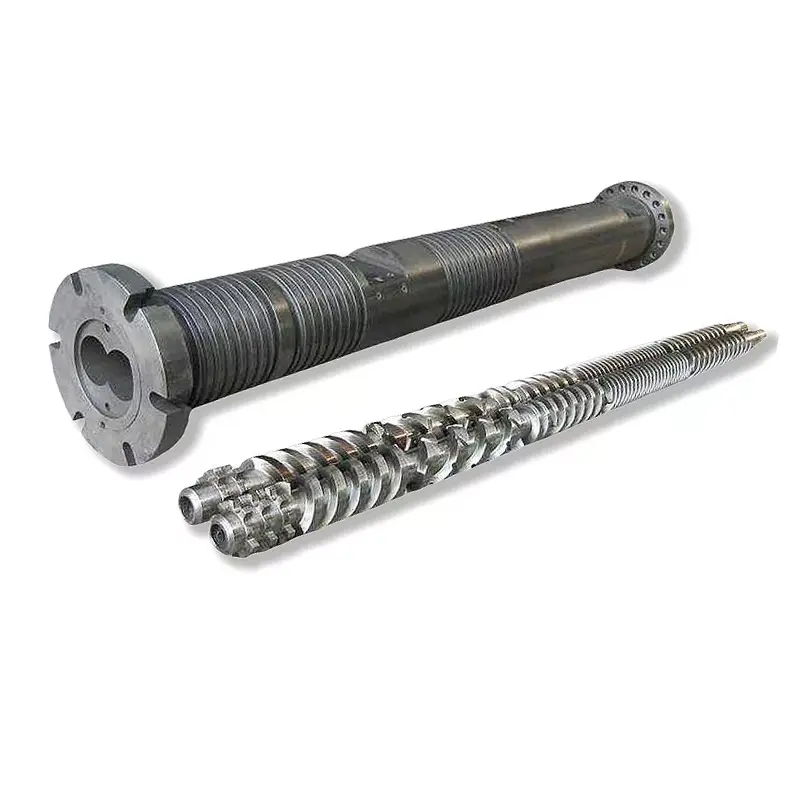
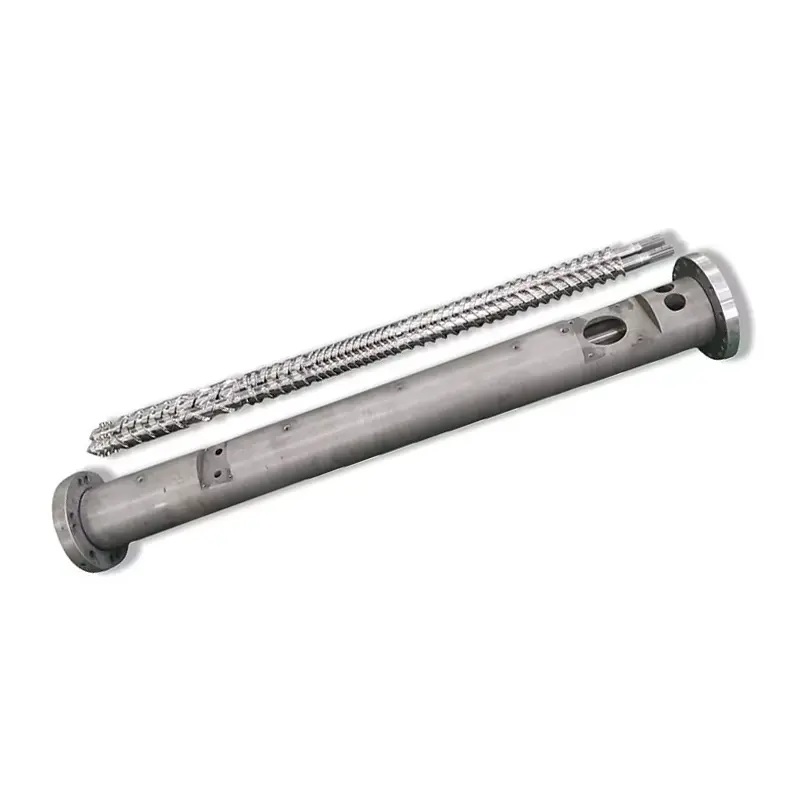
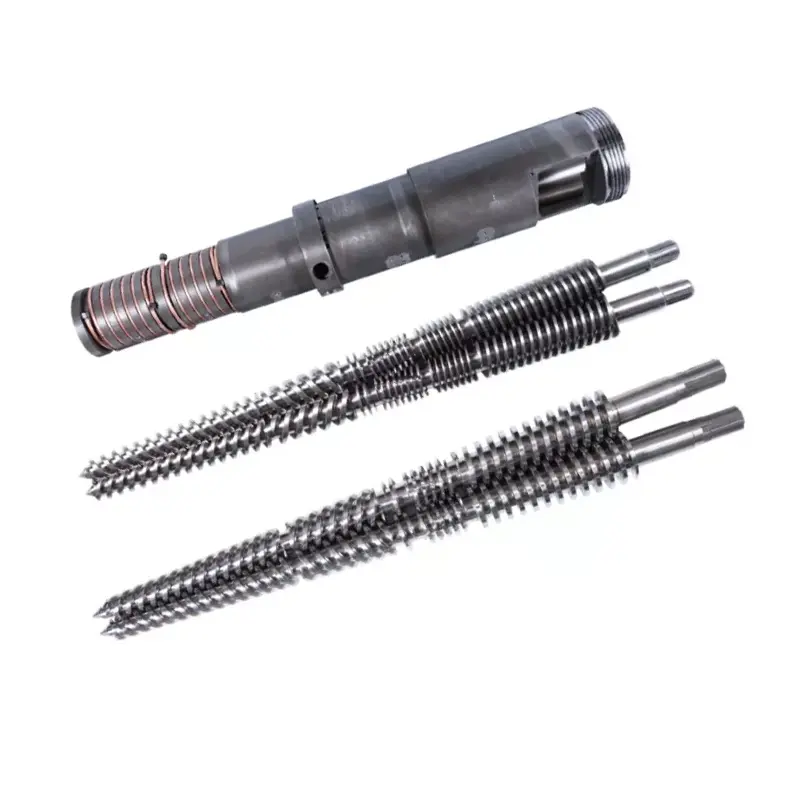
Nanhaiya mindkettőt szállítjaegyütt forgó párhuzamos ikercsavaros hengerekésellentétesen forgó párhuzamos ikercsavaros hengerek. Különböző mechanikai konfigurációk. A beszállítónak nem szabad kikövetkeztetnie a helyeset a kész PVC-termék fényképéről.
Csere esetén azonosítsa a csavar forgását a rajzon feltüntetett nézési irányban. Tartalmazza a csavar kézfogását, a fázisjeleket, a középpont távolságát, a külső és gyökérátmérőket, a munkahosszt, a tengelycsatlakozást, a hornyot vagy a kulcsrészleteket, a tolófelületeket és a hordó nyolcas furat geometriáját.
Ezután határozzon meg minden interfészt: betáplálási nyílást, szellőzőnyílást, fűtési és hűtési zónákat, hőelem furatokat, karimás csavarmintát, hajtómű homlokzatát, megszakítólemezt vagy szerszámcsatlakozást, támasztékokat és a teljes telepítési burkolatot. Egy kis kihagyás megakadályozhatja, hogy egy egyébként jól megmunkált készlet illeszkedjen a zsinórhoz.
| Terület | Minimális bizonyíték | Gyakori kétértelműség, amelyet el kell távolítani |
|---|---|---|
| Csavarpár | Jóváhagyott rajz, jobb és bal oldali azonosítás, forgatás, kézfogás, szakaszolás és csatlakozás | A Rotation szó nélkül kijelentette, melyik véggel néz szembe a néző |
| Hordó furatok | Középtávolság, furatprofil, axiális méretek, nyílások és karima nullapontjai | Egy névleges furatátmérő a teljes nyolcas profil leírására szolgál |
| Felmentés | Meghatározott csavar-cső és csavar-csavar hézagok vizsgálati feltételekkel | A szállítótól elvárják, hogy rekonstruálja az eredeti távolságot a kopott alkatrészektől |
| Interfészek | Sebességváltó, betáplálás, légtelenítő, fűtés, hűtés és szerszámcsatlakozási rajzok | Fényképek méretek, nullapontok vagy menetspecifikációk nélkül |
| Szerelésvezérlés | Párszámok, időzítési jelek, telepítési eljárás és a gépgyártó követelményei | Két független alkatrészként kezelt csavar |
Ha a vevő csak kopott csavarokat küld, meg tudjuk mérni, hogy mi van, de a kopás már megváltoztatta a talajt, a repülési profilt és a távolságot. Előnyben részesítjük mindkét alkatrész jóváhagyott rajzát, gépadatait és méretét. A kopott geometriát nem fogjuk eredeti tervnek nevezni pusztán azért, mert ez az egyetlen minta a ládában.


Használja a modelltáblázatot átvilágítási eszközként, ne ígéretként
A miénkpárhuzamos ikercsavar tartományöt általános modellt sorol fel 75 és 130 mm között. A közzétett PVC kimeneti tartományok segítenek a vevőnek azonosítani a kiindulási platformot. Nem helyettesítik a készítményt, az adagolót, a szerszámot és a meghajtó felülvizsgálatát.
| Modell | Csavar átmérője | L/D | PVC kimeneti kapacitás | Csavar sebessége | Meghajtó motor |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26-36 | 220-350 kg/óra | 45 ford./perc | 45 kW |
| NHY90 | 90 mm | 26-36 | 280-460 kg/h | 45 ford./perc | 55 kW |
| NHY110 | 110 mm | 26-36 | 350-650 kg/óra | 45 ford./perc | 75 kW |
| NHY120 | 120 mm | 26-36 | 500-800 kg/óra | 45 ford./perc | 110 kW |
| NHY130 | 130 mm | 26-36 | 680-1000 kg/h | 45 ford./perc | 132 kW |
A nagy töltetű receptúra megváltoztathatja az ömlesztett adagolást, a fúziós viselkedést, a nyomatékigényt, a kopást és a szerszámnyomást. Ezért kérünk stabil aktuális termelési rekordot, ha van ilyen. Sokkal jobb méretreferenciát biztosít, mint a kívánt kimenet önmagában.
Meglévő extruder esetén a sebességváltó és a hordó interfész általában a katalógus előtt dönti el a méretet. Új sor esetén a kimeneti célt egy megnevezett recepthez és termékelfogadási szabványhoz kell kapcsolni. Ha az árajánlatban kg/h szerepel az elfogadott összetétel és termék nélkül, akkor a szám nehezen érvényesíthető.
Válasszon kopásvédelmet a kopástérképről
ANanhaiya PVC párhuzamos ikercsavaros hordó38CrMoAlA-t használ a listán szereplő alapanyagként, és nitridált, krómozott és bimetál specifikációkat kínál. Ezek különböző konstrukciók. Ha önmagában a legnagyobb keménységi számmal hasonlítjuk össze őket, az rossz vásárlási gyakorlat.
| Ingatlan | Közzétett érték | Tedd ezt a sorrendbe |
|---|---|---|
| Alapanyag | 38CrMoAlA | Alkatrész, acélminőség és szükséges anyagdokumentum |
| Hőkezelési keménység | HB260-320 | Vizsgálati hely, módszer és átvételi jegyzőkönyv |
| Nitridálási keménység | HV950-től 1000-ig | Kezelt felület, mérési módszer és átvételi pontok |
| Nitridálási mélység | 0,50-0,70 mm | Esetmélységű meghatározás és ellenőrzési módszer |
| Nitridáló ridegség | 1. vagy alacsonyabb fokozat | Alkalmazható vizsgálati módszer és jegyzőkönyv |
| Érdesség | Ra0.4 | Felület, irány, levágás és műszer |
| Csavar egyenessége | 0,015 mm | Nullapont, mért hossz, alátámasztási feltétel és módszer |
| Krómozás keménysége | HV 950 vagy magasabb | Lemezezett terület és ellenőrzési hely |
| Króm vastagság | 0,05-0,10 mm | Rajzzónák és kész vastagsági követelmény |
| Bimetál keménység | HRC60-tól 65-ig | Ötvözet területe, rétegazonosító és vizsgálati hely |
| Bimetál mélység | 2,0-3,0 mm | Védett zónák és mélységellenőrzés |
A HV és a HRC különböző keménységi skálák, miközben a felsorolt rétegmélységek is nagymértékben eltérnek egymástól. A vékony kemény felületet és a mélyebb ötvözetréteget nem lehet rangsorolni egy cella leolvasásával. Az árajánlatban meg kell határozni az alkatrészt, a pontos védett zónákat, a kezelés utáni kész méreteket és az átvételhez használt dokumentumot.
A kitöltő neve szintén nem elegendő. A terhelés, a részecskék tulajdonságai, az agglomeráció, az újrahasznosított szennyeződés és a helyi nyomás egyaránt befolyásolja a kopási mintát. A Coperion kompaundáló berendezéseinek kopási útmutatója kiemeli az olvadást, a csiszolóanyag-keverést és a nyomásnövekedést, mint erősen igénybe vett zónákat. A csererendelés hasznos elve a folyamat és a mérések által azonosított zónák védelme.


Nem biztos abban, hogy a nitridálás vagy a bimetál védelem beletartozik-e az ajánlatkérésbe?Küldjön fényképeket és mérési térképet mindkét csavarról és a hengerről. Adja meg a töltőanyag minőségét, a phr-t és a gyártási előzményeket, hogy a felületi javaslatnak meghatározott oka legyen.
Érdeklődjön az anyagról és a kezelésrőlLásd a Nanhaiya gyártóberendezéseketMérje meg mindkét csavart és mindkét furatot a megnevezett helyeken
A kopásjelentésnek meg kell mutatnia, hogy hol vették az összes értéket. Tisztítsa meg az alkatrészeket, hagyja, hogy elérjék a stabil ellenőrzési hőmérsékletet, jelölje meg a betáplálás végét és az axiális állomások számát. Mérje meg mindkét csavart, mindkét hordószárat és a kritikus csavar-csavar kapcsolatot egy egyeztetett módszerrel.
A Coperion által közzétett diagnosztikai megközelítés a ZSK és STS hordók esetében tiszta, hűvös hordókat követel meg, és egyes méreteknél a furatmérés és a videovizsgálat kombinálja. Az Ön felszerelése és módszere eltérhet, de a fegyelem szilárd: a méretet és a felület állapotát együtt kell rögzíteni.
| Rekord | Miért tartozik a jelentésbe | A döntést támogatja |
|---|---|---|
| Axiális állomás térkép | Megakadályozza, hogy egy minimális vagy maximális érték elveszítse a helyét | Helyi javítás, zónavédelem vagy teljes csere |
| Mindkét csavaros profil | Aszimmetrikus kopást mutat, és megőrzi a bal/jobb oldali azonosságot | Cserélje ki az egyik alkatrészt, a párt, vagy vizsgálja meg az igazítást |
| Mindkét hordókaréj | Megmutatja, hogy egy új csavar túlzott furathézag mellett is működne-e | Csak csavarok a hozzáillő csavar- és hordkészlettel szemben |
| Felszíni képek | Dokumentumok pontozása, pontozás, bevonatveszteség és anyaglerakódások | Különítse el a méretbeli kopást a felületi vagy tisztítási problémától |
| Működési trend | Összeköti a fizikai állapotot a teljesítménnyel, a terheléssel, a nyomással és a termék minőségével | Erősítse meg, hogy a kopás okozza a bejelentett gyártási problémát |
Kimeneti veszteség, instabil nyomás, túlmelegedés és rossz termék megjelenés indokolhatja az ellenőrzést, de nem bizonyítják, hogy a csavar elkopott. Hasonlítsa össze az aktuális sort egy stabil referenciarecepttel. Ellenőrizze az adagolást, a fűtőelemeket, az érzékelőket, a légtelenítést, a szerszámkorlátozást és a meghajtás állapotát, mielőtt az egyik alkatrészt hibáztatná.
Ha a hordó elhasználódott, csak új csavarok beszerelése esetén a munkahézag már az első naptól a tervezett állapoton kívülre kerülhet. Inkább elveszítjük a csak csavaros rendelést, minthogy azt mondjuk a vevőnek, hogy az új alkatrészek helyreállíthatják az általunk nem mért hézagot.
Hasonlítsa össze az árajánlatokat hatókör, ne ötvözetcímke szerint
Tegyen fel minden szállítót ugyanarra a kérdőívre. Ha az egyik árajánlat hordót, csavarpárt, kezelést, vizsgálati jelentéseket és szállítási védelmet tartalmaz, míg egy másikban csak „bimetál ikercsavar” szerepel, az árak nem összehasonlíthatók.
| Idézet sor | Elfogadható meghatározás | Az idézet visszaküldésének oka |
|---|---|---|
| Alkatrész hatálya | Bal oldali csavar, jobb oldali csavar, hordó, tartozékok és kizárt tételek neve | „Egy készlet” szállítólevél nélkül |
| Geometria | A rajz felülvizsgálata és a kritikus méretek listája | Csak átmérő és L/D |
| Anyag | Az alapacél és a kezelési vagy ötvözeti zónák azonosítva | „Prémium ötvözet” minőség vagy hely nélkül |
| Ellenőrzés | Méretek, módszerek, nyilvántartások és átvételi pontok megegyeztek | „Nagy pontosság” mérhető kritériumok nélkül |
| Teljesítménypróba | Meghatározott recept, adagolás, szerszám, kimeneti ablak, gépkorlátok és termékellenőrzések | Kimeneti ígéret tesztfeltétel nélkül |
| Kereskedelmi hatókör | Áralap, csomagolás, szállítási alap, dokumentáció és szolgáltatási határok felsorolva | Alacsony egységár megoldatlan műszaki kizárással |
Kérje meg a szállítót, hogy jelöljön meg minden eltérést a rajzától, ahelyett, hogy csendben helyettesítene egy követelményt. A javasolt fejlesztés értékes lehet, de indokolással ellátott felülvizsgálatnak kell megjelennie. Ez védi a beszerzést, a karbantartást és a gyártót, amikor az alkatrész hónapokkal később a géphez érkezik.


A gyártás előtt állapodjon meg az ellenőrzésről és az üzembe helyezésről
A jóváhagyott rajz a vásárlás középpontja. Csatolja az anyagszükségletet, a felületkezelési zónákat, a méretjelentést, a keménység- vagy rétegellenőrzési módszert, a pár azonosítási és csomagolási követelményeket. Határozza meg, mely dokumentumok utazzanak a szállítmányhoz.
A telepítéshez kövesse az extrudergyártó beállítási, hézagolási, fűtési és indítási eljárásait. Ne erőltessen olyan csavarpárt, amely nem tud elfordulni a gépi eljárás által megkövetelt módon. A meghajtó nyomaték alkalmazása előtt vizsgálja meg az illesztést, az időzítést és az összeszerelést.
A gyártás-átvételi kísérlethez meg kell nevezni a készítményt és a takarmányfeltételt. Rögzítse a tényleges áteresztőképességet, a csavarfordulatszámot, a motor terhelését vagy nyomatékát, a fejnyomást, a hőmérséklet viselkedését, a légtelenítő állapotát és a késztermék ellenőrzését. Ha a termék cső vagy profil, adja meg azokat a méret- és megjelenési kritériumokat, amelyek eldöntik, hogy a termék értékesíthető-e.

Küldjön nekünk egy nagy kitöltésű PVC RFQ-t, amelyből tervezhetünk
Tartalmazza a gép modelljét, a rajzot, a forgatást és az ütemezést, a teljes receptet phr-ban, a töltőanyag minőségét, az újrahasznosított tartalmat, az aktuális üzemi rekordot, a termékcélt és a kopásmérést. Mondja el, hogy hűséges cserére vagy dokumentált geometriai felülvizsgálatra van szüksége.
Küldje el e-mailben az ajánlatkérési csomagotBeszélgetés a WhatsApp-onNyissa meg az érdeklődő oldalt
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Termékek:Párhuzamos ikercsavarok | PVC párhuzamos ikercsavaros hordók | PVC cső párhuzamos csavaros hordók
Email:info@nhyscrew.com
Telefon:+86-13505809643| Mozgó:+86-13587082002
C blokk, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang tartomány, Kína.
Szolgáltatási információk | Gyártó berendezések | Vállalati profil
Gyakran ismételt kérdések
Milyen információk szükségesek egy nagy töltöttségű PVC párhuzamos ikercsavaros hordó ajánlatához?
Küldje el a gép gyártóját és modelljét, a meglévő rajzokat, a csavar forgását, a középpont távolságát, a csatlakozási részleteket, a teljes PVC összetételt, a töltőanyag-betöltést phr-ban, az újrahasznosított tartalmat, a termék- és szerszáminformációkat, a kimeneti célt, az üzemi feljegyzéseket és a régi alkatrészek méréseit. Mondja el azt a kudarcot vagy javulást, amelyet kezelni próbál.
Milyen töltőanyagszint számít magas töltöttségű PVC-nek?
Nincs általános vásárlási küszöb. Adja meg az egyes összetevőket száz részekben, és adja meg a kész keverék összetételét. Ne cserélje ki a phr-t homályos leírással, például magas kalcium-karbonáttal, mert az ezt a címkét tartalmazó két recept eltérő táplálási, fúziós és kopási feladatokat eredményezhet.
Mindig jobb a bimetál csavar, mint a nitridált csavar a töltött PVC-hez?
Nem. A kezelés kiválasztása a töltőanyag jellemzőitől, a terheléstől, a szennyeződésektől, a kopás helyétől, a geometriától és a szükséges karbantartási tervtől függ. A nitridálás, a krómozás és a bimetál rétegek keménységi skálája és rétegmélysége különbözik, ezért egy keménységi szám helyett a teljes specifikációt hasonlítsa össze.
Kiválaszthatom a csavarméretet egyedül a Nanhaiya modelltáblázatából?
Kiindulási tartományként használja a modelltáblázatot. A végső méretezésnél figyelembe kell venni a tényleges összetételt, az adagolási módot, a terméket, a szerszám ellenállását, a meghajtás határait és az átvételi teljesítményt. A névleges átmérő vagy a katalógus kapacitása nem határozza meg a teljes folyamatot.
Küldhetek elkopott csavarokat egyetlen gyártási referenciaként?
Nem ajánljuk. A kopott minta rögzíti mind az eredeti geometriát, mind a szolgáltatás során felhalmozódott sérüléseket. Adja meg a jóváhagyott rajzot, ha rendelkezésre áll, majd támassza alá tiszta mérésekkel, fényképekkel és működési előzményekkel, hogy a csere ne reprodukálja a kopást, mint a mintát.
Cserélhetem csak a csavarokat és megtarthatom a régi hordót?
Csak mindkét csavar és mindkét hengerfurat meghatározott axiális pozíciókban történő mérése után. A kopott henger belsejében futó új csavarok megőrizhetik a túlzott hézagot és az instabil kimenetet. A döntésnek egy megfelelő kopási jelentést és a gépgyártó összeszerelési követelményeit kell követnie.
A Nanhaiya együtt és ellentétes irányban forgó párhuzamos ikercsavaros hordókat is szállít?
Igen. A Nanhaiya az együtt és ellentétes irányban forgó, párhuzamos ikercsavaros hordós termékeket sorolja fel. A cserekérdésnek meg kell határoznia a telepített konfigurációt, a forgási nézőpontot, a kéziséget, a fázisozást és a meghajtó csatlakozását, nem pedig arra kérni a szállítót, hogy ezekre az anyagnévből következtessen.
Hogyan kell elfogadni a kimenetet a telepítés után?
A gyártás előtt állapodjon meg a receptben, az adagolási módban, a szerszámban, a kimeneti ablakban, a termékminőség ellenőrzésében és a gépi korlátokban. Az üzembe helyezés során jegyezze fel a tényleges áteresztőképességet, terhelést, nyomást, hőmérsékleti viselkedést és a késztermék minőségét az egyeztetett feltételek mellett. A katalógusadatok nem helyettesíthetik a meghatározott elfogadási próbát.
A működési elvek tekintetében folytassa a mipárhuzamos ikercsavaros extrudervezető. Az extrudertípusok szélesebb körű összehasonlításához lásd aikercsavaros extruder kiválasztási útmutató.