Hír

Hír

Szerezd meg a legfrissebb híreket a Nanhaiya új termékeiről, a gyártási folyamatról, az iparági trendekről és a globális együttműködésről. Legyen naprakész a vezető csavarhordó-gyártókkal kapcsolatban.
Egyetlen cserecsavar meghatározása: Mérések, rajzok és ajánlatkérési ellenőrzőlista20 2026-08

Egyetlen cserecsavar meghatározása: Mérések, rajzok és ajánlatkérési ellenőrzőlista

Egyetlen cserecsavar meghatározásához négy információcsoportot küldjön el: gép- és interfészadatok, ellenőrzött méretrekord, feldolgozott anyag és működési kötelezettség, valamint egyértelmű átvételi követelmények. A kopott minta segít, de az eredeti terv és a későbbi sérülések bizonyítéka. A gyárnak különbséget kell tennie a kettő között a rajz jóváhagyása előtt.
A csavarok és hordók gyártása: Útmutató a gyári állapothoz20 2026-08

A csavarok és hordók gyártása: Útmutató a gyári állapothoz

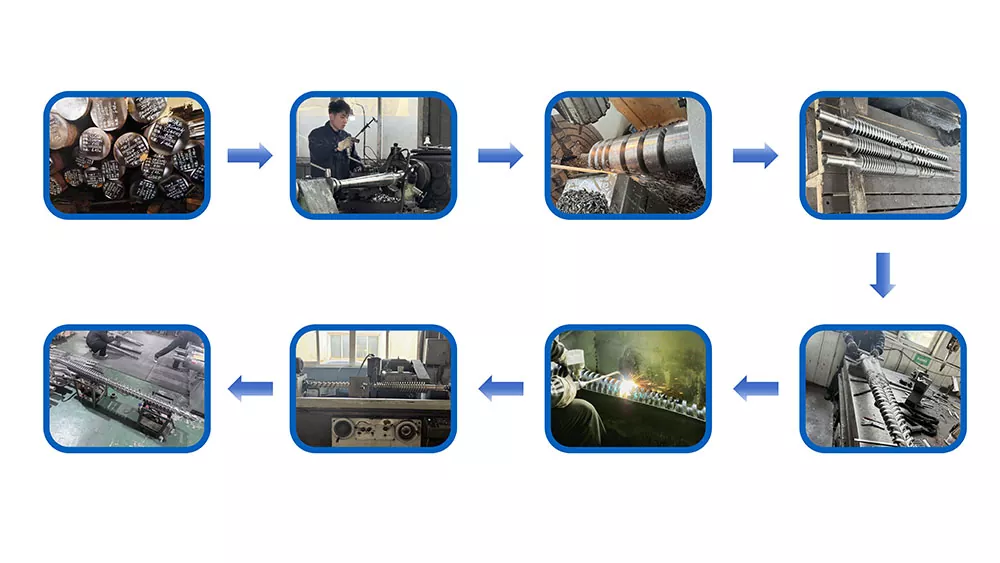
A csavarok és hengerek gyártási folyamata általában magában foglalja az alkalmazás felülvizsgálatát, az anyag- és felületrendszer kiválasztását, a nyersdarab előkészítését, a durva és simító megmunkálást, a hőkezelést vagy keményítést, a precíziós kikészítést, a méretellenőrzést és a védett csomagolást. A sorrend nem egyetemes. Az adott alkatrész geometriája, megmunkálása és végső méretei alapján kell megtervezni.
Párhuzamos ikercsigás extruder: Hogyan működik az együtt forgó kompaundálás14 2026-08

Párhuzamos ikercsigás extruder: Hogyan működik az együtt forgó kompaundálás

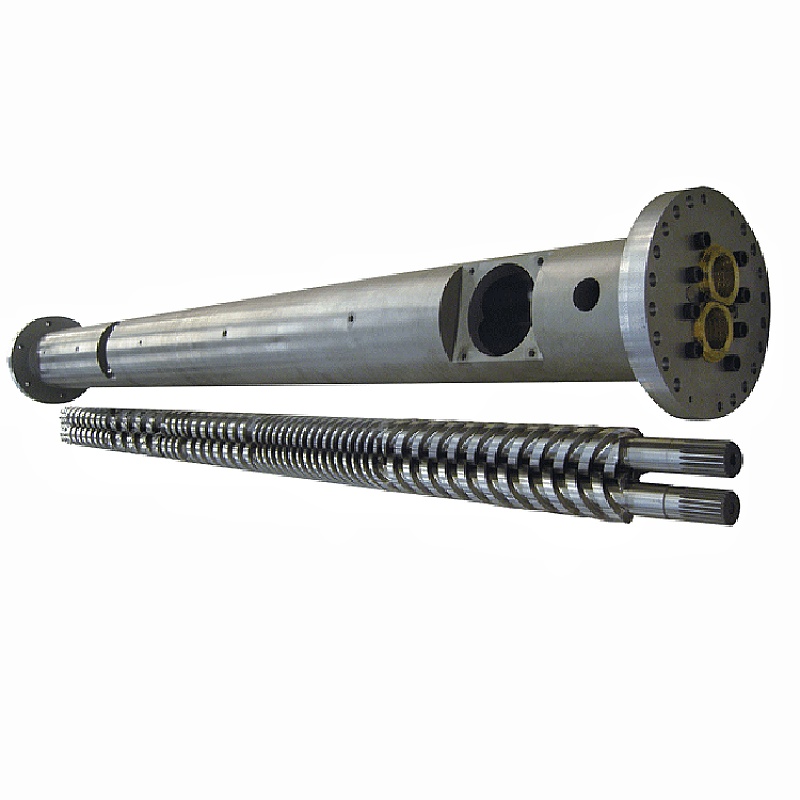
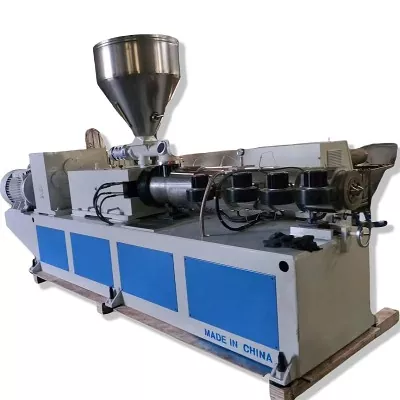
A párhuzamos ikercsigás extruderben két állandó átmérőjű, egymásba illeszkedő csavar van, amelyek moduláris elemekből épülnek fel. A legtöbb együtt forog, és nagy sebességgel működik az intenzív keverés érdekében – így ezek a szabványos gépek kompaundáláshoz, mesterkeverékhez, WPC-hez és pelletizáláshoz. A kúpos gépekkel ellentétben a csavarprofil minden új készítményhez újraépíthető.
Egycsavaros hordó: L/D, csavartípusok és hogyan válasszunk polimer szerint13 2026-08

Egycsavaros hordó: L/D, csavartípusok és hogyan válasszunk polimer szerint

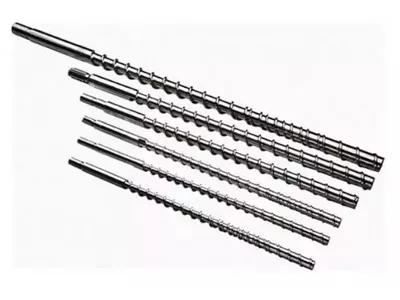
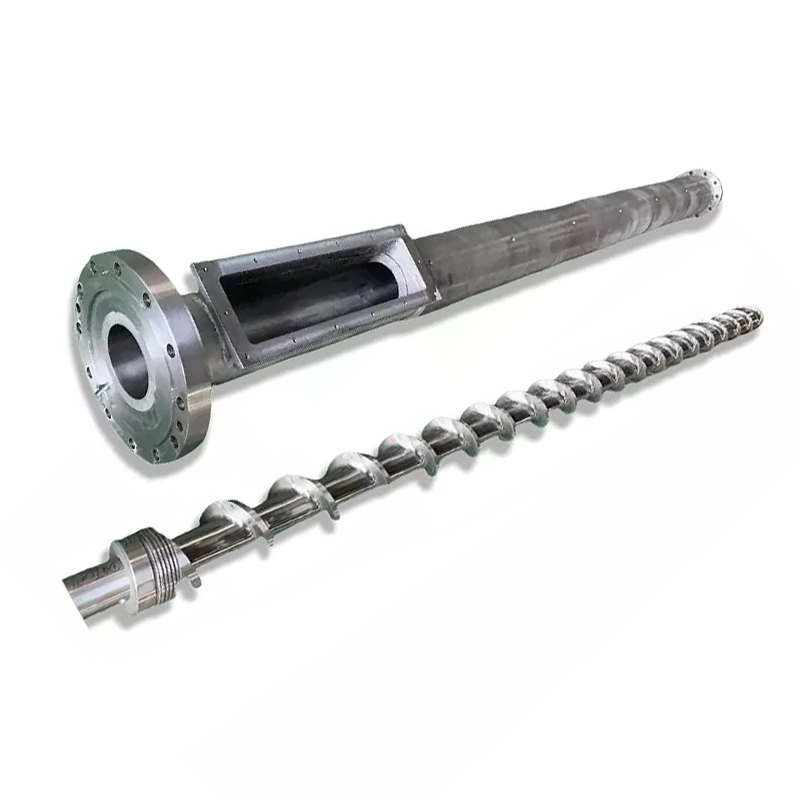
Az egycsavaros henger egy csavar, amely egy fűtött hengeres hordóban forog, és a műanyagot egy szerszámon keresztül szállítja, olvasztja és pumpálja. A teljesítményt főként három dolog határozza meg: L/D arány, tömörítési arány és csavar típusa (standard, sorompó vagy keverő). Ez a leggazdaságosabb választás egységes anyagok nagy teljesítményű extrudálásához – filmfúvás, pelletből készült cső, lemez és granulálás.
Ikercsavaros extruder: típusok, hogyan működik és hogyan válasszunk13 2026-08

Ikercsavaros extruder: típusok, hogyan működik és hogyan válasszunk

Az ikercsigás extruder két egymásba illeszkedő csavart használ egy ikerfuratú hordóban a műanyag betáplálására, olvasztására, keverésére és pumpálására egy szerszámon keresztül. A két fő család a kúpos (kúpos csavarok, a legjobb a közvetlen PVC cső-, profil- és táblaextrudáláshoz) és a párhuzamos (állandó átmérőjű, szegmentált csavarok, a legjobb kompaundáláshoz, granuláláshoz és nagy töltőanyagtartalmú keveréshez).
Párhuzamos ikercsavaros henger: Együtt forgó vs ellentétes forgás, típusok és alkalmazások13 2026-08

Párhuzamos ikercsavaros henger: Együtt forgó vs ellentétes forgás, típusok és alkalmazások

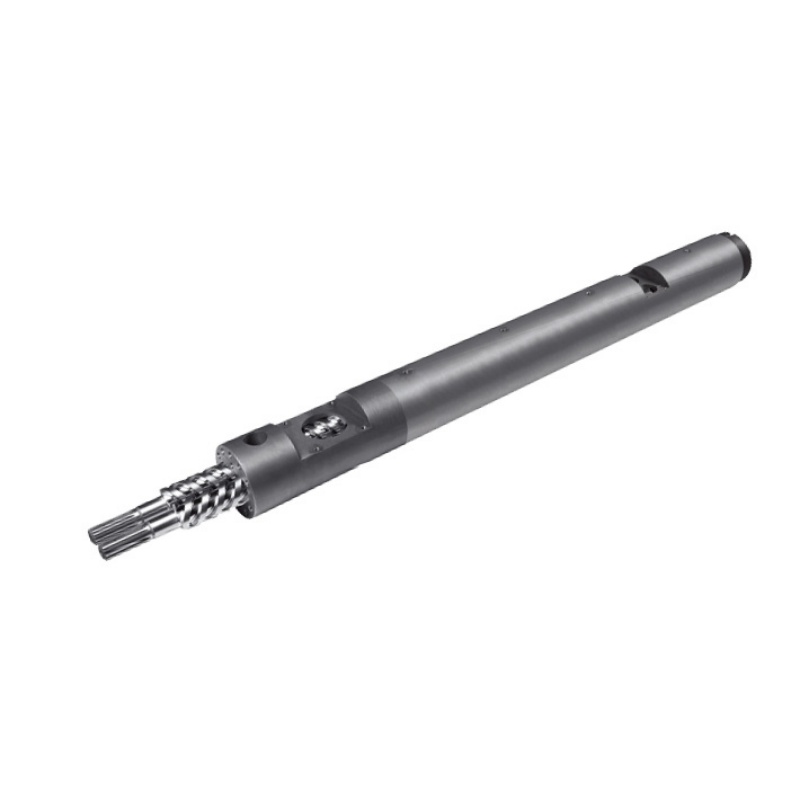
Egy párhuzamos ikercsavaros hengerben két állandó átmérőjű, egymáshoz kapcsolódó csavar fut egymás mellett egy hozzáillő ikerfuratú hengerben. A kúpos hengerrel ellentétben a csavarok végétől a végéig azonos méretűek maradnak, és a henger általában szegmensekből épül fel. Az együtt forgó párhuzamos csavarok kompaundáláshoz, granuláláshoz és mesterkeverékhez illeszkednek; Az ellentétes forgású párhuzamos csavarok alkalmasak PVC és nagy töltőanyag-igényű munkákhoz.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás