Hír

Ipari hírek

Üvegtöltésű nylon fröccsöntő csavar: adja meg a kopási rendszert, ne csak az átmérőt30 2026-09

Üvegtöltésű nylon fröccsöntő csavar: adja meg a kopási rendszert, ne csak az átmérőt

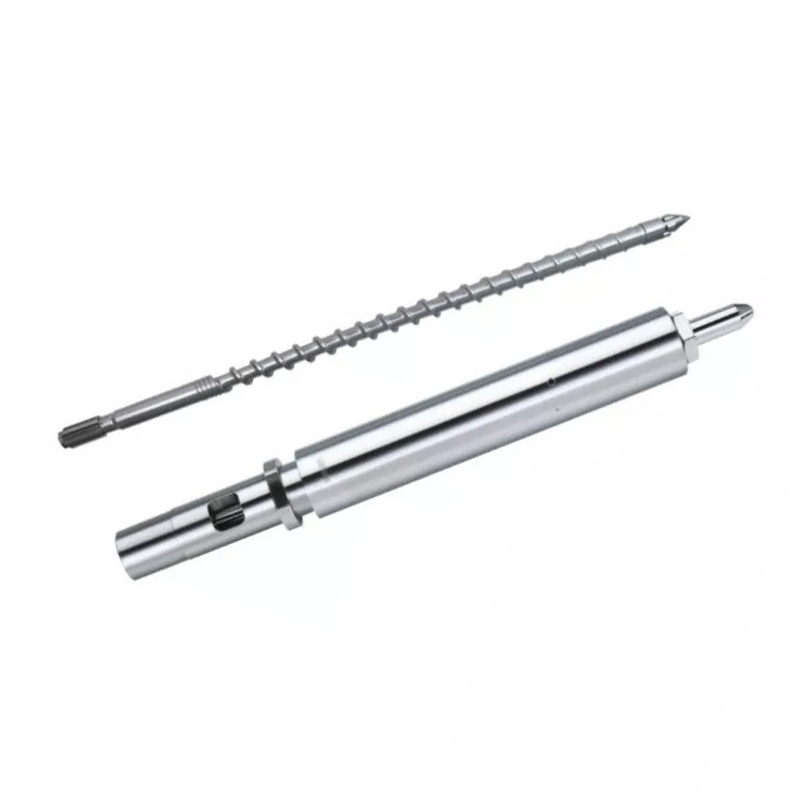
Üvegtöltésű nylon fröccsöntéshez kezdje a pontos PA minőséggel és az üvegszál tartalommal. A Nanhaiya edzett és edzett 38CrMoAlA fröccscsavarokat kínál legfeljebb 30% üvegszálat tartalmazó megerősített műanyagokhoz, beleértve a PA-GF-et is. Termékoldalain a nitridálás és a nikkel-volfrám ötvözet erősítése is le van írva a kopásveszélyes csavar- és hordófelületekhez. Válassza ki a geometriát és a felületrendszert a valós feladatnak megfelelően, majd ellenőrizze a hordó furatát és a csavar hegyét vagy az ellenőrző gyűrűt, mielőtt elfogadná a cserét. A gyári szabályom egyszerű: a keménységi érték nem menti meg a hibás geometriát, és egy új csavar nem menti meg a szivárgó előlapot. Tegye fel mindhárom interfészt a rajzra és mindhárom viselkedést a próbatervbe.
Mutáns vs fokozatos fröccsöntő csavar: hogyan válasszuk ki a kompressziós profilt30 2026-09

Mutáns vs fokozatos fröccsöntő csavar: hogyan válasszuk ki a kompressziós profilt

Válasszon egy mutáns vagy hirtelen fröccsöntő csavart kiindulási pontként a kristályos vagy félkristályos anyagokhoz, amelyek előnyösek a gyors tömörítésből és olvadásból. A Nanhaiya felsorolja a PE, PP, PA, POM és PTFE anyagokat. Mutáns kompressziós szakasza a teljes csavarhossz 5-15%-át foglalja el. Válasszon fokozatos csavart kiindulási pontként az amorf vagy hőérzékeny anyagokhoz, amelyeknek simább átmenetre van szükségük. A Nanhaiya merev PVC-t, PS-t, PC-t, PSU-t és ABS-t sorol fel. Fokozatosan összenyomott szakasza általában a teljes hossz 40-60%-át foglalja el, és körülbelül 50%-át jellemzőnek nevezik. Erősítse meg bármelyik választást a tényleges minőséggel, töltőanyaggal, nedvességgel, söréthasználattal, regenerálódási idővel, olvadékállapottal és a fröccsöntött alkatrész elfogadásával.
Hogyan adjunk meg nagy sebességű egycsavart PE és PP extrudáláshoz30 2026-09

Hogyan adjunk meg nagy sebességű egycsavart PE és PP extrudáláshoz

Határozzon meg egy PE vagy PP nagysebességű egycsavart a valós anyag, az értékesíthető teljesítmény, a termék és a szerszám, a csavarfelület sebessége, az olvadási hőmérséklet ablak, a nyomás, a motor és a sebességváltó terhelése, a hűtési kapacitás, a kopási környezet és az elfogadási mód alapján. Csak átmérőből és maximális fordulatszámból ne vásároljon. A Nanhaiya kilenc egycsavaros modellt ad ki az NHY20-tól az NHY150-ig, teljesítménye 3-1300 kg/h, fordulatszáma pedig 10-150 ford./perc az egész családban. PE és PP nagy sebességű terméke optimalizált csavargeometriát, nagy nyomatékú sebességváltót, speciális előtolóhornyos hordókat és kopásálló ötvözet konstrukciót használ. A megnevezett gyanta, szerszám, minőségi ablak és elektromos mérési határ segítségével minden projektcélt stabil tesztponttá alakítson.
Hogyan adjunk meg egyetlen csavart üveggel töltött, ásványi anyagokkal töltött és újrahasznosított műanyagokhoz30 2026-09

Hogyan adjunk meg egyetlen csavart üveggel töltött, ásványi anyagokkal töltött és újrahasznosított műanyagokhoz

Kopásálló egycsavar meghatározásához küldje el a pontos gyantát és minőséget, a töltőanyag vagy szál típusát és százalékát, az újrahasznosított tartalmat, a szennyeződést, a betáplálási formát, a nedvességet, az MFR vagy MVR vizsgálati körülményeit, a szükséges teljesítményt, a csavar sebességét, a motor terhelését, az olvadéknyomást, a hőmérsékletet, az üzemórákat és a jelenlegi kopási térképet. Ezután válassza ki a felületet a sérülés helye szerint. A Nanhaiya 38CrMoAlA, SACM645, 42CrMo és kovácsolt acél hordozót kínál mélyionos nitridálással, PTA védelemmel a repülés tetején és oldalain, valamint volfrám-karbid és nikkel alapú felületi opciókkal. A javasolt csavart az illeszkedő hengerrel kell ellenőrizni, mert egy új kemény felület nem tudja kijavítani a megnagyobbodott vagy rosszul beállított furatot.
Műanyag extruder sebességváltó vásárlási útmutató: egyeztesse a nyomatékot, az arányt és a gép interfészét30 2026-09

Műanyag extruder sebességváltó vásárlási útmutató: egyeztesse a nyomatékot, az arányt és a gép interfészét

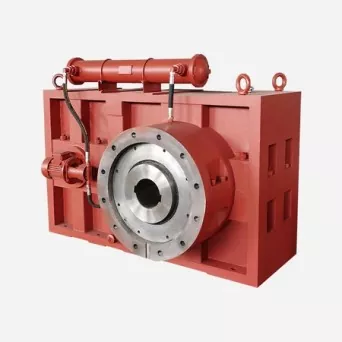
Műanyag extruder hajtómű vásárlásához adja meg a motor teljesítményét és névleges fordulatszámát, a szükséges csavarfordulatszám-tartományt, a folyamatos és csúcsnyomatékot, a csavar mennyiségét és forgását, az anyagot és a teljesítményt, az üzemórákat, a bemeneti és kimeneti tengely interfészeket, a szerelési helyzetet, a tolóerőt, a kenést, a hűtést és az átvételi tesztet. A motor teljesítménye önmagában nem a sebességváltó specifikációja. Két vezeték ugyanazzal a motorral eltérő nyomatékot, hőt, ütést, szinkronizálást és csapágyazási feladatokat ír elő. Az aláírt rajzon fel kell tüntetni a motoroldali tengelyt és a csavaroldali tengelyt, azok fordulatszámát, forgásirányát, áttételét, szerelési alappontjait és a beépítéshez szükséges összes csatlakozást.
Extruder hordókarima vásárlási útmutató: rendelés előtt adja meg a felületet15 2026-09

Extruder hordókarima vásárlási útmutató: rendelés előtt adja meg a felületet

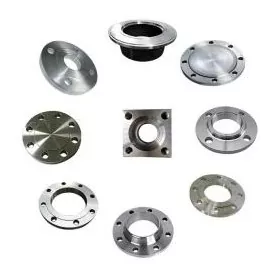
Extruder hordóperemének vásárlásához küldjön egy ellenőrzött rajzot, amely azonosítja a furatot, a külső átmérőt, a vastagságot, a rögzítési regisztert, a csavarmintát, a tömítőfelületet, az anyagot, a felületkezelést és az illeszkedő részeket. Adja hozzá a tényleges hőmérséklet- és nyomásalapot, az extruder vagy a vágófej modelljét, a mennyiséget és az ellenőrzési követelményeket. Ne rendeljen egyedi gépkarimát az „ANSI”, „DIN”, „JIS” vagy „PN16” szavakból. Ezek a hivatkozások csak akkor határozhatnak meg szabványos csőkarimát, ha a teljes szabványos megnevezés és szolgáltatási alap szerepel. Az extruder-csatlakozásnak általában saját interfész-rajzra van szüksége, még akkor is, ha az egyik oldal felismert karimamintát követ.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás