Hír

Ipari hírek

Egycsavaros vagy párhuzamos ikercsigás pelletizáló sor: melyik illik az anyagához?09 2026-09

Egycsavaros vagy párhuzamos ikercsigás pelletizáló sor: melyik illik az anyagához?

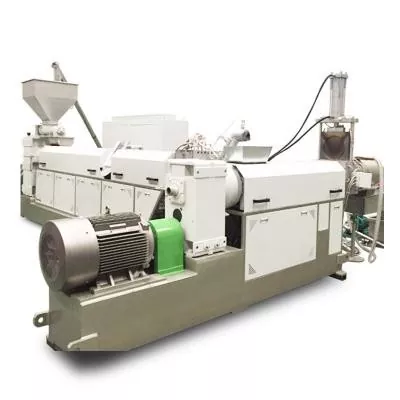
Akkor válasszon egycsigás pelletizáló sort, amikor az alapanyag már közel van a végső készítményhez, és a fő feladatok a stabil szállítás, olvasztás, olvadékszűrés, nyomásképzés és pelletvágás. Praktikus kiindulópont a következetes PE vagy PP újraőrléshez, az egyszerű újrapelletizáláshoz, a laboratóriumi munkákhoz és a kis- és közepes méretű gyártáshoz. Válasszon párhuzamos ikercsigás pelletizáló sort, ha a gépnek kevernie kell és pelletezni is kell. Alkalmasabb töltőanyagokhoz, pigmentekhez, polimer keverékekhez, mesterkeverékekhez, módosított műanyagokhoz, többszörös betápláláshoz és erősebb devolatializációhoz. Ne vásároljon ikercsavaros vezetéket csak azért, mert a feltüntetett teljesítménye magasabb. Vásárolja meg, ha a folyamat funkciói megfelelnek a készítménynek.
Bolygócsavar vs egy- és ikercsavar: mikor éri meg a frissítés?31 2026-08

Bolygócsavar vs egy- és ikercsavar: mikor éri meg a frissítés?

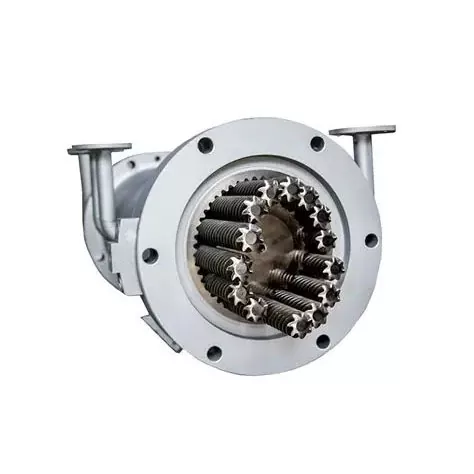
Válasszon bolygócsavart, ha a készítménynek kiváló eloszlású keverésre, széles hőátadási területre, öntörlő hatásra vagy fokozatos gáztalanításra van szüksége, különösen hőérzékeny PVC-vel, nagy töltetű vegyületekkel, elasztomerekkel, ragasztókkal és kompozit anyagokkal. Maradjon egyetlen csavarnál, ha a folyamat stabil, és főleg gazdaságos olvasztásra, szállításra és nyomásra van szüksége. Válasszon együtt forgó ikercsavart, ha a nagy sebességű keverés, a rugalmas oldaladagolás vagy az erősebb diszperziós munka a prioritás. Ha a szerszámnak nagyobb nyomásra van szüksége, mint amennyit a bolygórész képes biztosítani, rendelés előtt tervezze meg az alsó nyomásfokozatot.
Fröccsöntő csavarcsúcs kiválasztása: ellenőrizze a gyűrű kopását, az illeszkedést és az RFQ ellenőrzőlistát31 2026-08

Fröccsöntő csavarcsúcs kiválasztása: ellenőrizze a gyűrű kopását, az illeszkedést és az RFQ ellenőrzőlistát

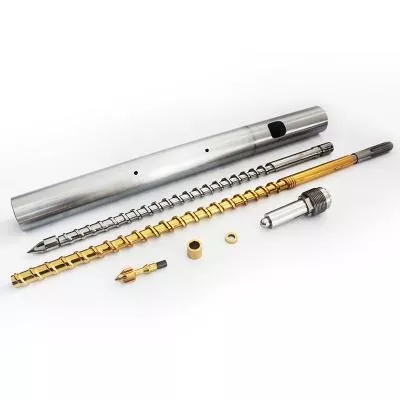
Válasszon fröccsöntő csavarcsúcsot négy dolog alapján: a visszacsapó szelep kialakítása, a pontos csavar és henger interfész, a feldolgozott gyanta és töltőanyag, valamint a meglévő szerelvény kopási mintája. A gépmodell önmagában nem elegendő, ha változatok, korábbi javítások vagy nem szabványos csavarok léteznek. Csererendeléshez küldje el az eredeti rajzot, ha rendelkezésre áll, majd ellenőrizze a menetet, a vállat, a hegy hosszát, a gyűrű mozgását, az ülést, a külső átmérőt és az olvadékjáratokat a tényleges géphez képest. A jó idézet a geometriával kezdődik. Az anyag- és felületkezelés következik.
Nitridált vs bimetál egycsavarok: illessze a felületet a gyantához és a töltőanyaghoz31 2026-08

Nitridált vs bimetál egycsavarok: illessze a felületet a gyantához és a töltőanyaghoz

A nitridálást akkor válassza, ha a kezelt acélfelület megfelel az igazolt kopási, korróziós és méretbeli követelményeknek. Ha a projekthez más ötvözetre van szükség a legnagyobb kopásnak kitett területen, válasszon keményburkolatot vagy más bimetál konstrukciót. Súlyos használat esetén a jobb megoldás egy kemény felületű csavar, amely kompatibilis bimetál hengerrel. Egyik opció sem automatikusan jobb. Kezdje a meghibásodási móddal, majd hagyja jóvá a csavar és a henger anyagait, a rétegek helyét, a feldolgozási útvonalat és az ellenőrzési kritériumokat együtt.
Csavar fordulatszáma, olvadékhőmérséklet és teljesítmény: miért változtatja meg az egyik beállítás a többit31 2026-08

Csavar fordulatszáma, olvadékhőmérséklet és teljesítmény: miért változtatja meg az egyik beállítás a többit

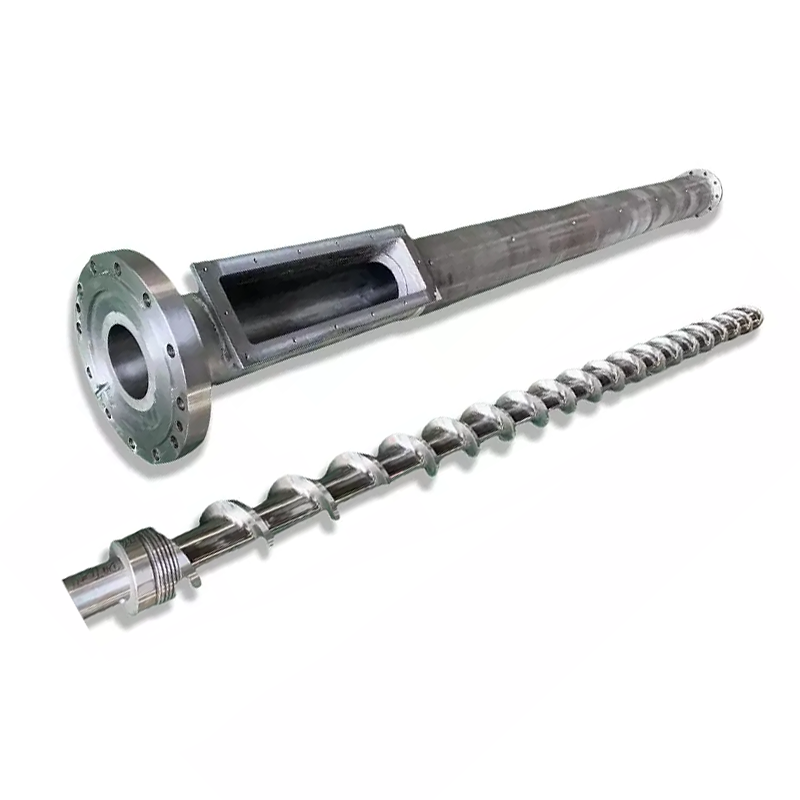
A csavarsebesség növelése általában növeli a légellenállási áramlást és az anyag folyamatba való belépésének sebességét, de a kapcsolat nem korlátlan vagy tökéletesen lineáris. A nagyobb fordulatszám növelheti a nyírási hőt, lerövidítheti a tartózkodási időt, és gyenge előtolást vagy olvadási szakaszt tesz lehetővé. Egyszerre változtasson egy szabályozott változót, várja meg a stabil állapotot, majd hasonlítsa össze a kimenetet, az olvadékhőmérséklet profilját, a nyomást, a motorterhelést és a termék minőségét. Álljon meg, ha valamelyik eléri a megengedett határértéket, még akkor is, ha a hajtás gyorsabban tud fordulni.
Hogyan tisztítsuk meg az egycsavaros extrudert a csavar vagy a henger károsodása nélkül28 2026-08

Hogyan tisztítsuk meg az egycsavaros extrudert a csavar vagy a henger károsodása nélkül

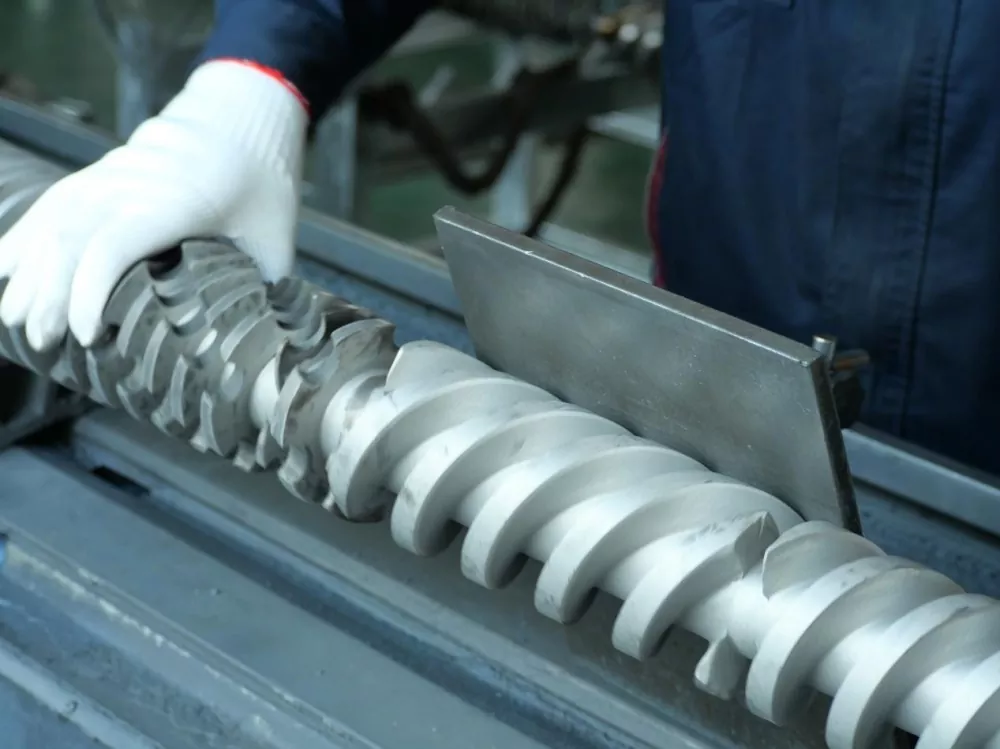
Használjon réteges módszert. Kezdje az anyag- és gépszállító által jóváhagyott öblítési eljárással, miközben az extruder normál működési vezérlés alatt marad. Ha a maradék visszakerül, vagy a csavart szabaddá kell tenni, állítsa le, izolálja és ellenőrizze a veszélyes energiát az üzemi eljárásnak megfelelően. Az eltávolított csavarhoz használjon alkatrész-jóváhagyott, sérülésmentes szerszámokat. Az iparági útmutatás sárgaréz szerszámokat, rézgéz és pamutszövet használatát javasolja, valamint figyelmeztet az acélkaparók és a fáklya helyi felmelegedésére. Ellenőrizze a tiszta felületeket, mielőtt eldönti, hogy a probléma a kopás.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás