Egy hordóperem egyszerűnek tűnik, amíg az új alkatrész el nem éri a gépet. Ekkor egy kis hiba a regiszterben, a csavarkörben, a tömítőfelületben vagy az olvadékjáratban leállíthatja a telepítést. Ez az útmutató bemutatja a beszerzési és karbantartó csapatoknak, hogyan alakítsák át a régi mintát, a gépi interfészt és az üzemeltetési feladatokat ellenőrzött karimaspecifikációvá.



Gyors válasz
Vásárolni egyextruder hordó karima, küldjön ellenőrzött rajzot, amely azonosítja a furatot, a külső átmérőt, a vastagságot, a helyregisztert, a csavarmintát, a tömítőfelületet, az anyagot, a felületkezelést és az illeszkedő részeket. Adja hozzá a tényleges hőmérséklet- és nyomásalapot, az extruder vagy a vágófej modelljét, a mennyiséget és az ellenőrzési követelményeket.
Ne rendeljen egyedi gépkarimát az „ANSI”, „DIN”, „JIS” vagy „PN16” szavakból. Ezek a hivatkozások csak akkor határozhatnak meg szabványos csőkarimát, ha a teljes szabványos megnevezés és szolgáltatási alap szerepel. Az extruder-csatlakozásnak általában saját interfész-rajzra van szüksége, még akkor is, ha az egyik oldal felismert karimamintát követ.
Először határozza meg, hogy milyen karimát vásárol
A beszerzési hibák gyakran akkor kezdődnek, amikor három különböző alkatrészt karimának neveznek. Egy szabványos csőkarima, egy egyedi extruder hordókarima és egy átmeneti adapter hasonló lehet a fényképen. Nem ugyanúgy vannak megadva.
| Összetevő | Mi határozza meg | Fő beszerzési kockázat |
|---|---|---|
| Szabványos csőkarima | Pontos szabvány, kiadás, névleges méret, osztály vagy PN, burkolat, anyag, furat és csatlakozási típus | Egy rövid címke, mint például a „DIN-karima”, egynél több méret- és minősítési rendszerre utalhat |
| Egyedi extruder hordó karima | Ellenőrzött gépi rajz, illeszkedő henger vagy adapter, regiszter, csavarminta, olvadékfurat, tömítési jellemzők és szervizelési feladatok | Csőkarima táblázat használata olyan gépi interfészhez, amely egyedi helymeghatározási és áramlási jellemzőkkel rendelkezik |
| Vonófej adapter karima | Két interfész, valamint a belső olvadékátmenet, tájolás, támogatás és érzékelő vagy képernyőcsomag követelményei | Mindkét vége külön-külön illeszkedik, de az összeszerelt áramlási útvonal, a középvonal vagy a csavar iránya nem |
Nanhaiya áramlatahordókarima tartománykör alakú acélkarimákat takar karimás csatlakozásokkal és testreszabható portméretekkel. Rendelkezésre állnak ANSI, DIN és JIS minták, valamint teljesen testreszabott méretek műanyagok, vegyszerek, granulálás és gépi alkalmazásokhoz.
Gyári nézetünk:a szabványos név technikai beszélgetést indít; nem fejezi be a rajzot. Először azt kérdezzük meg, hogy az alkatrész hol helyezkedik el, mi helyezi el, mi zárja le és mi megy át rajta. Ha ezek a funkciók tiszták, a megfelelő méretek sokkal könnyebben szabályozhatók.


A méretek, amelyek eldöntik, hogy a karima illeszkedik-e
Egy hasznos rajz választja el a méretet a funkciótól. A csavarfuratok szorítóerőt hoznak létre, a regiszter megkeresi az alkatrészeket, a homloklap hordozza a tömítést, a furat pedig az olvadékot vagy a folyamatközeget. Ha az egyik jellemzőt kompenzálják a másikkal, az összeszerelési nehézséget és bizonytalan tömítést eredményez.
| Rajz funkció | Miért számít | Amit a vevőnek közölnie kell |
|---|---|---|
| Külső átmérő | Szabályozza a burkolatot, a szerszámhoz való hozzáférést és a hézagot a fűtőtestek, védőburkolatok vagy támasztékok közelében | Névleges méret, tűrés és bármilyen korlátozott szektor |
| Központi furat vagy olvadékcsatorna | Szabályozza az áramlás folytonosságát és a belső lépést a csatlakozásnál | Átmérő, tűrés, átmenet alakja, iránya és felületigénye |
| Teljes és helyi vastagság | Befolyásolja a csavarkötést, a merevséget, az igazítást és az összeszerelt hosszt | Alaplapok, vastagságok, ellenfuratok és agy hossza |
| Regiszter vagy csap helymeghatározása | Koncentrikus összeállítást hoz létre, ahelyett, hogy a csavarlyuk hézagára hagyatkozna | Férfi vagy női jellemzők, átmérő, mélység, illeszkedés és bevezető |
| Csavar minta | Biztosítja a szorítócsatlakozást és rögzíti a szögirányt | Mennyiség, osztáskör átmérője, furat mérete, menet, mélység és szögpont |
| Tömítő felület | Létrehozza a kívánt érintkezést tömítéssel, gyűrűvel, horonnyal vagy fémfelülettel | Burkolat típusa, méretei, kivitelezése, tömítési specifikációi és a megengedett sérülések |
| Geometriai vezérlők | Tartsa megfelelően a furatot, a tengelykapcsolót és a tömítőfelületet | Alappontok plusz a szükséges laposság, merőlegesség, pozíció, koaxialitás vagy kifutás |
| Tájékozódási jellemzők | Igazítsa egymáshoz a fűtőelemeket, az érzékelőnyílásokat, a reteszhornyokat, a védőburkolatokat vagy az aszimmetrikusan illeszkedő részeket | Óraszög egy egyértelmű nullapontból |
Az ISO 286-1 nemzetközi rendszert biztosít a lineáris mérettűrésekhez és illesztésekhez, beleértve a henger jellemzőit, valamint az alapfurat és alaptengely koncepciókat. Az ISO 1101 biztosítja a szimbólumok nyelvét a formához, a tájoláshoz, a helyhez és a kifutási vezérlőkhöz. Ezek a szabványok segítenek kifejezni a követelményt, de a tervezőnek továbbra is meg kell választania a funkcionális alappontokat és a megengedett értékeket.
A csavarlyuk hézaga nem egy helymeghatározó rendszer.Ha a csatlakoztatott vágófejnek vagy adapternek koncentrikusnak kell lennie a hordó furatával, határozzon meg egy regisztert vagy más vezérelt helymeghatározó jellemzőt. A csavarok meghúzása, miközben két rosszul illeszkedő furatot egymáshoz kényszerít, károsíthatja az előlapot, a tömítést vagy a rögzítőket, és káros belső lépcsőt hagyhat maga után.

Az ANSI, DIN, JIS és PN nem teljes körű vásárlási leírások
A Nanhaiya ANSI, DIN és JIS opciókat vagy testreszabott szabványt kínál. Ez a tartomány akkor hasznos, ha egy karima csatlakozik az üzemi csővezetékekhez, vagy meg kell egyeznie egy meglévő regionális mintával. Az árajánlathoz továbbra is szüksége van a pontos dokumentumra, kiadásra, névleges méretre, minősítésre, arcra, anyagra és bármilyen projektmódosításra.
Az ASME B16.5 például az NPS 1/2-től az NPS 24-ig terjedő csőkarimákra és karimás szerelvényekre vonatkozik. Alkalmazási köre a nyomás-hőmérséklet értékekkel, anyagokkal, méretekkel, tűrésekkel, jelöléssel és teszteléssel foglalkozik. Ez egy erős keret a hatókörébe tartozó alkatrészek számára, de a címe nem változtat minden extruder csatlakozást B16.5 karimává.
Gyakorlati megkülönböztetés:ha a karima egy nyomócső határvonalának része, használja a vonatkozó csőrendszeri szabályokat és szakképzett műszaki felülvizsgálatot. Ha egyedi gépi interfészről van szó, vezérelje a jóváhagyott berendezésrajz és üzemeltetési kötelezettség alapján. Ha mindkét szerepet betölti, akkor a beszerzési csomagnak mindkét követelménycsoportnak meg kell felelnie.
Szabványos minta
Adja meg a szabványszámot, az évet vagy a kiadást, a méretet, az osztályt vagy a PN-t, a burkolatot, az anyagcsoportot és a párosító komponenst. Az esetleges eltéréseket kifejezetten sorolja fel.
Egyedi minta
Legyen az aláírt rajz tekintélyes. A szabványra való hivatkozás továbbra is meghatározhat kiválasztott szálakat, illesztéseket, szimbólumokat vagy vizsgálati módszereket.
Vegyes felület
Mutassa meg, hogy melyik arc követi a szabványt, és melyik arc van testreszabva. Határozza meg a belső átmenetet és a szögkapcsolatot a két vég között.
Gyári nézetünk:"ugyanaz, mint a régi karima" hasznos szövegkörnyezet, de nem ellenőrizhető követelmény. A pontos felületet feltesszük egy rajzra, és megkérjük a vevőt, hogy hagyja jóvá. Ez ugyanazt a választ adja a gyártási, ellenőrző és telepítőcsapatok számára, ha egy mérés megkérdőjeleződik.
A nyomásosztály nem választható el a hőmérséklettől és az anyagtól
A Nanhaiya hordóperemoldala a PN6, PN10, PN16, PN25, PN40 és PN63 opciókat sorolja fel. Kezelje ezeket elérhető specifikációs kategóriákként, ne pedig egyetlen univerzális üzemi nyomás-állításként. A használható minősítés az irányadó szabványtól, az anyagtól, a hőmérséklettől, a geometriától, a csavarozástól, a tömítéstől és a rendszer kialakításától függ.
A polimer feldolgozás olyan feltételeket ad, amelyeket egy rövid karimás címke nem tud leírni. A csatlakozás láthatja a forró olvadékot, a fűtési és hűtési ciklusokat, a gép vibrációját, a vágófej súlyát, az összeszerelési terheléseket és a tisztítást. Adja meg a normál és maximális feltételeket, de tartsa elkülönítve a tervezési feltételeket a rutin folyamatbeállításoktól.
| Kötelezettség bemenet | Miért van rá szüksége a gyártónak | Bizonyítékot csatolni |
|---|---|---|
| Normál és maximális hőmérséklet | Befolyásolja az anyag viselkedését, a tömítés kiválasztását, a hőmozgást és a minősítési alapokat | Folyamatlap, fűtési beállítások és mért működési tartomány |
| Normál és maximális nyomás | Meghatározza a mechanikai és tömítési feladatokat az alkalmazandó tervezési módszer szerint | Műszerválaszték, működési nyilvántartások és tervezési követelmények |
| Nyomásközeg | Az olvadt polimer-, gáz-, folyadék- vagy üzemi csövek eltérő kialakítást és tisztítást igényelhetnek | Anyagnév, képlet, biztonsági adatok és folyamatábra |
| Külső terhelés | A nehéz matricafej vagy a nem alátámasztott csövek hajlítási terhelést okozhatnak a karimánál | Szerelési súly, súlypont, támasztékok és beépítési rajz |
| Termikus ciklusok | Az ismételt tágulás és összehúzódás befolyásolhatja az előfeszítést, az igazítást és a tömítést | Indítási és leállítási frekvencia, valamint fűtési és hűtési sorrend |
| Alkalmazandó kód vagy ügyfélszabály | Meghatározza a számításokat, az anyagnyilvántartást, a jelölést, a tesztelést és a jóváhagyási felelősséget | Pontos dokumentum, kiadás és projekt specifikáció |
Ne válasszon magasabb PN-számot a szivárgás önálló gyógyítására.A szivárgás oka lehet az arc sérülése, rossz tömítés, deformáció, szennyeződés, rossz beállítás, nem megfelelő csavarozás vagy hőmozgás. Az osztály vagy a meghúzási módszer megváltoztatása előtt keresse meg a hibamechanizmust.


Válasszon anyagot és felületkezelést a valós környezethez
A Nanhaiya hordóperemeket gyárt szénacélból, rozsdamentes acélból és ötvözött acélból. Az elérhető felületkezelések közé tartozik a homokfúvás, a horganyzás és a nikkelezés, az egyéb kezelések pedig az ügyfelek igényei szerint állnak rendelkezésre. A jóváhagyott rajzon pontos minőséget és kezelési kört kell feltüntetni, nem csak egy széles anyagcsaládot.
| Opció | Miért fontolhatja meg a vevő | A jóváhagyás előtt megoldandó kérdések |
|---|---|---|
| Szénacél | Általános gépi szilárdság és gazdaságos gyártás, ahol a környezet ellenőrzött | Pontos minőség, korrózióvédelem, hegeszthetőség, hőmérséklet-alap és szabad felületek |
| Rozsdamentes acél | Korrózióállóság vagy tisztább felület egy meghatározott folyamatkörnyezethez | Pontos minőség, vegyi expozíció, kopásveszély, párosítási anyagok és gyártási mód |
| Ötvözött acél | Mechanikai vagy termikus feladat, amely meghatározott ötvözetet és kezelési módot igényel | Minőség, hőkezelés, keménység, szívósság, megmunkálhatóság és ellenőrzési feljegyzések |
| Homokfúvott felület | Felület előkészítés vagy meghatározott külső felületkezelés | Mely felületeket kell kezelni, és mely precíziós vagy tömítőfelületeket kell védeni |
| Horganyzott vagy nikkelezett felület | Kiegészítő felületvédelem az egyeztetett környezethez | Bevonatanyag, vastagsági kritérium, maszkolt területek, mérettűrés és javítási módszer |
A bevonat nem javítja ki a nem megfelelő alapanyagot, gyenge geometriát vagy sérült tömítőfelületet. Módosíthat egy szorosan illeszkedő regisztert is, ha a rajz nem határoz meg maszkolt felületeket és végső méreteket. Döntse el, hogy a tűrés a kezelés előtt vagy az összeszerelésre kész kész alkatrészre vonatkozik-e.
Gyári nézetünk:elválasztjuk a munkafelületeket a védett külső felületektől. A tömítési felület, az átmérő vagy a szűk furat nem kerülhet véletlenül bevonatba. A kezelési határok rajzon való megjelölése sokkal biztonságosabb, mint a kész alkatrészek megérkezése után feloldani.



Hogyan kell megmérni a cserehordó karimáját
Egy régi alkatrész értékes fizikai bizonyítékot szolgáltat, de lehet, hogy már nem képviseli a tervezett geometriát. A regiszter elhasználódhat, a javítás során az arc lecsúszhat, a hő pedig torzíthatja a lemezt. Az eredeti gép- vagy összeállítási rajz marad a legjobb kiindulási hatóság, ha rendelkezésre áll.
- Fényképezze le a telepített szerelvényt.Rögzítse az áramlás irányát, az alkatrészek sorrendjét, a középvonalat, a támasztékokat, a fűtőtesteket, az érzékelőket és a hozzáférést a szétszerelés előtt.
- Azonosítsa mindkét illeszkedő komponenst.Jegyezze meg a hordót, az adaptert, a szitaváltót, az összefolyó magot, a sebességváltó oldali szerkezetét vagy a vágófejet, amely mindegyik felülethez van csatlakoztatva.
- Tisztítsa meg a bizonyíték megváltoztatása nélkül.Távolítsa el a polimert és a laza szennyeződést anélkül, hogy lekerekítené az éleket vagy polírozná le a kopásnyomokat, amelyek megmagyarázzák a hibát.
- Dátumok felállítása.A méretek rögzítése előtt válassza ki az elsődleges tömítő- vagy rögzítőfelületet, a furat- vagy regisztertengelyt és egy szögjellemzőt.
- Mérje meg az egyes felületeket.Rögzítse a furatot, a külső átmérőt, a vastagságot, minden lépést és mélységet, a csavarmintát, a meneteket, az ellenfuratokat, az arc jellemzőit és a tájolást.
- Mérje meg az illeszkedő részeket.A másolt kopott karima reprodukálhatja a régi hibát. Ellenőrizze a tényleges apa és női regisztereket, a rendelkezésre álló csavarkötéseket és a tömítés helyét.
- Oldja fel az ütközéseket az új rajzon.Hasonlítsa össze a mintát, az eredeti rajzot és az illesztési méréseket, majd hagyja jóvá a kívánt funkciót visszaállító méretet.
Minimális fotókészlet:egy beépített áttekintés, mindkét karimafelület, oldalnézet, a hordó vagy a vágófej adattábla, minden jel vagy alkatrészszám, a tömítés és a sérülések közeli képe. Helyezzen skálát az alkatrész mellé a tájékozódáshoz, de soha ne számítsa ki a kritikus méreteket perspektivikus fotókból.
Kétcsavaros vagy többkomponensű projekteknél gondosan ellenőrizze a szögirányt. A csavarminta lehet szimmetrikus, míg az olvadéknyílás, a fűtőelem, az érzékelőport vagy a tartó nem. A szerelvény összecsavarozható, és továbbra is használhatatlan helyzetbe forgatható.
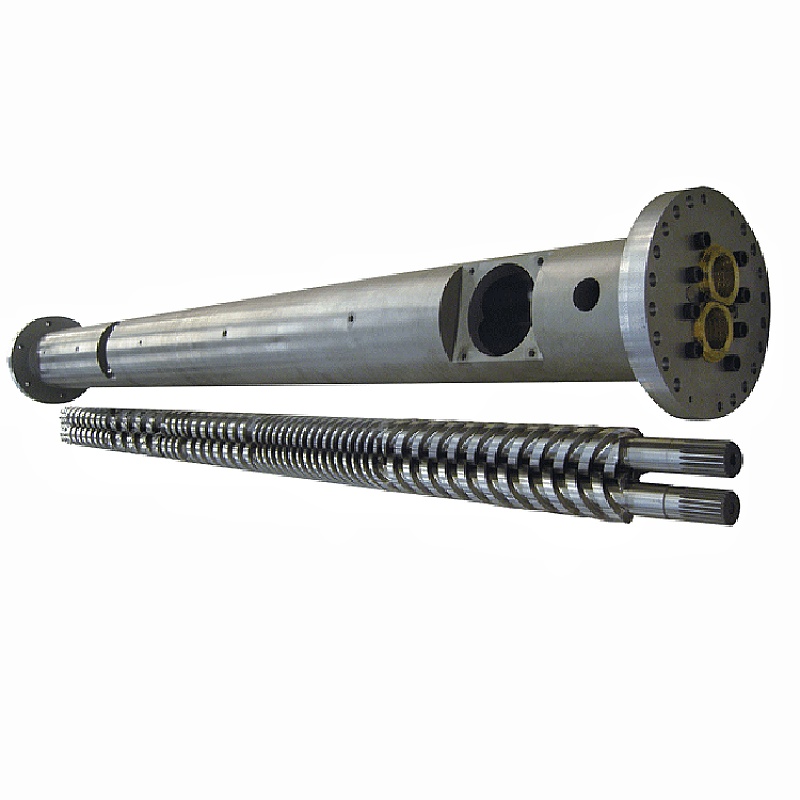
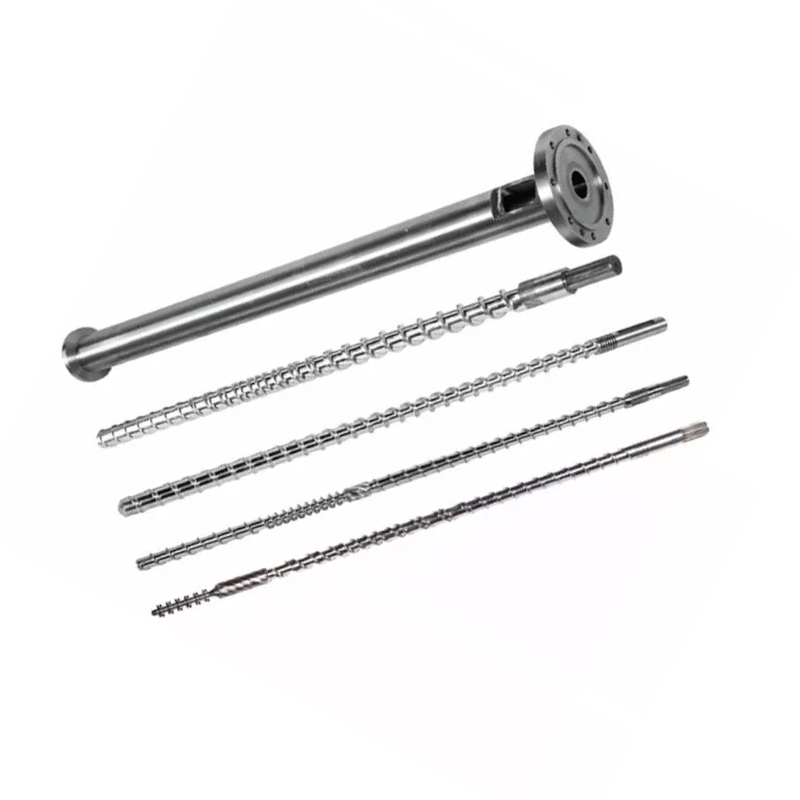
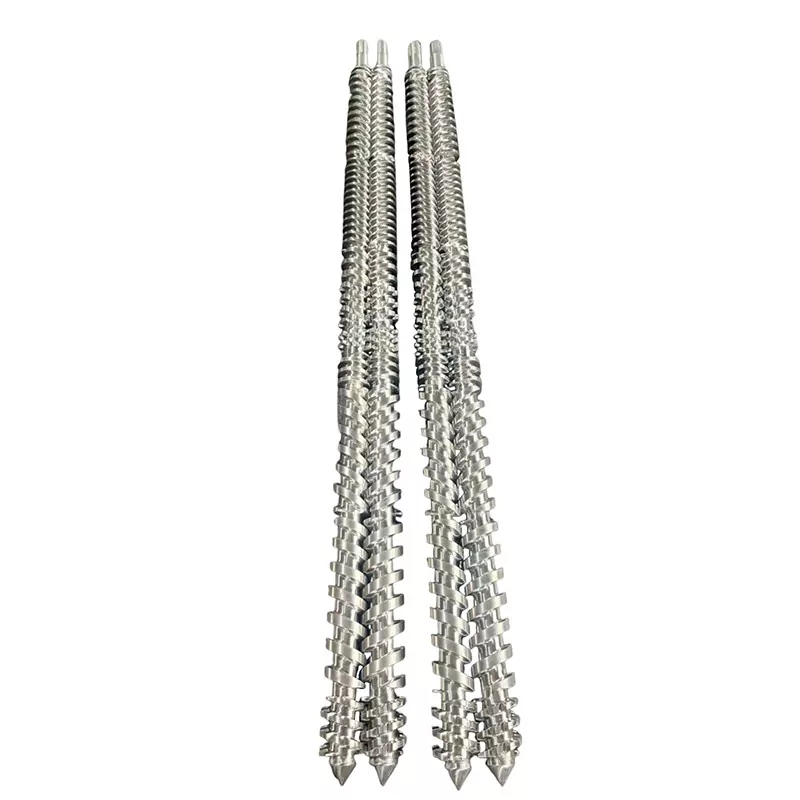
Ossza meg a kapcsolódó termékcsaládot, hogy a szállító megértse a rendszert. Nanhaiya támogatjaegyetlen csavar, párhuzamos ikercsavaréskúpos ikercsavaros hordóalkalmazások, pluszextruder összefolyási magokés testreszabott die interfészek.
A megmunkálási képesség támogatja a rajzot, de nem helyettesíti
Nanhaiyatermelő berendezésekoldal felsorolja a CNC fúrási és marási pozicionálási pontosságot 0,02 mm. Azonosítja továbbá az öttengelyes megmunkálást szabálytalan csavarmenetekhez és speciális karimás szerkezetekhez. Ezek a képességek összetett furatmintázatok és karimák esetén relevánsak.
A gép közzétett pozicionálási képessége nem automatikusan minden kész karima tűrése. A tényleges átvétel a rajzból, a folyamat útjából, a rögzítésből, az anyagállapotból, a hőkezelési vagy bevonatolási sorrendből és az egyeztetett ellenőrzési módszerből származik.
| Gyártási szakasz | Ellenőrző kérdés | Hasznos vásárlói rekord |
|---|---|---|
| Anyagátvétel | Az anyag pontosan megegyezik a rendelésen feltüntetett minőséggel és formával? | Anyagbizonyítvány a szerződésben meghatározottak szerint |
| Nullapont megmunkálás | Melyik lap és tengely fogja irányítani a későbbi funkciókat? | Jóváhagyott rajz világos nullapont-sémával |
| Furat- és regisztermegmunkálás | A párosítási átmérők, mélységek és illesztések a megfelelő sorrendben készülnek? | Dimenziós jelentés a kritikus interfész jellemzőiről |
| Lyukgyártás | Helyesen van-e hivatkozva a osztáskör, a szögirány, a menet és a mélység? | Mintavizsgálati eredmények és menetellenőrzés |
| Arc kikészítés | Védve vannak-e a tömítés geometriája, síksága és felületi követelményei? | Meghatározott arcvizsgálat és felületi nyilvántartás |
| Hő- vagy felületkezelés | Megváltoztatja-e a kezelés a méretet, a síkságot, a keménységet vagy a védett területeket? | Igény szerint kezelési igazolás és végső méretvizsgálat |
| Végső jelölés és csomagolás | Meg tudja-e azonosítani a növény a felülvizsgálatot, a tájolást és a párosítási összeállítást? | Alkatrészjelölés, ellenőrzési kiadás és védett csomagolás |



Gyári nézetünk:a tűrésnek oka és vizsgálati módszere kell, hogy legyen. Szigorítjuk a helymeghatározási, tömítési és beállítási jellemzőket, ahol az összeállítás ellenőrzést igényel. A lehető legkisebb tűrés alkalmazása minden méretnél csak növeli a költségeket, és elvonhatja a figyelmet azokról a jellemzőkről, amelyek ténylegesen megfelelnek.
Milyen gyakori karimaproblémák árulkodnak
A csatlakozási problémát ritkán diagnosztizálja egyetlen fénykép. Jegyezze fel, mikor jelentkezik a tünet, változik-e a hőmérséklet vagy a nyomás hatására, és hogy pontosan hol kezdődik a szivárgás, mozgás vagy sérülés. Egyszerre változtasson egy szabályozott változót.
| Megfigyelt probléma | Lehetséges okok kivizsgálása | Beszerzési lecke |
|---|---|---|
| Az új karima nem kerül be a regiszterbe | Rossz átmérő vagy illeszkedés, bevonat a lokalizációs felületen, sorja, szennyeződés, hőviszonyok vagy az illeszkedő rész torzulása | Adja meg a végleges kezelt méreteket, illeszkedést, bevezető- és ellenőrzési hőmérsékletet |
| A csavarlyukak nem illeszkednek egymáshoz | Rossz menetemelkedési kör, furatszám, szögpont, kézfogás, menet vagy rajz felülvizsgálata | Méretezze a teljes mintát látható tájolási jellemzőből |
| Fűtés közben szivárgás jelenik meg | Hőmozgás, nem megfelelő tömítés, arc torzulása, előfeszítés elvesztése vagy hőmérséklet a jóváhagyott alapon kívül | Tartalmazza a hőciklust, a tömítés specifikációját és a csavarozási módszert a rendszer áttekintésében |
| A szivárgás az egyik szektorban továbbra is fennáll | Helyi arcsérülés, szennyeződés, egyenetlen síkság, eltolódás vagy külső hajlítási terhelés | Adja meg az arcvezérlőket, és támogassa a mellékelt szerelvényt |
| A polimer a csatlakozásnál lebomlik | Belső lépcső, holt zseb, durva sérülés, szivárgási út vagy túlzott tartózkodás az interfész közelében | Ellenőrizze az összeszerelt olvadékcsatornát, ne csak a külső karima méreteit |
| A rögzítőelemek többször meglazulnak vagy meghibásodnak | Rossz rögzítő specifikáció, egyenetlen összeszerelés, hőciklus, vibráció, túlterhelés vagy torz felületek | A felelős mérnök határozza meg a csavarozást és a meghúzást a teljes csatlakozáshoz |
| A korrózió a csatlakozásnál kezdődik | Nem megfelelő anyag, sérült bevonat, beszorult szennyeződés, összeférhetetlen környezet vagy galvanikus állapot | Az anyag és a kezelés kiválasztása előtt írja le a tényleges vegyi és tisztítási környezetet |
A nagyobb nyomaték nem diagnózis.A túlzott meghúzás károsíthatja a meneteket, csavarokat, felületeket, tömítéseket vagy a csatlakoztatott berendezéseket. Válassza le és tegye biztonságossá a gépet, majd szakképzett személyzettel vizsgálja meg a teljes csatlakozást, és kövesse a jóváhagyott összeszerelési eljárást.
Ha a karima csatlakozik acsőextrudáló szerszámfej, ellenőrizze a támasztékot és a középvonalat, valamint az ízületet. Ha a közelében csatlakozikműanyag extruder sebességváltóvagy hordótámasz, ellenőrizze, hogy a gép szerkezete nem kényszeríti-e ki az interfészt az igazításból.
Extruder hordó karima RFQ ellenőrző lista
A teljes ajánlattétel lehetővé teszi a szállító számára, hogy ugyanazt az alkatrészt adja meg, amelyet a vevő beszerel. Ha lehetséges, csatoljon egy felülvizsgált rajzot, és jelöljön meg minden olyan elemet, amely még műszaki megerősítésre szorul.
- A karima funkciója és a pontos beépítési helyzet
- A gép gyártója, modellje és sorozatkörnyezete
- Mind az illeszkedő alkatrészek rajzai, mind a cikkszámok
- Külső átmérő és minden helyi borítékhatár
- Központi furat és belső átmenet geometria
- Teljes vastagság, agyak, lépcsők és mélyedések
- Regisztrálja az átmérőket, mélységeket, illesztéseket és bevezetőket
- Csavarok mennyisége, dőlésszöge és szögpontja
- Hézaglyuk, ellenfurat vagy menet részletei
- Tömítőfelület, horony, tömítés vagy tömítés specifikációja
- Szükséges forma-, tájolás- és pozícióvezérlők
- Pontos anyagminőség és hőkezelés
- Felületkezelés, maszkolás és végső méretek
- Normál és tervezett hőmérsékleti információk
- Normál és tervezési nyomás információk
- Közepes, polimer formula és tisztító hatás
- Külső terhelések, támasztó- és hőciklusok
- Alkalmazandó szabvány-, kiadás- és projektszabályok
- Mennyiség, alkatrész stratégia és jelölés
- Anyag-, kezelési és vizsgálati dokumentumok
- Szükséges illeszkedési ellenőrzés vagy egyeztetett rendszerteszt
- Fotók és állapotjelentés a cseréről
Gyári nézetünk:a fotók elárulják, hogy hol keressünk, a minták árulják el, hogy most mi létezik, a rajzok pedig azt, hogy mit kell gyártani. Egy erős csererendelés, ha rendelkezésre áll, mindhármat használja. Ha nem értenek egyet, megállunk a jóváhagyás megrajzolásánál, ahelyett, hogy a legkényelmesebb mérést választanák.
Építsen elfogadást a párosítási felület köré
Az ellenőrzésnek követnie kell a rajzvizsgálat során azonosított kockázatokat. Egy egyszerű lapos karimához szükség lehet egy rövid méretjelentésre. Egy nyomáshatár-alkatrész, speciális adapter vagy szorosan illeszkedő csere több feljegyzést, szemtanús ellenőrzést vagy rendszertesztet igényelhet a felelős mérnöki eljárás szerint.
| Átvételi kapu | Bizonyíték | Elengedési kérdés |
|---|---|---|
| Rajz jóváhagyása | Aláírt revízió dátumokkal, méretekkel, tűrésekkel, anyaggal, kezeléssel és megjegyzésekkel | Leírja-e a rajz a tervezett párosítási összeállítást feltevésekre való támaszkodás nélkül? |
| Anyag és kezelés | Az alkatrészhez vagy gyártási tételhez kapcsolódó szükséges tanúsítványok | A feljegyzések megegyeznek a rendelésen feltüntetett fokozattal és kezeléssel? |
| Méretvizsgálat | A furat, a regiszter, a vastagság, a csavarminta, a tömítés geometriája és a megadott geometriai vezérlők eredményei | A funkcionális jellemzők minden feldolgozás után a jóváhagyott határokon belül vannak? |
| Vizuális állapot | Fényképek és felületek, szálak, bevonatok, élek és jelölések ellenőrzése | A tömítő- és helymeghatározó felületek tiszták, védettek és elfogadhatatlan sérülésektől mentesek? |
| Párzási ellenőrzés | Szerelje fel a vevő által szállított csatlakozóelemekkel, mérőeszközökkel vagy megegyezés szerinti ellenőrző berendezéssel | A szerelvény a rendeltetésszerűen, erőltetés nélkül lokalizálja, tájolja és rögzíti? |
| Rendszer- vagy nyomáspróba | Megállapodott eljárás, felelős jóváhagyás és szükség esetén rögzített eredmény | Megfelelő tesztet hajtottak végre a karima tényleges hatálya és az irányadó szabályok tekintetében? |
| Szállítási kiadás | Alkatrész azonosítás, védelem, csomagolási lista és dokumentumcsomag | A fogadó üzem képes azonosítani, megőrizni és telepíteni a megfelelő változatot? |
A telepítés támogatásához vagy a karbantartás tervezéséhez tekintse át a Nanhaiya's-tműszaki szolgálat. A beszállítói választás magában foglalhatja acégprofil, termelő berendezésekés aktuálistanúsítványok.
Gyakran ismételt kérdések
Milyen információk szükségesek az extruder hordóperemének árajánlatához?
Küldjön ellenőrzött rajzot vagy egyértelmű méreteket a külső átmérőről, furatról, vastagságról, helyregiszterről, csavarmennyiségről, csavarfurat- vagy menetméretről, osztáskör átmérőjéről, furatirányáról, tömítőfelületéről és illeszkedő komponenséről. Adja hozzá az extruder modelljét, az anyagot, az üzemi hőmérséklet és nyomás alapját, a felületkezelést, a mennyiséget és a szükséges ellenőrzési dokumentumokat.
ANSI, DIN vagy JIS elég a hordóperem meghatározásához?
Nem. Egy szabványos csőkarimához szükség van a pontos szabványszámra, kiadásra, méretre, minősítésre, burkolatra, anyagra és csatlakozóelemre. Egy egyedi extruder vagy vágófej karima is igényelhet ellenőrzött gépi rajzot, mert a regiszter, az olvadékátmenet, a csavartájolás és az általános geometria kívül eshet a csőkarima szabványon.
Mit jelent a PN6, PN10, PN16, PN25, PN40 és PN63 a Nanhaiya karima oldalán?
Ezek nyomásosztályú opciók a Nanhaiya hordóperemekhez. Nem jelentenek univerzális üzemi nyomásgaranciát minden anyagra és hőmérsékletre. A vásárlási specifikációban a kiválasztott PN osztályt a pontos szabványhoz, mérethez, anyaghoz, hőmérsékleti alaphoz, csavarozáshoz, tömítéshez és a vonatkozó rendszertervezési szabályokhoz kell kötni.
Milyen anyagot válasszak hordóperemhez?
A Nanhaiya szénacélt, rozsdamentes acélt és ötvözött acélt kínál. A kiválasztásnál figyelembe kell venni a terhelést, a hőmérsékletet, a korróziónak való kitettséget, a polimerrel vagy adalékanyagokkal való érintkezést, a hegesztési követelményeket, az illeszkedő alkatrészek anyagát, a felületkezelést és az irányadó tervezési szabályokat. Adja meg a pontos osztályzatot a jóváhagyott rajzon, ne csak anyagcsaládonként rendelje meg.
Hogyan mérhetem meg a csereextruder karimáját?
Mérje meg a furatot, a külső átmérőt, a teljes vastagságot, a regiszterátmérőket és -mélységeket, a csavarok mennyiségét, a furat- vagy menetméretet, a osztáskör átmérőjét, a szögirányt és a tömítési jellemzőket. Jegyezze fel az illeszkedő részt, az áramlás irányát és az összeszerelési helyzetet. Hasonlítsa össze a méreteket az eredeti géprajzzal, mert az eltávolított alkatrész kopott, eltorzult vagy korábban javított lehet.
Miért szivárog az extruder karima beszerelés után?
A lehetséges okok közé tartozik a sérült vagy nem megfelelő tömítőfelület, nem megfelelő tömítés vagy tömítés, a karima felületének torzulása, rossz regiszterbeállítás, szennyeződés, egyenetlen csavarozás, nem megfelelő rögzítőelemek, hőmozgás vagy a jóváhagyott tervezésen kívüli nyomás- és hőmérsékleti állapot. Keresse meg az okot, mielőtt nagyobb meghúzási erőt alkalmazna.
Másolhat-e a szállító egy kopott hordóperemet a mintáról?
A fizikai minta hasznos, de nem lehet az egyetlen hatóság. A kopás, a korrózió, az újramegmunkálás, a javítás és a termikus torzulás megváltoztathatja a kritikus méreteket. Használja az eredeti rajzot, ha rendelkezésre áll, mérje meg az illeszkedő alkatrészeket, és állapodjon meg arról, hogy mely méreteket állítja vissza a csererajz jóváhagyása előtt.
Hogyan kell elfogadni az egyedi hordóperemet?
Először hagyja jóvá a rajzot, majd ellenőrizze a megrendelésben előírt anyag- és kezelési nyilvántartást. Vizsgálja meg a furatot, a regisztert, a vastagságot, a csavarmintát, a tömítés geometriáját és a megadott alak- vagy helyzetvezérlőket a rajz alapján. Ha lehetséges, erősítse meg az illeszkedő részekkel való illeszkedést, és csak az elfogadott rendszer- vagy nyomáspróbát végezze el a vonatkozó műszaki eljárás szerint.
Műszaki referenciák
- Nanhaiya hordó karima: első féltől származó anyagok, szabványok, felületkezelések, PN opciók, alkalmazások és termékképek.
- Nanhaiya gyártóberendezések: belső megmunkálási képességek és közzétett berendezések pozicionálási adatok.
- ASME B16.5-2020 áttekintése: hivatalos ASME terjedelem és tartalom csőkarimákhoz és karimás szerelvényekhez.
- ISO 286-1:2010: a lineáris méretek és illesztések tűrésének kódrendszerének hivatalos ISO-leírása.
- ISO 1101:2017: hivatalos ISO-leírás a geometriai tűrésnyelv formára, tájolására, helyére és kifutására vonatkozóan.
A szabványokat felhatalmazott kiadóikon keresztül kell megvásárolni vagy elérni, amikor teljes követelményükre szükség van. A felelős mérnöknek meg kell erősítenie a vonatkozó kiadást, joghatóságot és projektszabályokat a gyártás vagy tesztelés előtt.
Szerkesztői megjegyzés: Ez az útmutató elválasztja a Nanhaiya jelenlegi terméklehetőségeit az alkalmazás-specifikus mérnöki döntésektől. A végső nyomás kialakítását, a csavarozást, a tömítést, az anyagminőséget, a tűréseket és az átvételi követelményeket meg kell erősíteni a jóváhagyott beszerzési specifikációban.