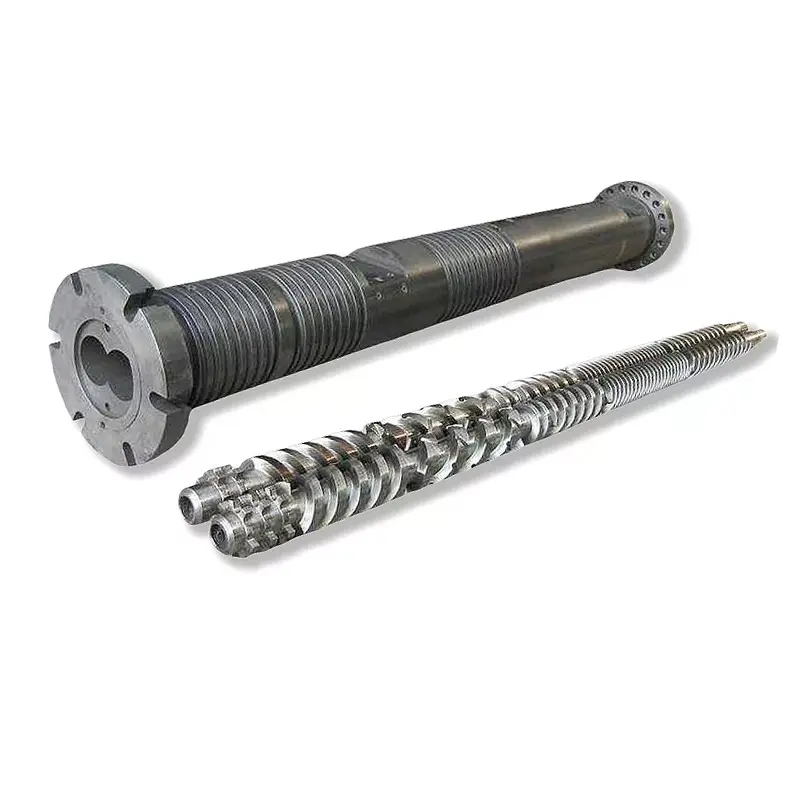
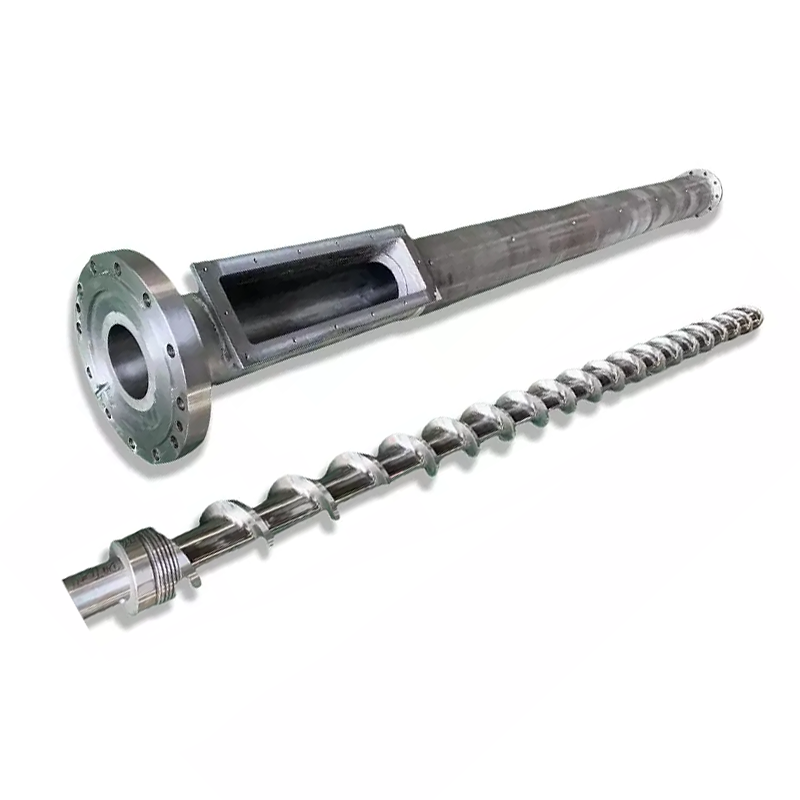
Befecskendező csavar L/D aránya munkahossz osztva a csavar átmérőjével, és a legtöbb befecskendezőcsavar 18:1 és 25:1 között fut. Ez az, amit egyetlen adatlap sem mond meg: nem módosíthatja az L/D-t a már birtokolt gépen. A hosszt a henger rögzíti. Amin tudsz változtatnicsavar átmérője, és egy rögzített hordóban az egyik választási lehetőség együtt mozgatja az L/D-t, a lövéskapacitást és a befecskendezési nyomást ellentétes irányba. Egy kisebb csavar nagyobb L/D-t, kisebb löketet és nagyobb nyomást ad. Párosítsa ezt a kereskedelmet a gyantájához és a részéhez, és a legtöbb L/D kérdés önmagára válaszol.
Mit jelent az L/D arány egy befecskendező csavaron
L/D a csavar munkahossza (L) osztva a külső átmérőjével (D). A szélesénél 22-szer hosszabb csavar L/D 22:1.
Az arány a mérettel skálázódik. A 22:1 arányú 40 mm-es csavar munkahossza 880 mm. Egy 80 mm-es csavar 22:1 arányban 1760 mm hosszú. Ugyanaz az arány, nagyon különböző gépek.
Amit az arány valójában leír, azmekkora kifutópályát kell a csavarnak elvégeznie. Az etetés, az olvasztás és az adagolás mind ezen a hosszon történik. A nagyobb hossz nagyobb olvasztási kapacitást és több keverést jelent. A kisebb hossz mindkettőből kevesebbet jelent, és kevesebb időt vesz igénybe az anyag melegedéséhez.
A legtöbb befecskendezőcsavar 18:1 és 25:1 között landol, 20:1 és 22:1 között pedig az általános célú gépeken. Az oszlopos útmutató a teljes képet lefedi a mifröccsöntő csavaros hengervezető.
Miért rövidebb az Injection L/D, mint az extrudálás L/D?
Az extruderek általában 25:1 és 33:1 közötti arányban működnek. A befecskendező csavarok rövidebbek maradnak, és ennek oka a ciklus, nem a hagyomány.
Az extruder csavarja folyamatosan forog. Az anyag az egyik végén belép, áthalad, a másikon pedig távozik. Semmi sem vár.
Egy befecskendező csavar törtekben működik. Egy lövés gyurmájára forog, visszahúzódik, majd megáll. Befecskendezi, és a forma lehűl. Mindezek során a már a hordóban lévő olvadék mozdulatlan marad és forró marad.
Ez a várakozás az egész különbség. Egy hosszabb hordó több olvadékot tartalmaz, és a fröccsöntő gépen több olvadék azt jelenti, hogy több anyag vár több cikluson keresztül. Hőérzékeny gyanta esetében az extra hossz nem jelent extra kapacitást. Ez extra hőtörténet.
Tehát a befecskendezési tervezés egyensúlyba hozza az olvasztási kapacitást a tartózkodási idővel, míg az extrudálás többnyire csak olvasztási kapacitást vásárol.
A dolog, amit senki sem mond neked: Nem tudod megváltoztatni az L/D-t
Az L/D-ről szóló cikkek úgy beszélnek, mintha számot kellene választani. A már birtokolt gépen nem.
Az L-t a henger rögzíti.A hordó egy megmunkált nyomástartó edény, amely a gépvázba van csavarozva, fűtőzónáival, adagolótorkával és rögzítésével egy hosszon. Senki sem készít hosszabb hordót.
Tehát az L/D-ben az egyetlen változó maradt, a D, a csavar átmérője. Változtasd meg az átmérőt, és vele együtt az arány is változik, mert a vonal feletti hossz soha nem mozdul.
Ez az oka annak, hogy a gépgyártók két vagy három csavarátmérőt sorolnak fel ugyanahhoz a géphez. Nem kínálnak három lövésméretet. Három pontot kínálnak a kompromisszumos görbén, és a lövés mérete csak az egyik mozgó tényező.
Csavar átmérője: A kar, amely mindent mozgat
Egy rögzített hordóban egy választás négy dolgot mozgat meg egyszerre. Értse ezt a táblázatot, és érti az injekció L/D-t.
| Ha egy... | Kisebb csavarátmérő | Nagyobb csavar átmérő |
|---|---|---|
| L/D arány | Magasabb(ugyanaz L, kisebb D) | Alacsonyabb(ugyanaz az L, nagyobb D) |
| Lövés kapacitás | Kisebb(kevesebb térfogat löket mm-enként) | Nagyobb |
| Befecskendezési nyomás elérhető | Magasabb(ugyanaz az erő kisebb területen) | Alacsonyabb |
| Olvadási kapacitás lövésenként | Jobb(több L/D kevesebb anyagért) | Kevésbé nagylelkű |
| Tartózkodási idő egy adott részhez | Rövidebb(lövés több kisebb hordót használ) | Hosszabb |
| Öltönyök | Kis precíziós alkatrészek, vékony falak, nagy viszkozitású és hőérzékeny gyanták | Nagy lövések, árugyanták, vastag metszetek |
Olvassa el újra a nyomást, mert több állást határoz meg, mint amennyit az emberek várnak. A gép hidraulikus vagy elektromos hajtása fix erőt juttat a csavar hátuljához. A nyomást az erő osztva a területtel. Egy kisebb csavar kisebb felülettel rendelkezik, így ugyanaz az erő nagyobb olvadéknyomást eredményez.
Éppen ezért a vékonyfalú és nagy viszkozitású munka gyakran a kis csavaron landol: az olvadékot egy szűk üregbe tudja tolni, amit egy nagy csavar nem tud kitölteni. Az ezzel járó magasabb L/D bónusz, nem véletlen.
És olvasd el a lakóhely sort is. Ez az, amely csendesen eldönti, hogy a számítógép megsárgul-e.

Hogyan befolyásolja az L/D a felvétel méretét
Szigorúan az L/D nem állítja be a felvétel méretét. Átmérő és löket: a lökettérfogat a csavar keresztmetszeti területe szorozva a megtett távolsággal.
De egy igazi gépen nem tudod szétválasztani őket, mert ugyanaz az átmérő, amely beállítja a lövést, beállítja az L/D-t is. Válassza ki a kis csavart egy kis precíziós alkatrészhez, és ugyanabban a pillanatban magasabb L/D-t választott.
A gyakorlati következmény boldog. A kis löketet biztosító csavar egy grammonkénti olvadási hosszt és nagyobb befecskendezési nyomást is biztosít. Ez a három ingatlan ugyanazoknak a munkáknak felel meg, ezért a kereskedelem gyakrabban működik tisztán.
Ha nem a megfelelő csavarra erőlteted az alkatrészt, akkor megszűnik a boldogság. Futtasson egy nagyon kis lövést egy nagy átmérőjű csavaron, és mindkettőből a legrosszabbat kapja: alacsony L/D, hatalmas hordótérfogat a lövéshez képest, és olyan anyag, amely túl sokáig kering a hőn.
Tartózkodási idő: A kiszámítható minőségi gyilkos
A tartózkodási idő az, hogy egy adott polimer mennyi ideig marad forrón a hordóban, mielőtt befecskendezik. Ez a leginkább alulértékelt szám a fröccsöntésben, és harminc másodperc alatt megbecsülhető.
Tartózkodási idő ≈ (hordó lövés kapacitása ÷ a lövés mérete) × ciklusidő
Mindkét kapacitás ugyanabban az egységben. Vegye ki a lövési kapacitást a gép névleges értékéből.
Dolgozz egy példát. 200 g-os lövésteljesítményű gép, amely 20 g-os alkatrészt futtat 30 másodperces ciklusban. Az arány 10, tehát az olvadék nagyjából tíz cikluson megy keresztül. A tartózkodási idő körülbelül 300 másodperc vagy öt perc.
Öt perc olvadási hőmérsékleten hosszú idő PC, POM, PET vagy PVC esetén. Semmi sem rossz a beállításaidban. Egyszerűen túl kicsi az alkatrész a hordóhoz, és az anyag süt, amíg a sorára vár.
Most helyezze át ezt a munkát egy kisebb csavarra. A lövés kapacitása mondjuk 80 g-ra csökken. Ugyanez a 20 grammos rész most a hordó negyedét használja, az olvadék tíz helyett négy cikluson megy keresztül, és a tartózkodási idő nagyjából két percre csökken.
Nem változtatott alapértéket. Megváltoztatta a csavar átmérőjét, és a romlási probléma vele ment.
A 20–80%-os felvételi kapacitás sáv
A gyakran hivatkozott iparági útmutatás szerint a lövést a gép névleges lövéskapacitásának nagyjából 20%-a és 80%-a között kell tartani. Erősítse meg a sávot a gép kézikönyvében foglaltakkal szemben, de a mögötte lévő logika mindenhol érvényes.
A zenekar alatt, a tartózkodási idő hosszú. Az anyag túl sok utat tesz meg a hő hatására, és a hőérzékeny gyanták lebomlanak. Ez az a hiba, amelyet a fenti képlet elkap.
A zenekar fölött, két dolog tönkremegy. Nincs elég hordó a megfelelő párna megtartásához, így a csomagolás lövésről lövésre nem egységes. A csavarnak pedig kevesebb ideje és hossza van egy majdnem tele hordó anyag megolvasztásához, így az olvadás minősége pontosan akkor romlik, amikor a legtöbbet kéri belőle.
Szálljon le a sáv közepére, és a gépnek van helye dolgozni. Ha az alkatrész rajta kívül van, akkor a helyes rögzítés egy másik csavarátmérő, vagy egy másik gép, nem pedig a folyamatbeállítások hősies halmaza.
Hogyan befolyásolja az L/D az olvadék minőségét
A hossz az olvasztási kapacitás, az olvasztási kapacitás pedig a minőség.
Több L/D teljesebb olvadást eredményez.A szilárd pelleteknek tovább kell haladniuk a forró hordófalnak, így kevesebben maradnak életben olvadatlan állapotban. A kemény foltok és a lencse alakú zárványok az alkatrészben olvadási hibák, a hosszúság pedig harcol velük.
Több L/D homogénebb olvadékot eredményez.A hőmérséklet kiegyenlítődik, a szín és a töltőanyag jobban eloszlik, és az ellenőrző gyűrűbe érkező olvadék lövésről lövésre egyenletesebb. Ez egy szélesebb folyamatablakként jelenik meg.
A több L/D több hőtörténetet is ad.Ugyanaz a hosszúság, amely alaposan megolvad, tovább tartja az anyagot, és PVC, PC, POM és PET esetében ez költség, nem pedig haszon.
Tehát az olvadék minősége nem azt jelenti, hogy több a jobb. Ez egy egyensúly: elég hosszú a teljes megolvadáshoz, nem olyan nagy hordótérfogat, hogy az anyag túl sokáig várjon a felhasználásra. Ha az olvasztási kapacitás az Ön sajátos korlátja, egy zárócsavar megemeli azt anélkül, hogy egy milliméteres hordót adna hozzá.
L/D és átmérő kiválasztása gyanta és alkatrész szerint
Tedd össze a kereskedéseket, és a gyantából és az alkatrészből kiesik a választás.
| A helyzeted | Hajoljon felé | Miért |
|---|---|---|
| Kicsi, vékony falú precíziós alkatrészek | Kisebb csavar, nagyobb L/D | A nagyobb befecskendezési nyomás kitölti a vékony részeket; jó olvadáspont grammonként; rövid tartózkodási hely |
| Hőérzékeny gyanta (PC, POM, PET, PVC) | Kisebb csavar a lövéshez; az L/D sáv rövidebb vége | A tartózkodási idő az ellenség. A lövést tartsa nagynak a hordó kapacitásához képest |
| Magas viszkozitású műszaki gyanta | Kisebb csavar, nagyobb L/D | Nyomásra van szüksége a feltöltéshez és hosszúságra, hogy alaposan megolvadjon |
| Nagy lövés, árugyanta (PE, PP, PS) | Nagyobb csavar, alsó L/D | Kapacitás vezetékek; ezek a gyanták elviselik a csökkent olvadási hosszt |
| Vastag falú alkatrészek, lassú ciklusok | Nagyobb csavar, óra lakóhely | A hosszú ciklusok megsokszorozzák a tartózkodási időt. Számítsa újra, mielőtt elkötelezi magát |
| Üveggel töltött vagy csiszolóanyag | Alkatrészenkénti átmérő; változtassa meg afelület | L/D követi a részt. A kopás válasza bimetál furat, nem eltérő hosszúság |
| Nagy teljesítményen megolvad | azonos átmérőjű; sorompó csavar | Az olvasztóképességre van szükség, nem a hordóhosszra. A hordó egyébként nem változik |
Jegyezze meg az utolsó két sort. A két leggyakoribb probléma, amelyet a fröccsöntőgépek okoznak számunkra, egyáltalán nem L/D problémák, és ha más csavarátmérőt vásárolunk ezek megoldására, az pénzpazarló.
Gyakori L/D hibák a fröccsöntésben
- Extrudált L/D másolása.Az extruderasztalból egy fröccsöntőcsavarra alkalmazott 30:1 arányú szám figyelmen kívül hagyja a fröccsöntést meghatározó tartózkodási idő problémát. A két gép különböző feladatokat lát el.
- Feltéve, hogy a hosszabb jobb.Minél hosszabb, annál jobban olvadéstöbb hőtörténet. Hőérzékeny gyantán a második nyer és az anyag lebomlik.
- A lövés/kapacitás arány figyelmen kívül hagyása.A leggyakoribb minőségi probléma, amelyet a geometriára vezethető vissza, egy kis rész főzése egy nagy hordóban. Senki nem ellenőrzi, mert nincs semmilyen beállítási képernyőn.
- Hisz az L/D megváltoztatható egy meglévő gépen.Nem lehet. A hordókészlet L. Csak az átmérőt választhatja ki.
- Az L/D hibáztatása az olvadási problémáért.Ha az olvadékok csak nagy teljesítmény mellett jelennek meg, akkor az olvasztási kapacitása rövid, nem a hordó. Egy sorompócsavar rögzíti ezt ugyanabban a hordóban.
- L/D hibáztatása a kopási problémáért.Az azonos csavarsebesség mellett leeső kimenet kopott hézag, nem geometria. Mérje meg, mielőtt bármit újratervez.

Hogyan rendelje meg a megfelelő csavart
A csavargyártó az alapján tervez, amit mond. Küldje el ezeket, és az átmérő és geometria ajánlás következik.
- A gép márkája, modellje és jelenlegi csavarátmérője.A névtábla fényképe fedi a legtöbbet, és ez jelzi nekünk, hogy milyen hordó hosszában dolgozik.
- a gép névleges löketkapacitása,ha tudja, és a tényleges alkatrészsúlyát.
- Ciklusidő.A fenti két számmal a tartózkodási idő kiszámítható.
- Gyanta, minőség és töltőanyag tartalom.Ez a nyomóprofilt és a felületkezelést ugyanúgy hajtja, mint az átmérőt.
- Eltűnjön a kívánt hiba.Sárgás pontok a lakóhelyen. Nem olvadáspont az olvadási kapacitáson. A rövid lövések nyomásra vagy az ellenőrző gyűrűre mutatnak. Mindegyikre más a válasz.
- Egy rajz, vagy a kopott csavarod.Bármelyiket lehetővé teszi, hogy az Ön gépére építsük. A kopott alkatrészt a CMM berendezésen ±0,01 mm-re mérik, és a geometriát rekonstruálják.
Miért érdemes Nanhaiyával dolgozni?
Küldje el nekünk az alkatrész tömegét, a ciklusidőt és a gép modelljét, és mi lefuttatjuk a tartózkodási idő aritmetikáját, mielőtt bármit is idéznénk. Néha a válasz eltérő csavarátmérő. Néha ez egy zárócsavar a már meglévő hordóban. Néha előfordul, hogy a munkája egy másik géphez tartozik, és mi ezt mondjuk.
Amikor egy új csavar a megoldás, Nanhaiya építettfröccsöntő csavarokés hordók több mint húsz éve, 38CrMoAlA, 42CrMo, SKD-61, és rozsdamentes acélból, nitridből vagy bimetálból, 2,5–3 mm volfrámtartalmú ötvözetréteggel, akár 62 HRC-ig, ahol a takarmány megköveteli.
Az Ön rajza, gépmodellje vagy kopott mintája alapján készítjükpótlásokkompatibilis a főbb gépmárkákkal, egy készlet minimális rendelése és 12 órán belüli árajánlat.
Harc a sárgulás, az elolvadás vagy a rövid lövések ellen? Küldje el a gép modelljét, az alkatrész súlyát, a ciklusidőt és a gyantát. Megmondjuk, hogy L/D, átmérő, olvasztóképesség vagy kopás, és 12 órán belül árajánlatot adunk.
Kérjen csavarjavaslatotGyakran Ismételt Kérdések
Mi a tipikus L/D arány a fröccsöntő csavaroknál?
A legtöbb befecskendezőcsavar 18:1 és 25:1 között fut, és 20:1 és 22:1 között van a közös alap az általános célú gépeken. A hőérzékeny gyanták a rövidebb véget részesítik előnyben, mivel az anyag kevesebb időt tölt melegen. Az alapos olvasztást igénylő műszaki műanyagok a hosszabbik végét részesítik előnyben.
Meg tudom változtatni az L/D arányt a fröccsöntő gépemen?
Nem közvetlenül. A hosszt a henger rögzíti, amelyet a gépbe dolgoznak. Amit meg lehet változtatni, az a csavar átmérője, és mivel L változatlan marad, a kisebb átmérő automatikusan magasabb L/D-t ad. Ez az egyetlen választás megváltoztatja a lövési kapacitást és a rendelkezésre álló befecskendezési nyomást is.
Az L/D arány befolyásolja a felvétel méretét?
Közvetve és elválaszthatatlanul. A lövés térfogata a csavar átmérőjéből és löketéből származik, nem pedig a L/D-ből. De egy fix csövön a lövést beállító átmérő határozza meg az L/D-t is. Válasszon egy kisebb csavart a kisebb lövéshez, és egyszerre magasabb L/D-t és nagyobb befecskendezési nyomást kap.
Hogyan számíthatom ki a tartózkodási időt a fröccsöntésben?
Ossza el a gép névleges felvételi kapacitását a tényleges felvételi mérettel, majd szorozza meg a ciklusidővel. Egy 200 g-os gép, amely egy 20 g-os alkatrészt 30 másodperces ciklusban futtat, nagyjából 300 másodpercet vagy öt percet ad a tartózkodási időnek. Ez hosszú ideig tart a PC, POM, PET vagy PVC olvadékhőmérsékleten.
Miért rövidebb az L/D befecskendezés, mint az L/D extrudálás?
Mert egy befecskendező csavar törtekben működik. Lágyítja a lövést, majd megáll, miközben a gép befecskendezi, és a forma lehűl, és az olvadék a hordóban egész idő alatt forrón áll. Az extruder folyamatosan működik, és semmi sem vár. A fröccsöntőgép extra hengerhossza extra hőtörténetet jelent, nem csak extra olvasztási kapacitást, így a befecskendezőcsavarok rövidebbek maradnak.
A hordókapacitás hány százalékát használja fel a lövésem?
A gyakran hivatkozott útmutatás a névleges lövőkapacitás nagyjából 20-80%-a, és a gép kézikönyve a hatóság. E sáv alatt a tartózkodási idő hosszú, és a hőérzékeny anyag lebomlik. Fölötte nincs hely a megfelelő párnának, és kevesebb idő jut egy majdnem teli hordó megolvasztására.
A magasabb L/D jobb fröccsöntéshez?
Nem automatikusan. A nagyobb hossz teljesebb olvadást és egyenletesebb olvadást eredményez, ami javítja a minőséget. Több anyagot hosszabb ideig melegen tart, ami lebontja a hőérzékeny gyantákat. A megfelelő L/D teljesen megolvasztja az anyagot anélkül, hogy a szükségesnél tovább tartaná.
Sárgulnak a részeim. Ez L/D probléma?
Általában ez a tartózkodási idő probléma, ami a lövés méretétől a hordóig terjedő kapacitás probléma. Először futtassa a lakóhely számítását. Ha egy kis rész főz egy nagy hordóban, akkor semmilyen hőmérséklet-beállítás és csavargeometria sem oldja meg. Egy kisebb csavar átmérőjű, vagy egy kisebb gép megteszi.