
Mit csinál a csavaros hordó valójában
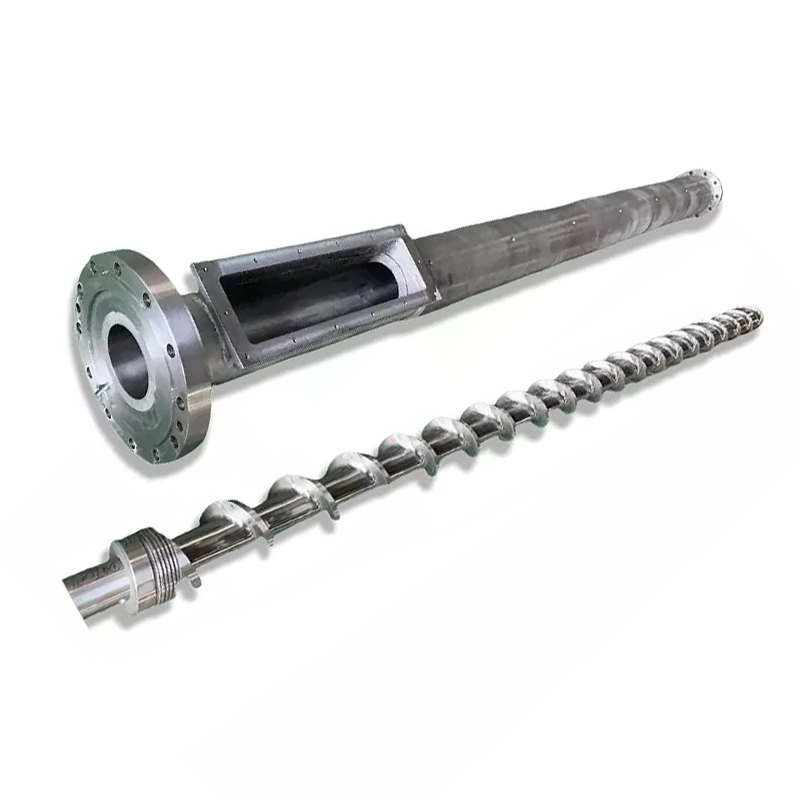
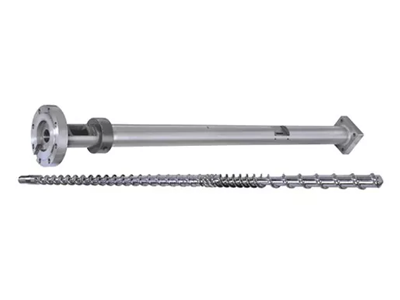
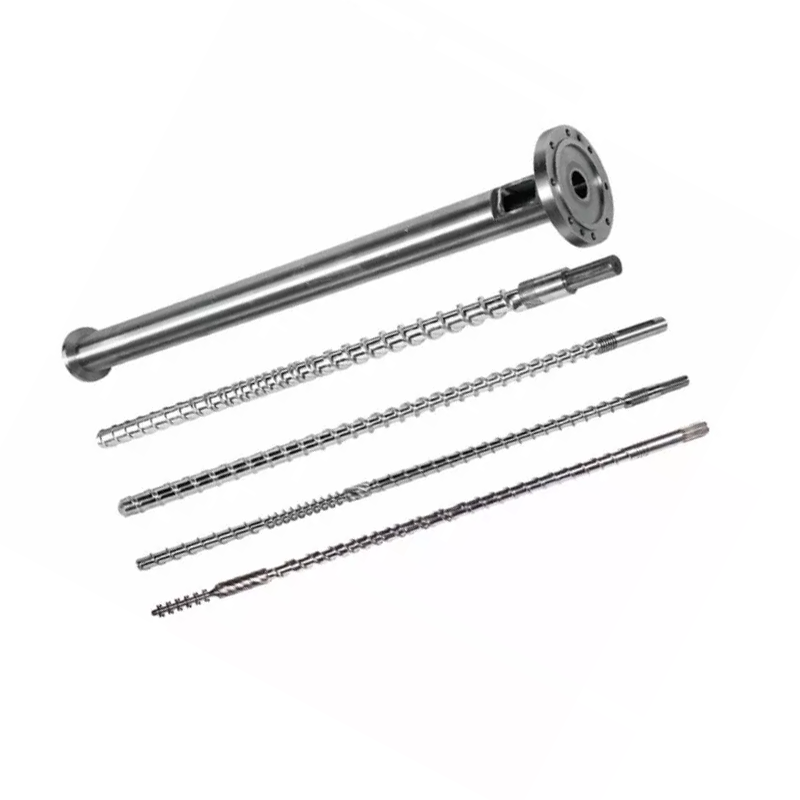
A csavar és a henger egy párként működik. Íme a sorrend minden ciklusban:
- Táplálás— A műanyag pellet a garatból az adagolózónába esik.
- Olvasztó— A forgó csavar nyírási hőt termel. Hordófűtőkkel kombinálva a pellet megolvad és összenyomódik.
- Mérés— Az olvadék hőmérséklete és nyomása egyenletessé válik a befecskendezés előtt.
- Injekció— A csavar előremozdul, mint egy dugattyú, és az olvadt műanyagot a formába nyomja.
Minden tervezési változó – geometria, zónaarányok, felületkezelés – befolyásolja, hogy ez a négy lépés milyen jól történik. Bármelyik eltérése termelési problémaként jelenik meg.
1. döntés: L/D arány
Az L/D arány (a csavar repülési hossza osztva az átmérőjével) a legfontosabb szám a specifikációs lapon. Szabályozza a tartózkodási időt, a keverés minőségét és a hőelosztást.A legtöbb általános célú fröccsöntő alkalmazás 20:1 arányt használ.
| Gyanta | Ajánlott L/D |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (hőérzékeny) | 16:1 – 20:1 |
| KEDVENC | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF erősítésű anyagok | 20:1 – 24:1 |
2. döntés: Tömörítési arány
A kompressziós arány (CR) azt méri, hogy a csavarcsatorna mennyivel szűkül az adagolózónától az adagolózónáig. A magasabb CR agresszívebben tömöríti az olvadékot – jó az amorf gyantákhoz, amelyek fokozatosan lágyulnak. Az alsó CR kíméletesebb, erre van szükség a hőérzékeny vagy szálas anyagokhoz.
| Gyanta | Tömörítési arány |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, Nylon (félig kristályos) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| KEDVENC | 2,3 – 2,6:1 |
| GF-vel megerősített (≥15%) | 2,0 – 2,5:1 |
3. határozat: Zóna arányok
Egy szabványos befecskendezőcsavar három zónára osztható. Az egyes zónák aránya ugyanolyan fontos, mint a teljes L/D.
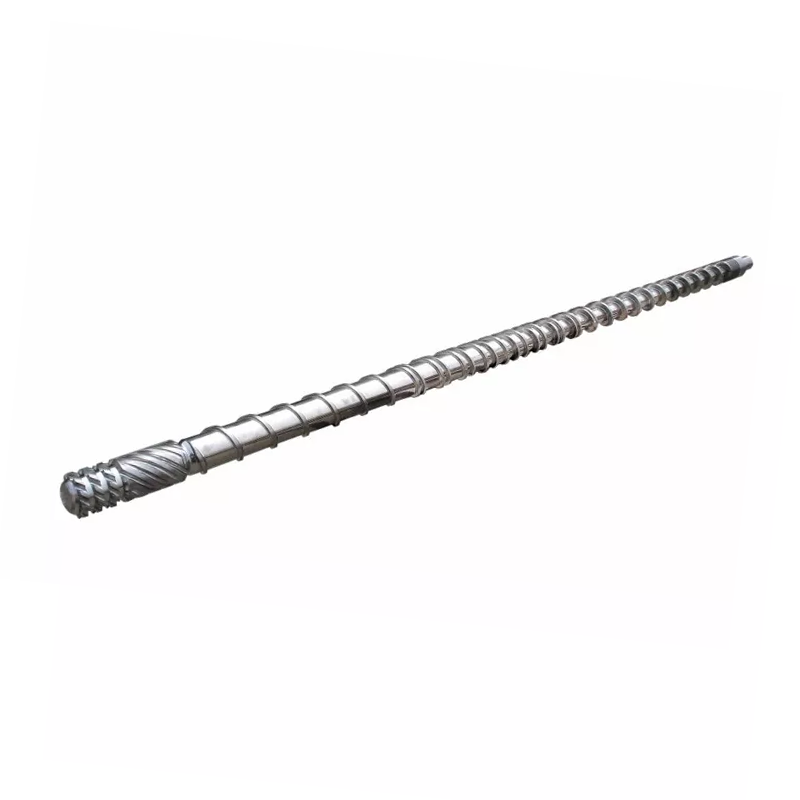
- Táplálási zóna (L1):Mély csatornák, amelyek szilárd pelletet fogadnak a garatból. Hosszabb = nagyobb átviteli kapacitás.
- Tömörítési zóna (L2):A csatornamélység fokozatosan csökken. Az olvadás nagy része itt történik.
- Mérési zóna (L3):Sekély, következetes csatornák. Egyenletes olvadékhőmérsékletet és nyomást biztosít a befecskendezés előtt.
| Gyanta | Hírcsatorna (L1) | Tömörítés (L2) | Mérés (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| KEDVENC | 40% | 40% | 20% |
| Nylon (PA) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
4. döntés: Csavaros hordó anyaga
38CrMoALA – A szabványos alapállapot
A Nanhaiya fröccsöntő csavarjai ebből készülnek38CrMoALA ötvözött acél, hőkezelt és kioltott. Ez az alapanyag jól kezeli a szabványos hőre lágyuló műanyagokat, mint a PE, PP, PS és ABS, élettartama kb.10 000-20 000 óranormál üzemi körülmények között.
Nitridálás
A gáznitridálás 500-560°C-on nitridált réteget képez0,5-0,8 mm vastagkeménységgel950–1050 HV (~62 HRC). Ez 30-40%-kal javítja a kopásállóságot a kezeletlen acélhoz képest. Szabvány a legtöbb fröccsöntő alkalmazáshoz, amely töltetlen vagy enyhén töltött anyagokat használ.

Nanhaiya mutáns (hirtelen) fröccsöntő csavar – olyan kristályos gyantákhoz, mint a PP, PE és nejlon.
Bimetál – Csiszoló alkalmazásokhoz
A bimetál hordók erősen ötvözött kopásálló béléssel rendelkeznek, amely metallurgikusan van a hordó furatához kötve. A Nanhaiya bimetál eljárása egybelső furat keménysége 62 HRCkeményötvözet permetező hegesztéssel a hordó belsejének kopásálló részei körül.
| Alkalmazás | Csavar anyaga | Hordó kezelés |
|---|---|---|
| PE, PP, PS (töltetlen) | 38CrMoALA nitridált | Normál nitridált |
| ABS, PC, Nylon (töltetlen) | 38CrMoALA nitridált | Normál nitridált |
| PA + GF ≤30% | 38CrMoALA, kioltott + temperált | Nitridált vagy bimetál |
| GF-tartalom 15-50% | Bimetall / TC repülési élek | Bimetall |
| PVC / korrozív gyanták | Korrózióálló ötvözet | Bimetál (CR minőségű) |
| Szénszállal töltött | Volfrámkarbid | TC-permetezett furat |
5. döntés: Csavarátmérő és lövésméret
A tényleges lövésnek a közé kell esnie35% és 70%a csavar maximális lövőkapacitásától. 35% alatt az anyag túl sokáig ül a hordóban, és fennáll a lebomlás veszélye. 70% felett a csavar nem tud elég gyorsan helyreállni a cikluson belül.
Az alábbiakban a Nanhaiya által elérhető általános konfigurációk találhatók:
| Befecskendezési mennyiség (g) | Csavar Ø × hossz (mm) | Hordó Ø × hossz (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya fokozatos fröccsöntő csavar – jobb az amorf gyantákhoz, mint az ABS, a PC és a PMMA.
Figyelmeztető jelek, hogy a jelenlegi csavar nem megfelelő a munkához
- Fekete foltok vagy égésnyomok— Az anyag lebomlása a túlzott tartózkodási idő vagy forró pont miatt. Ellenőrizze a henger hőmérsékleti zónáit és a csavarok hézagát.
- Inkonzisztens lövéssúly— Gyakran kopott visszacsapó szelep vagy túl nagy hézag a csavarok között, ami lehetővé teszi a visszaáramlást.
- Szólásnyomok a felületen— Nedvesség vagy gáz az olvadékban. Nem megfelelő előszárítást vagy nem megfelelően szellőző csavargeometriát jelezhet.
- Lassú felépülés / hosszú ciklusidő— A lágyító kapacitás nem elegendő. A csavar átmérőjét valószínűleg növelni kell.
- Magas selejt a színváltozások miatt— Rossz keveredés az adagolózónában. A csavarhoz hozzáadott Maddock vagy barrier keverőelem gyakran megoldja ezt.
Mit mondjon a gyártónak, amikor árajánlatot kér
- A gép márkája és modellje— vagy furatátmérő és karima méretei nem szabványos gépeknél
- Elsődleges gyanta(ok)— adja meg a töltőanyag típusát és százalékos arányát, ha van ilyen
- Lövésméret tartomány— minimum és maximum grammokban
- Cél ciklusidő
- Jelenlegi problémák, amelyeket megpróbálsz megoldani— ha van
Kérjen műszaki ajánlást a Nanhaiyától
12 órán belül válaszolunk. Mérnöki csapatunk meg tudja határozni a megfelelő csavargeometriát, anyagminőséget és méreteket a géphez és a gyantához – mielőtt árajánlatot kötne.