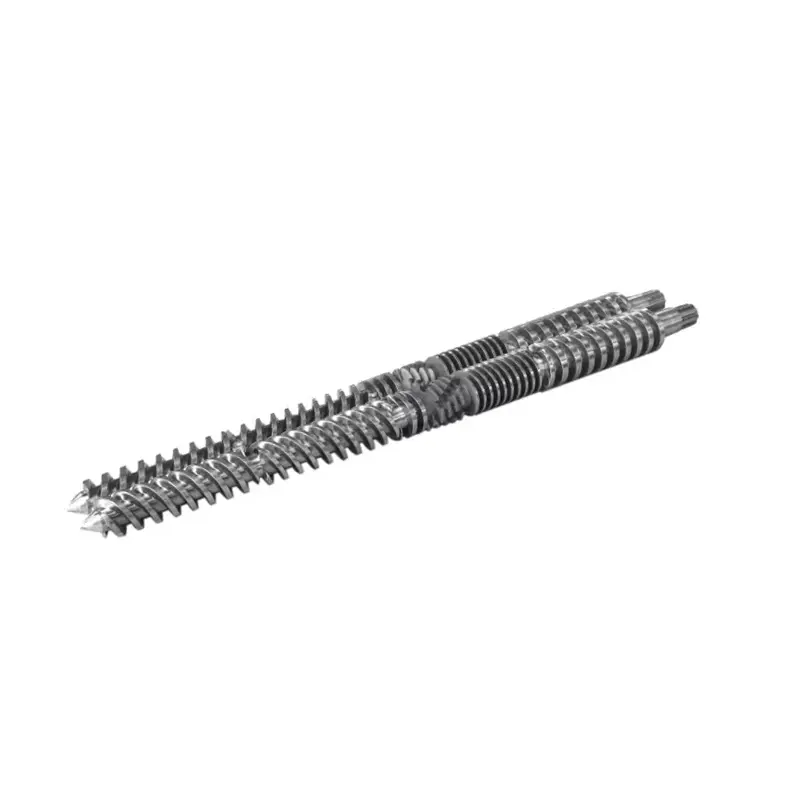
A csavar fordulatszáma önmagában nem kimeneti tárcsa. A sebességváltozás megváltoztatja a szilárdanyag szállítást, az olvadási időt, a nyírást, a nyomásképződést és a tartózkodási időt, ezért a hasznos eredményt az olvadék hőmérséklete, a motor terhelése, a nyomás és a termék minősége alapján kell megítélni.

Gyors válasz
A csavarsebesség növelése általában növeli a légellenállási áramlást és az anyag folyamatba való belépésének sebességét, de a kapcsolat nem korlátlan vagy tökéletesen lineáris. A nagyobb fordulatszám növelheti a nyírási hőt, lerövidítheti a tartózkodási időt, és gyenge előtolást vagy olvadási szakaszt tesz lehetővé.
Egyszerre változtasson egy szabályozott változót, várja meg a stabil állapotot, majd hasonlítsa össze a kimenetet, az olvadékhőmérséklet profilját, a nyomást, a motorterhelést és a termék minőségét. Álljon meg, ha valamelyik eléri a megengedett határértéket, még akkor is, ha a hajtás gyorsabban tud fordulni.
Olvassa el az extrudert egyetlen csatlakoztatott rendszerként
Az anyag ömlesztett szilárd anyagként kerül be, tömör ágyazattá válik, megolvad, keveredik és egy korlátozó áramlási úton távozik. A motor mechanikai energiát szolgáltat, míg a hordófűtők és a hűtőkörök hőt cserélnek a folyamattal. A csavar és a matrica megosztja a nyomást.
Egy 2016-os ipari méretű tanulmány három polimert, három csavargeometriát, öt sebességet és három hőmérsékleti feltételt tesztelt 135 működési helyzetben. A szerzők együtt mérték az energiaigényt és az olvadékhőmérséklet változását. Eredményeik az anyag, a csavar és a feltételek függvényében változtak, ezért egy univerzális fordulatszám-kimenet szabály megbízhatatlan.
Gyári nézetünk:a legjobb működési pont nem az inverter által elfogadott legmagasabb fordulatszám. Ez a legmagasabb stabil gyártási feltétel, amely a jóváhagyott motor, sebességváltó, nyomás, hőmérséklet és termékminőség határértékein belül marad. Ha egy limit korán érkezik, azonosítsa a szűk keresztmetszetet, mielőtt gyorsabb meghajtót vagy új csavart rendelne.
Mi változik, ha a csavar sebessége nő?
A magasabb fordulatszám gyorsabban mozgatja a csavar felületét a hengerhez képest. Stabil tartományban ez növelheti a szilárdanyag-szállítást és az olvadékszállítást. Ezenkívül megváltoztatja a nyírási sebességet, a mechanikai energiabevitelt, az olvasztáshoz rendelkezésre álló időt és az anyag által tapasztalt csavarfordulatok számát.
Az olvadékhőmérséklet változásának iránya nem univerzális. Egy 2014-es HDPE-tanulmány három gyanta viszkozitást, három csavargeometriát és többféle sebességet és beállított hőmérsékletet használt. Megállapította, hogy a csavar típusa, a gyanta viszkozitása, a beállított hőmérséklet és sebesség mind befolyásolta az energiafelhasználást és az olvadék állagát.
Az egyjáratú csavarok kritikus sebességet mutattak, ahol az olvadás minősége romlott, míg a tesztelt zárócsavar jobb hőmérsékleti egyenletességet tartott fenn.


A hordó beállított hőmérséklete nem az olvadék hőmérséklete
A vezérlő a fűtőzóna célértékét és általában a hőmérsékletet jeleníti meg a hordó fala közelében. A csatornán belüli polimer mechanikai energiát is kap a deformációból és a súrlódásból. A hűtés eltávolíthatja a hő egy részét, de a végső olvadék melegebb, hidegebb vagy kevésbé egyenletes maradhat, mint azt a vezérlő által mutatott adatok sugallják.
Mérje meg az olvadék hőmérsékletét egy meghatározott helyen, és adja meg az érzékelő módszerét. A 2006-os Polymer Engineering & Science tanulmány hőelemrácsot használt az olvadékáramban. Alacsony hőmérsékletű régiókat talált nagy áteresztőképesség mellett egycsavarokkal, míg a Maddock keverővel tesztelt zárócsavar jobb olvadást és kisebb ingadozást ért el.
Ne engedjen le minden fűtőzónát csak azért, mert a mért olvadék forró.Ha a csavar hozza létre a hő nagy részét, az agresszív redukció hidegebbé teheti a tömör ágyat, miközben a nyírás magas marad. A teljes profil megváltoztatása előtt tekintse át az olvadás helyét, a fűtőteljesítményt, a hűtési reakciót és a motorterhelést.
Miért áll le a kimenet egyenes vonalú fordulatszám után?
Alacsonyabb sebességnél a jól táplált extruder közel lineáris kapcsolatot mutathat a fordulatszám és a tömegáram között. Ez a kapcsolat meggyengül, ha a pellet már nem tölti ki arányosan a csatornát, megváltozik a térfogatsűrűség, megcsúszik a betápláló torok, elmarad az olvadás, vagy az áramlási ellenállás megváltoztatja a nyomás-áramlás egyensúlyt.
A Stuttgarti Egyetem 2022-es tanulmánya sima, spirálisan hornyolt és axiálisan hornyolt előtolási zónákat hasonlított össze nagy csavarsebesség mellett. Talált egy küszöböt, amelyen túl az áteresztőképesség nemlineárissá vált, és a pellet alakja és mérete befolyásolta ezt a küszöböt. Ez egy gyakorlati gyári szabályt támogat: jegyezze fel a tényleges alapanyagot, valamint a polimer nevét.



Hogyan lehet olvasni a Nanhaiya közzétett sebességét és kimeneti tartományát
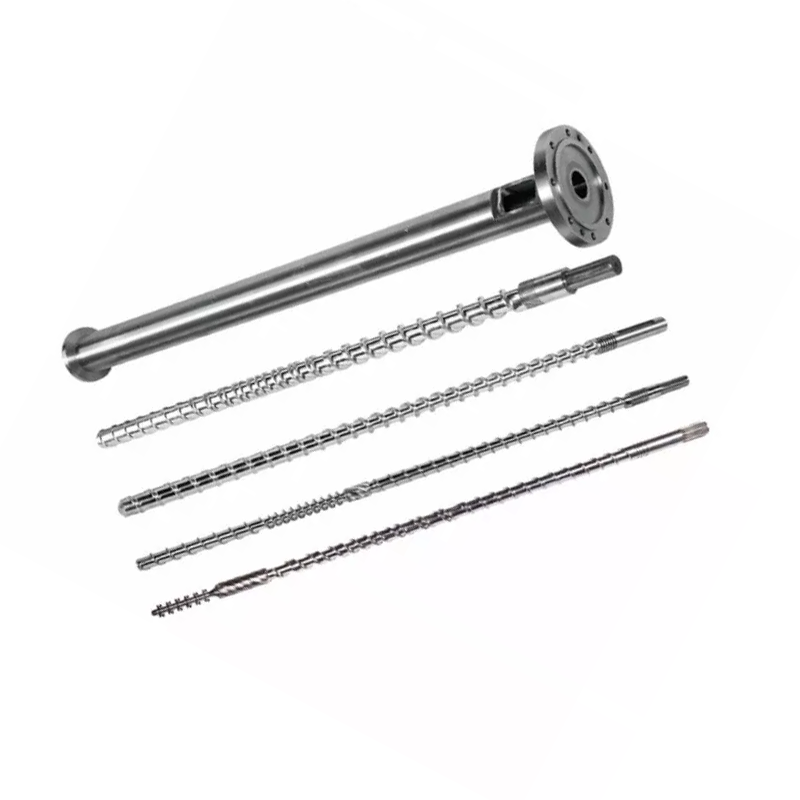
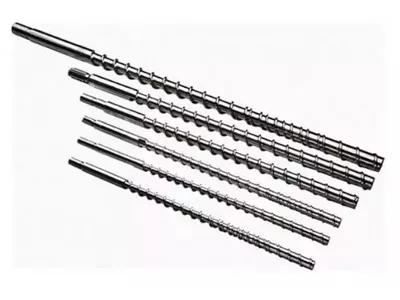
Nanhaiya a következő családi táblázatot teszi közzé mindkét oldalánegycsavaros kategóriaés PE/PP nagysebességű oldal. Hasznos a vállalat által megadott termékpaletta azonosításához. Ez nem jelent működési garanciát nem meghatározott anyagokra és szerszámokra.
| Modell | L/D | Megjelent kimenet | Közzétett sebesség | Meghajtó motor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3-5 kg/óra | 10-60 ford./perc | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5-8 kg/óra | 10-60 ford./perc | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5-10 kg/óra | 10-60 ford./perc | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1-től 36:1-ig | 10-120 kg/óra | 10-150 ford./perc | 5,5-22 kW |
| NHY65 | 25:1-től 36:1-ig | 60-300 kg/óra | 20-150 ford./perc | 22-75 kW |
| NHY75 | 25:1-től 36:1-ig | 200-450 kg/óra | 20-150 ford./perc | 30-132 kW |
| NHY90 | 25:1-től 36:1-ig | 180-600 kg/óra | 20-110 ford./perc | 30-185 kW |
| NHY120 | 25:1-től 36:1-ig | 320-1000 kg/óra | 20-90 ford./perc | 75-280 kW |
| NHY150 | 25:1-től 36:1-ig | 400-1300 kg/óra | 20-75 ford./perc | 90-400 kW |
Forrás: Nanhaiya webhely, ellenőrizve: 2026. augusztus 31. Minden sor széles sorozatértékeket tartalmaz. Ne kombinálja a legnagyobb teljesítményt, fordulatszámot és motorszámot egy feltételezett gépkonfigurációban.
A Nanhaiya webhely állítása:a PE/PP nagysebességű oldal azt állítja, hogy az optimalizált csavarszerkezet és a nagy nyomatékú sebességváltó megduplázhatja a hatékonyságot a hagyományos berendezésekhez képest, és kialakítása csökkentheti a PP extrudálási hőmérsékletét.
Az oldalon nem szerepel az összehasonlító gép, gyanta, szerszám, vizsgálati módszer vagy elfogadási ablak. Mindkét nyilatkozatot kezelje beszállítói követelésként, amelyhez projektspecifikus tesztprotokoll szükséges, mielőtt ROI-t vagy vásárlási garanciát rögzítenek.
Kombinációkat értelmezzen, ne elszigetelt olvasmányokat
| Trend fordulatszám-növekedés után | Lehetséges értelmezés | Következő ellenőrzés |
|---|---|---|
| A teljesítmény emelkedik, a nyomás és a terhelés stabil marad, a minőség megmarad | A vonal még mindig a hasznos működési ablakon belül lehet | Erősítse meg az olvadékhőmérséklet egyenletességét és az alsó hűtési kapacitást |
| A fordulatszám emelkedik, de a teljesítménynövekedés csökken | A betáplálási kapacitás, az olvadás vagy a lefelé irányuló ellenállás korlátozó lehet | Ellenőrizze a betáplálás konzisztenciáját, a fajlagos teljesítményt, a szűrő- és a szerszámnyomást |
| Az olvadék hőmérséklete és a motor terhelése gyorsan emelkedik | Növekszik a mechanikai energia és az ellenállás | Tekintse át a gyanta viszkozitását, a csavar geometriáját, a szűrő állapotát és a hőprofilt |
| Az átlagos olvadékhőmérséklet csökken, de a változás növekszik | Előfordulhat késői vagy nem teljes olvadás | Vizsgálja meg a termék hibáit, és hasonlítsa össze a csavar olvadási kapacitásával |
| Nyomásciklusok kimenettel és motorterheléssel | A probléma lehet az adagolás, az olvadás, a hőmérséklet-szabályozás vagy a korlátozás | Használja ahullámzó diagnosztikai útmutató |
| A terhelés növekszik a szűrő vagy szerszámcsere után | A lefelé irányuló ellenállás megváltoztatta a működési pontot | Hasonlítsa össze a tiszta és szennyezett nyomást ugyanazzal az anyaggal és sebességgel |


Használjon ellenőrzött lépéstesztet a vezérlők üldözése helyett
- Válasszon egy stabil anyagtételt és terméket.Jegyezze fel a gyantaminőséget, a pellet vagy újraőrlés formáját, az adalékanyagokat, a nedvességet és a legutóbbi anyagok sorrendjét.
- Állítson fel egy alapvonalat.Rögzítse a tényleges fordulatszámot, az előtolást, a kimenetet, az olvadékhőmérsékletet, a nyomást, a motorterhelést, a zónaértékeket és a termékminőséget, miután a vezeték stabilizálódott.
- Módosítson egy jóváhagyott változót.Használja a vonaleljárás által meghatározott növekmény- és stabilizációs időt. Ne változtasson együtt sebességet, előtolást és hőmérsékletet.
- Hasonlítsa össze az átlagot és a változást.Az elfogadható átlag elrejtheti a ciklusnyomást vagy az egyenetlen olvadási hőmérséklet-profilt.
- Jelölje be az első korlátozó feltételt.Ez lehet a motor terhelése, nyomása, olvadékminősége, méretstabilitása, hűtési kapacitása vagy felületi hiba.
- Csak a jóváhagyott határokon belül ismételje meg.A hasznos maximumot akkor éri el, ha egy újabb növekedés túl kicsi kimenetet ad, vagy a mért állapotot az elfogadáson kívülre tolja.
Gyári nézetünk:egy ügyfél, aki öt stabil működési pontot küld, hasznosabb tervezési bizonyítékot ad nekünk, mint egy maximális fordulatszámot küldő ügyfél. A tendencia azt mutatja, hogy hol veszíti el a vonal hatékonyságát, és hogy a következő változás az előtolási szakaszban, a csavar geometriájában, a kopásállapotban vagy az utánfutó berendezésben van-e.
Amikor a folyamat trendje a hardverre mutat vissza
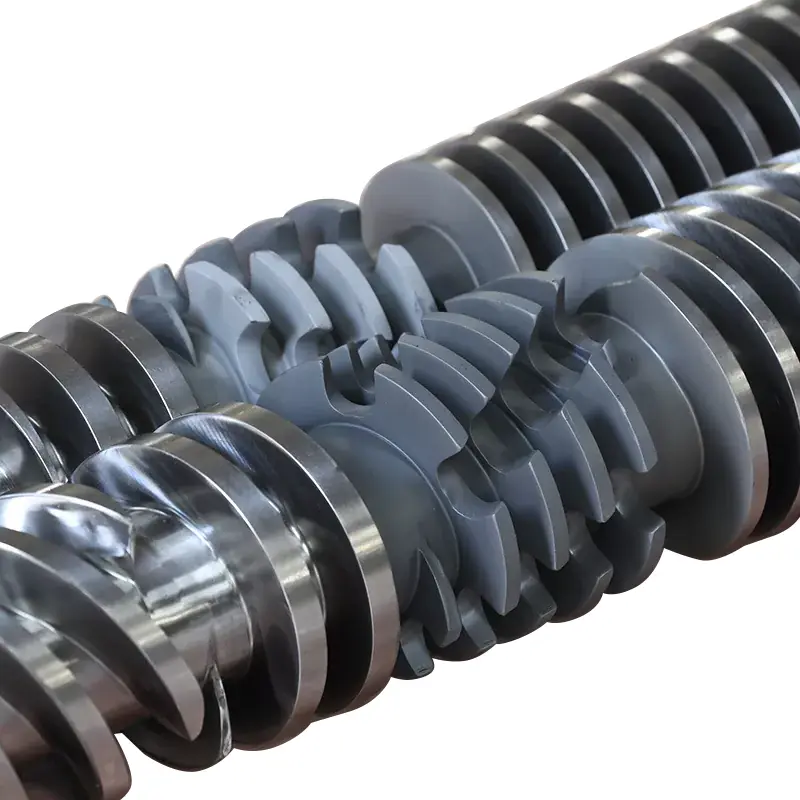
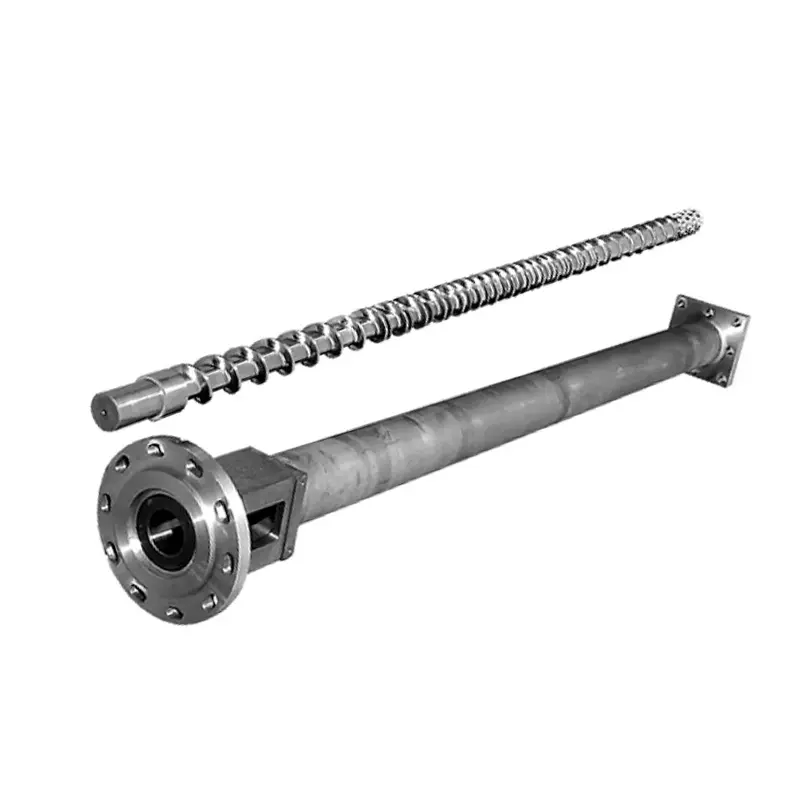
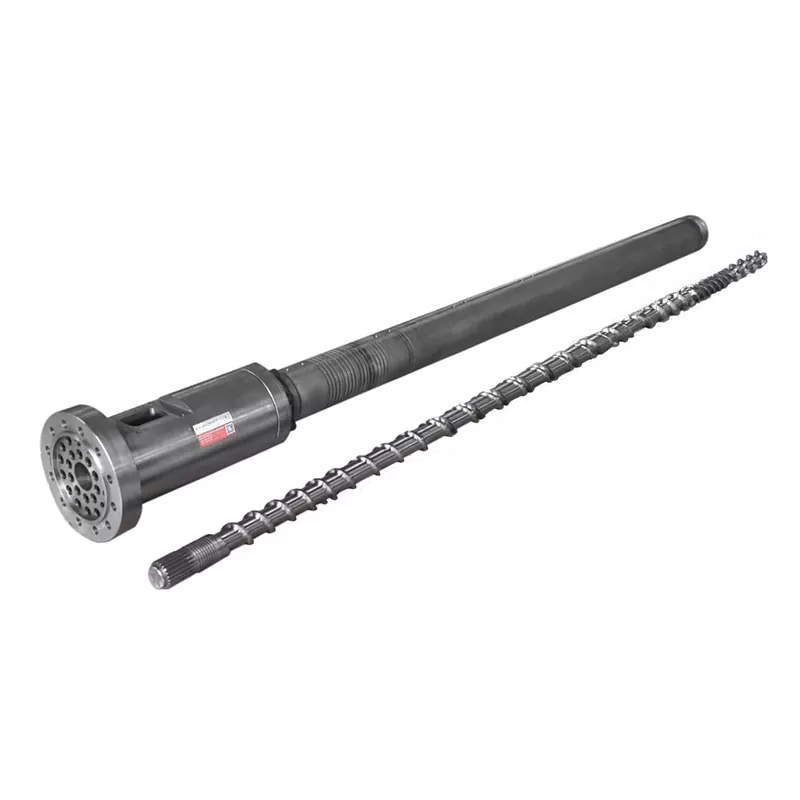
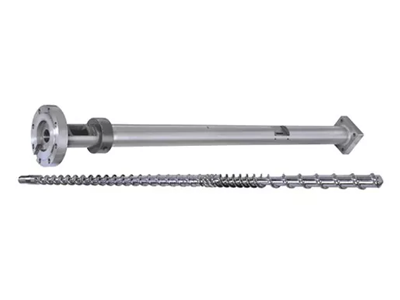
A magasabb fordulatszám nem képes javítani a túlzott csavar-hordó hézagot, az alulméretezett betáplálási szakaszt, a lemaradt olvasztó szakaszt vagy a túl nagy nyomásveszteséget okozó keverőt. Ez megkönnyítheti a határok áttekintését. Másolás előtt tisztítsa meg és mérje meg a kopott alkatrészeket.
Használja agát, hagyományos és keverőcsavar összehasonlításaamikor az olvadék egyenletessége sebességgel változik. Használja akopásmérési útmutatóamikor a fajlagos teljesítmény csökken tiszta áramlási út és stabil anyag mellett.
Nanhaiyafelszerelés oldalakimondja, hogy CNC esztergagépei 6 méteres munkadarabokat képesek megmunkálni, fúró-maró berendezései pedig 0,02 mm-es pozicionálási pontossággal rendelkeznek. Ezek gyári szinten közzétett képességek. A jóváhagyott rajznak továbbra is meg kell határoznia a megrendelés méreteit és ellenőrzési pontjait.

Adatok egy nagy teljesítményű egycsavaros áttekintéshez
- Gépgyártó, modell és csavar átmérő
- Eredeti és aktuális csavar és hordó méretek
- Gyanta minőség, pellet forma, utánőrlés és adalékok
- Normál és célkimenet elfogadott minőségben
- Motor, sebességváltó áttétel és névleges nyomaték adatok
- Aktuális fordulatszám, motorterhelés és energiatrend
- Hordó alapjelek és tényleges zóna leolvasások
- Az olvadékhőmérséklet helye és az érzékelő módszere
- Nyomástrend, szűrő és szerszám részletei
- Hűtési, lehúzási és downstream határértékek
- Fényképek a hibákról és a megmaradt mintákról
- Eredeti rajz és csatlakozási méretek
Gyakran ismételt kérdések
A csavar sebességének növelése mindig növeli az extruder teljesítményét?
Nem. A kimenet a csavarsebesség növekedésével emelkedhet egy stabil működési ablakon belül, de az előtolási kapacitás, a pellet formája, a csavar geometriája, az olvasztási kapacitás, a szerszám ellenállása, a motor terhelése és a kopás korlátozhatja az eredményt. Nagy sebességnél a fajlagos teljesítmény leeshet, vagy az olvadék kevésbé egyenletessé válhat.
A hordó beállított hőmérséklete megegyezik az olvadék hőmérsékletével?
Nem. A hordó alapértékei szabályozzák a fűtőzónákat, míg a polimer mechanikai energiát kap a csavar forgásából és nyírásából. Mérje meg az olvadékot egy meghatározott helyen egy megfelelő érzékelővel, és jegyezze fel a módszert ahelyett, hogy a vezérlő alapjelét kezelné tényleges olvadékhőmérsékletként.
Miért emelkedhet az olvadék hőmérséklete, ha a csavar sebessége nő?
A nagyobb csavarsebesség növelheti a nyírási sebességet és a mechanikai energiabevitelt. Az olvadék hőmérsékletének változása a gyanta viszkozitásától, a csavar geometriájától, a töltettől, a hordóprofiltól és az alsó áramlási ellenállástól függ. Egyes csavar- és anyagkombinációk ehelyett a kritikus sebesség felett gyenge vagy nem teljes olvadást mutathatnak.
Miért állhat meg a teljesítmény növekedése még akkor is, ha a fordulatszám emelkedik?
Előfordulhat, hogy a betáplálási szakasz arányosan leáll a feltöltődés, a pellet csúszása megváltozhat, a térfogatsűrűség változhat, az olvasztási kapacitás elérheti, vagy a szerszám és a szűrő ellenállása korlátozhatja a rendszert. A kopott csavar és henger szintén növelheti a szivárgást és csökkentheti a hasznos szivattyúzást.
Mit kell rögzíteni a kezelőknek a csavar fordulatszámának megváltoztatása után?
Rögzítse a tényleges csavarfordulatszámot, az előtolási sebességet, a teljesítményt, az olvadékhőmérsékletet és változást, az olvadéknyomást és -változást, a motorterhelést, a zóna hőmérsékletét, a hűtési reakciót, a termék minőségét és az új állandó állapot eléréséhez szükséges időt.
Milyen adatokat küldjek el Nanhaiyának egy nagy teljesítményű egycsavaros felülvizsgálathoz?
Küldje el a gyanta minőségét és formáját, adalékanyagokat és töltőanyagokat, a szükséges teljesítményt, a jelenlegi fordulatszámot, a motor és a hajtómű adatait, a hordó profilját, az olvadékhőmérséklet- és nyomástrendeket, a szerszám- és szűrőrészleteket, a csavar- és hordórajzokat, a kopásmérést és a termékhibát vagy a gyártási korlátot, amelyet meg kell oldania.
Szerkesztői megjegyzés: A Nanhaiya termékspecifikációit és állításait a vállalat által közzétett információként azonosítják. Független kutatások támogatják a folyamat összefüggéseit, nem garantálják egyetlen Nanhaiya modellt sem. A végső határértékek és az átvételi feltételek megkövetelik az anyagot, a gépet, a jóváhagyott rajzot és a projekt vizsgálati tervet.