Anextruder csavaros hordóa műanyag extruder szíve – egy fűtött hordóban lévő forgó csavar, amely megolvasztja a műanyagot, és egyenletes nyomással előre pumpálja. A megfelelő kiválasztása három dologtól függ: atípus(egycsavaros, ikercsavaros, kúpos vagy párhuzamos), aanyagfutnia kell (ami rögzíti a felületet – nitridált a tiszta gyantákhoz, bimetál a koptató vagy korrozív gyantákhoz), és hogyanmeghatározott és megépített. Tedd rendbe ezeket, és évekig működik. Ez az útmutató végigjárja mind a hármat.
Bármit is extrudál – csövet, profilt, fóliát, lapot, keveréket vagy pelletet – aextruder csavaros hordóa tényleges munkát végző rész. Ez az alkatrész is, amely elhasználódik, és a legnagyobb valószínűséggel dönti el, hogy a vonal tisztán és műszakilag működik-e, vagy pedig a minőség és az állásidő miatt küzd Önnel. Ez az útmutató összefoglalja az egész témát: mi az a csavarhenger, milyen típusok, milyen anyagok, hogyan illeszthető az anyaghoz, és hogyan határozható meg a tartós csere. Több mint 20 éve gyártunk csavarokat és hordókat, ezért egyenesen és praktikusan fogjuk tartani, és mélyebb vezetőkhöz irányítjuk, ahol szüksége van rájuk.
Mi az extruder csavaros hordója?
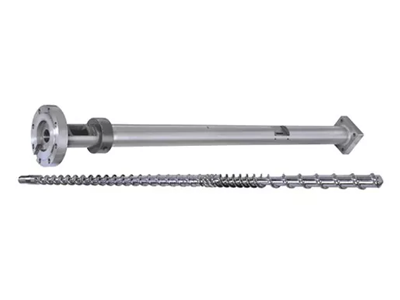
Anextruder csavaros hordóegy műanyag extruder magegysége: egy precízen megmunkált csavar, amely egy fűtött hengeres hordóban forog. A szilárd műanyag – pellet vagy por – az adagoló végén kerül be. Ahogy a csavar forog, a hengerből származó hő és a csavar nyírása megolvasztja az anyagot, a csavar geometriája pedig továbbítja és nyomás alá helyezi azt, egyenletes olvadékot tolva ki a szerszámon keresztül a túlsó végén.
A csavar és a henger egy pár, nem két különálló rész. A csavarmenetek és a henger furata közötti apró hézag szabályozza a kimenetet és az olvadék minőségét – a kopás következtében a hézag megnyílik, és a gép mindkettőt elveszíti. Ez az oka annak, hogy a kettőt együtt tervezik, építik és cserélik ki, és ezért a csavarhenger minden extrudálási vagy befecskendezési folyamat középpontjában áll.

Hogyan működik a csavaros hordó
A legtöbb extrudercsavar három zónában végzi a feladatát a csavar hossza mentén. Atakarmányzónaszilárd anyagot vesz fel, és elkezdi előre mozgatni. Akompressziós zóna— ahol a csavarcsatorna sekélyebbé válik — a hő és nyírás hatására tömöríti és megolvasztja a műanyagot. Amérőzónamajd az olvadt műanyagot egyenletes, szabályozott nyomással előre pumpálja, készen áll a szerszámra.
A hő két helyről érkezik: a hordófűtőkből és a polimert megmunkáló csavar mechanikai nyírásából. Egyensúlyozza őket jól, és az anyag egyenletesen lágyul, túlmelegedés nélkül. Az egész csak a csavartól a hordóig terjedő szoros hézag miatt működik – ez az, ami megakadályozza az olvadék visszacsúszását a repülések felett. Az építési tűrés és a felületi keménység ezt a hézagot az idő múlásával szorosan tartja, éppen ezért az anyagválasztás és a gyártási minőség ugyanolyan fontos, mint a csavarok kialakítása.
A hordó körül zónákra csoportosított fűtőszalagok helyezkednek el, mindegyiket egy beállított hőmérsékleten tartják, és kéznél van a hűtés, hogy az olvadék soha ne melegedjen túl. A túlsó végén a szerszám adja az olvadék végső formáját. Az összeállítás feladata, hogy egy egyenletes hőmérsékletű és nyomású olvadékot préseljen ki – mivel az áramlás irányában minden változás a termék hibájaként jelenik meg az áramlás irányában.
Az extruder csavaros hordó típusai
A „csavaros hordó” több különböző gépet takar. A megfelelő választás attól függ, hogy szükséges-e a folyamatszivattyúegy anyag, illkeverékazt.
Egycsavar
A egyetlen csavaregy tengelyt egy kerek furatban fut. Rendkívül jól szállít és szivattyúz, ezért gazdaságos igáslóvá teszi egyetlen egységes anyag – cső, profil, lemez, fólia és huzalbevonat – nagy mennyiségű extrudálásához. Amit nem csinál, az az intenzív keverés.
Ikercsavar
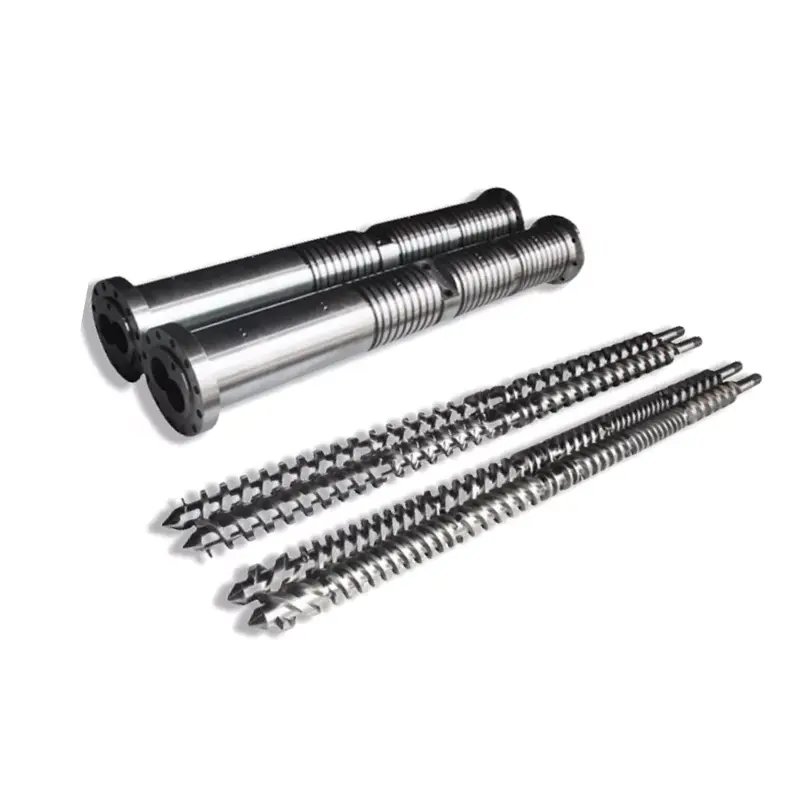
Egy ikercsavar két egymásba nyíló tengelyt vezet egy nyolcas furatban. Ez az összeillesztés a lényeg: intenzív keverést, pozitív továbbítást, valamint a nyírási és tartózkodási idő szigorú szabályozását biztosítja, ezért az ikercsavarok kezelik a kompaundálást, a mesterkeveréket, a reaktív extrudálást és a nehéz vagy töltött anyagokat. Ha a kettőt mérlegeli, útmutatónk aegycsavaros vs ikercsigás extruderekmélyre megy a kompromisszumban.
Párhuzamos vs kúpos ikercsavar
Az ikercsavarok ismét alak szerint szét vannak osztva. Apárhuzamos ikercsavarállandó átmérőt tart, és moduláris,újrakonfigurálható elemek – sokoldalú választás a kompaundáláshoz és a nagy teljesítményhez. Akúpos ikercsavara széles betáplálási végtől a keskeny ürítésig elkeskenyedik, nagy adagolótorkot és nagy nyomatékot biztosít alacsony fordulatszámon – a klasszikus gép merev PVC csövekhez és profilokhoz. Részletesen összehasonlítjuk őketkúpos vs párhuzamos ikercsigás extruderek.Az ikercsavarok vagy együtt forgóak (legjobb keverés) vagy ellentétes forgásúak (nagy nyomású, általános a PVC-nél).

Fröccsöntő csavaros hordó
Anfröccsöntő csavaros hordóugyanazon az olvasztási és továbbítási elven működik, de a folyamatos extrudálás helyett egy fröccsöntő gép oda-vissza mozgására készült. Az alábbi felület- és anyaglogika ugyanúgy vonatkozik rá.
Egy pillantással a fő típusok sorrendje a következő:
| Írja be | A legjobb | Keverés | Tipikus termékek |
|---|---|---|---|
| Egyetlen csavar | Egy anyag nagy mennyiségű extrudálása | Alacsony | Cső, profil, lemez, fólia |
| Párhuzamos iker | Összekeverés, nagy teljesítmény, rugalmasság | Magas | Vegyszerek, mesterkeverék, pellet |
| Kúpos iker | Kompakt PVC cső és profil | Magas | UPVC cső, profil, WPC |
| Befecskendező csavar | Fröccsöntés ciklus | Változó | Öntött alkatrészek |
Ahol extruder csavaros hordókat használnak
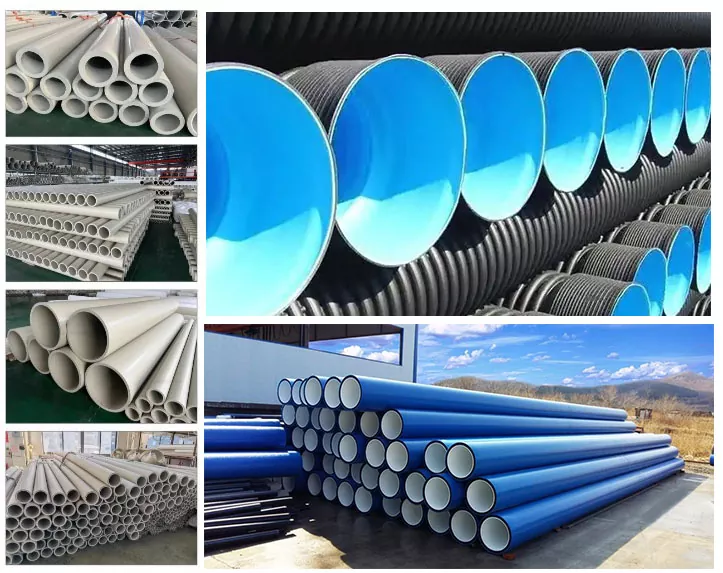
Ugyanaz az alapvető komponens az egész műanyagiparban megjelenik, az adott munkához konfigurálva. Cső- és profilsorokban PVC-t, PE-t és PPR-t formál. Fóliában és lapban táplálja a csomagolást és kartont készítő szerszámot. A kompaundálás során polimereket kever töltőanyagokkal, pigmentekkel és adalékanyagokkal pelletté, és mesterkeverék-gyártást is folytat. Újrahasznosító sorokat hajt meg, amelyek újra feldolgozzák a hulladékot és az újraköszörülést, a kábel- és huzalbevonatot, valamint a fröccsöntő gépek belsejében lévő dugattyús hordókat. Ahol a műanyagot megolvasztják és formázzák, ott egy csavar és egy henger végzi az olvasztást. Ami iparágonként változik, az a típus, a felület és a geometria – pontosan ezért fontosabb a gondos specifikáció, mint a katalógus cikkszáma.
Csavaros hordó anyagok és felületkezelések
A csavarhenger büntető környezetben él – hő, nyomás, súrlódás és gyakran koptató vagy korrozív anyagok. Az alapacél erőt ad neki; a felületkezelés kopás- és korrózióállóságot ad neki. Két felület dominál.
Alapacél és nitridálás
A közös alap egy nitridáló acél, mint pl38CrMoAlA. A gáznitridálás megkeményedik egy vékony tokot a felületen, jó kopásállóságot biztosítva a tiszta, töltetlen gyantáknak, mint a PE, PP és ABS, ésszerű költségek mellett. Egy nitridáltcsavaros hordóa gazdaságos, megbízható választás, ha az anyag nem kifejezetten koptató vagy korrozív.
Bimetall
Csiszoló vagy korrozív használat esetén a bimetál hordó egy sokkal keményebb, vastagabb ötvözetréteget olvaszt fel a furat belsejében – nikkel alapú a korrózióhoz, volfrám-karbidban gazdag a koptatáshoz – egy kemény alapacélra. Többe kerül, de sokkal tovább tart ott, ahol a nitridált felület átkopna. Saját bimetál hordóinkon a furatot a 62 HRC körülire visszük, ahol sok üzlet 58-nál áll meg. A teljes összehasonlítás a mi útmutatónkban található.bimetál vs nitridált csavaros hordók.
A csavart is kezelik
A felület keményítése nem csak hordómunka. A nitridálás mellett a csavarmenetek gyakran kemény felületűek – kopásálló ötvözetet hegesztenek a röpítőfelületekre, a csavar legmagasabb kopási pontjára –, így a csavar lépést tart a furattal. Ha a csavar és a henger eltérő sebességgel kopik, a hézag elsodródik, és a minőség romlik, így a kettő nem különálló alkatrészként, hanem összeillő párként keményedik meg és kopik.
A csavaros hordó hozzáigazítása az anyaghoz
Itt nyerik vagy veszítik a legtöbb csavaros döntést. A használt anyag határozza meg a szükséges felületet – nem fordítva. Egy gyors térkép:
| Anyag | A fő veszély a hordóra | Ajánlott felület |
|---|---|---|
| Tiszta PE / PP / ABS | Enyhe kopás | Nitridált |
| Merev PVC | Korrózió + némi kopás | bimetál (nikkel alapú) |
| Üvegtöltésű/ásványi töltetű | Erős kopás | bimetál (karbidban gazdag) |
| WPC (fa + töltőanyag) | Erős kopás (+ korrózió, ha PVC alapú) | bimetál (karbidban gazdag) |
| Újrahasznosított/szennyezett takarmány | Kopás + ismeretlenek | Bimetall |
Két anyag megérdemli a saját játékkönyvet.PVCmaró hatású, mert feldolgozása során sósav szabadul fel, ezért korrózióálló bimetál felületre van szüksége.WPCa fának és ásványi töltőanyagának köszönhetően az egyik legdörzsölőbb anyag az extrudálásban, így a furatba helyezhető legkeményebb ötvözetrétegre van szüksége. Minden alkalommal határozza meg az anyag felületét.
Főbb jellemzők: átmérő, L/D és tömörítés
A típuson és a felületen túl néhány specifikáció határozza meg a csavarhenger teljesítményét. Nem kell csavartervezőnek lenni ahhoz, hogy beszerezzen egyet, de segít megérteni, mit jelentenek.
- Átmérő- a gépedhez és a célkimenethez méretezett. A csavarok és hengerek széles átmérőtartományban készülnek, hogy a kis profilsoroktól a nagy extruderekig mindenhez megfeleljenek.
- L/D arány- a csavar hossza osztva az átmérőjével. A hosszabb L/D több időt ad az olvadáshoz és a keveréshez; a rövidebb kompaktabb. A megfelelő érték az anyagtól és az eljárástól függ.
- Tömörítési arány— mennyire sekély a csavarcsatorna az előtolástól az adagolásig. A nagyobb tömörítés egyes anyagokat keményebben dolgoz fel; a hőérzékeny polimerek, mint a PVC, a kíméletesebb arányt részesítik előnyben.
Ezek az anyaghoz és a munkához vannak beállítva, pontosan ezért veri felül a speciális hordó az általánost. Adja meg gyártójának a gépet, az anyagot és a kimenetet, és a geometria innen következik.
Gyakori problémák és azok, amelyekre utalnak
Amikor egy vonal kicsúszik a specifikációból, a nyom gyakran visszavezet a csavarhoz és a hengerhez. Egy gyors diagnosztika:
- A kimenet azonos csavarsebességgel esik— kopott hézag, a klasszikus első jel.
- Ingadozó vagy instabil nyomás— kopás, adagolási vagy hőmérsékleti probléma.
- Fekete foltok és degradáció— kopott résekben vagy korrodált felületen ülő anyag.
- Rossz keveredés vagy nem olvadt anyag— a feladathoz nem megfelelő csavartípus vagy kopott csavar.
- Felhelyezés a csavarra vagy furatra— korrózió, általában az anyagnak nem megfelelő felület.
Bármely tünetnek több oka is lehet, de kettő vagy három együtt szinte mindig egy kopott vagy rosszul meghatározott hordóra utal. A kopás mérése megmutatja, melyik – és hogy a javítás javítás vagy csere.
Kopás, karbantartás és csere
Végül minden csavarhenger elkopik – a kérdés csak az, hogy milyen gyorsan, és ez az anyagtól és a gép működési módjától függ. A kopás az azonos csavarsebesség mellett csökkenő teljesítményként, hullámzásként, rossz keveredésként, fekete foltokként vagy emelkedő olvadási hőmérsékletként jelenik meg. Ennek oka a csavar és a henger közötti hézag, amely túllépi a tűréshatárt.
Ha látja ezeket a jeleket, mérje meg, mielőtt cselekszik: a csavar repülési átmérőjét, a henger furatát és a radiális hézagot az eredeti specifikációhoz képest. Néha a csavart újra lehet építeni, amíg a hordó még jó; amint a furat elhasználódott a tűréshatáron túl, általában a csere a gazdaságos megoldás. Útmutatónk amikor kell kicserélni a kopott csavaros csövetvégigmegy a kopás mérésén és a javítás és a csere eldöntésén. Néhány szokás meghosszabbítja az élettartamot: igazítsa a felületet az anyaghoz, tartsa távol a szennyeződéseket az adagolástól, tartsa tartományban a hőmérsékletet, és naplózza a hézagértékeket minden egyes szervizeléskor.
Hogyan válasszuk ki és határozzuk meg az extruder csavaros hordóját
Összehúzva, a csavarhordó kiválasztása három sorrendben álló döntés:típus, akkorfelület, akkorspecifikáció. Dolgozzon át rajtuk, és nem fog nagyot tévedni.
- Írja be— az Ön folyamata egy anyagot (egycsigás) vagy keveréket és keveréket (ikercsiga) pumpál? Kompakt PVC vagy profil munkapontok kúposra; a nagy teljesítmény és a rugalmasság párhuzamos.
- Felület— nitridált a tiszta gyantákhoz, bimetál a koptató vagy korrozív anyagokhoz. Ha kétségei vannak a töltött vagy PVC anyaggal kapcsolatban, válasszon bimetálból.
- Specifikáció- átmérő, L/D és tömörítés a géphez, az anyaghoz és a kimenethez igazodva.
Ahhoz, hogy pontos árajánlatot kapjon és egy hordót, amely egyenesen beesik, adja meg a gyártónak a gép gyártmányát és modelljét, a csavar átmérőjét és L/D-ét (vagy az eredeti rajzot), az anyag- és töltőanyag-terhelést, valamint a célteljesítményt. Nincs rajz? Egy kopott minta elegendő egy pontos csere visszafejtéséhez – vagy egy továbbfejlesztetthez, amelynek felülete szívósabb, mint a kivonandó alkatrész.
Miért érdemes Nanhaiyával dolgozni?
Több mint húsz évet töltöttünk az extrudercsavarok és hordók minden típusának gyártásával –egyetlen csavar, párhuzamos ikercsavar, kúpos ikercsavar, ésfröccsöntés— 38CrMoAlA nitridált acélból és bimetál ötvözetekből, 62 HRC-ig terjedő bimetál furatkeménységgel, tűrésszabályozással és dinamikus egyensúlyteszttel minden készleten. Több mint 500 ügyféllel és több mint két évtizedes tapasztalattal az Ön gépmodelljéből, rajzából vagy mintájából építjük a nagy márkák, például a KraussMaffei, a Cincinnati és a Jwell kompatibilis cseréit. Mondja el nekünk anyagát, gépét és kimenetét, és tizenkét órán belül személyre szabott ajánlást és árajánlatot kap.
Megfelelő csavaros hordóra van szüksége, vagy cserére van szüksége a zsinórjához? Küldje el gépét, anyagát és kimenetét – 12 órán belül ajánlást és árajánlatot kap.
Kérjen árajánlatotGyakran Ismételt Kérdések
Mi az extruder csavaros hordója?
Ez a műanyag extruder központi munkarésze – egy forgó csavar egy fűtött hordóban. Egyik végén szilárd műanyagot vesz fel, hővel és nyírással megolvasztja, a másik végén pedig egyenletes nyomáson egyenletes olvadékot pumpál ki. A csavar és a henger egy párként működik, és a köztük lévő kis hézag szabályozza a teljesítményt és a minőséget.
Miből készül az extruder csavaros hengere?
Az alap általában nitridáló acél, például 38CrMoAlA, amelyet gáznitridálással keményítenek meg a tiszta gyanták érdekében. Csiszoló vagy korrozív anyagokhoz bimetál – kemény, kopás- és korrózióálló ötvözetréteg, amely a furat belsejében egy szívós alapacélra olvadt. A felületet a futtatott anyagnak megfelelően választják ki.
Melyek a csavaros hordók fő típusai?
Egycsavaros és ikercsavaros. Az ikercsavar párhuzamos és kúposra, valamint együtt forgó és ellentétes forgásra osztható, valamint vannak fröccsöntő csavarhengerek. Egycsavaros szivattyú nagy térfogatú extrudáláshoz; ikercsavar keverék és keverék; A kúpos ikrek illeszkednek a kompakt PVC- és profilvonalakhoz.
Mennyi ideig bírja az extruder csavaros hengere?
Egy jól karbantartott általában 3 és 10 év közötti élettartamot biztosít. Anyagtól, felületkezeléstől, üzemi körülményektől és karbantartástól függ – a koptató és korrozív anyagok lerövidítik, a tiszta gyanták és a bimetál felület meghosszabbítja.
Hogyan válasszam ki a megfelelőt?
Három lépés: válassza ki a folyamathoz szükséges típust, válassza ki az anyag felületét, majd igazítsa az átmérőt, a L/D-t és a tömörítést a munkához. Adja meg a gyártónak a gép modelljét, anyagát és kimenetét – egy rajz vagy minta pontosítja.
Cserélhet bármilyen márkájú gépet?
Igen. Cserecsavarokat és hordókat készítünk, amelyek illeszkednek a fő extruder- és injekciós márkákhoz – KraussMaffei, Cincinnati, Jwell – az Ön gépmodelljéből, rajzából vagy mintájából. Küldje el a részleteket árajánlatért 12 órán belül.