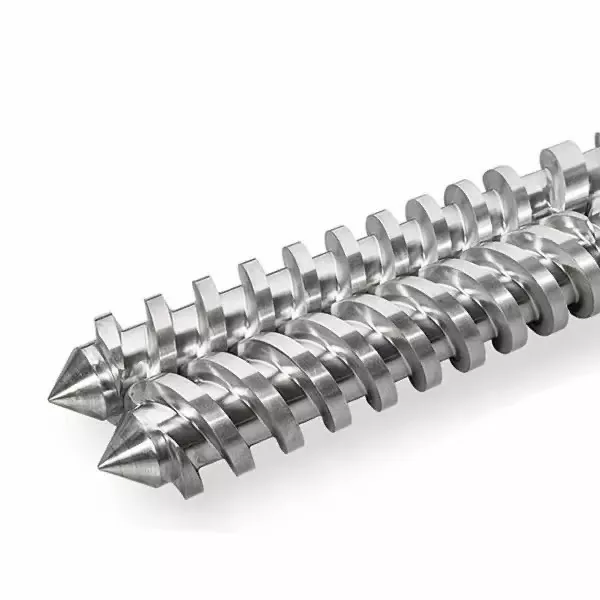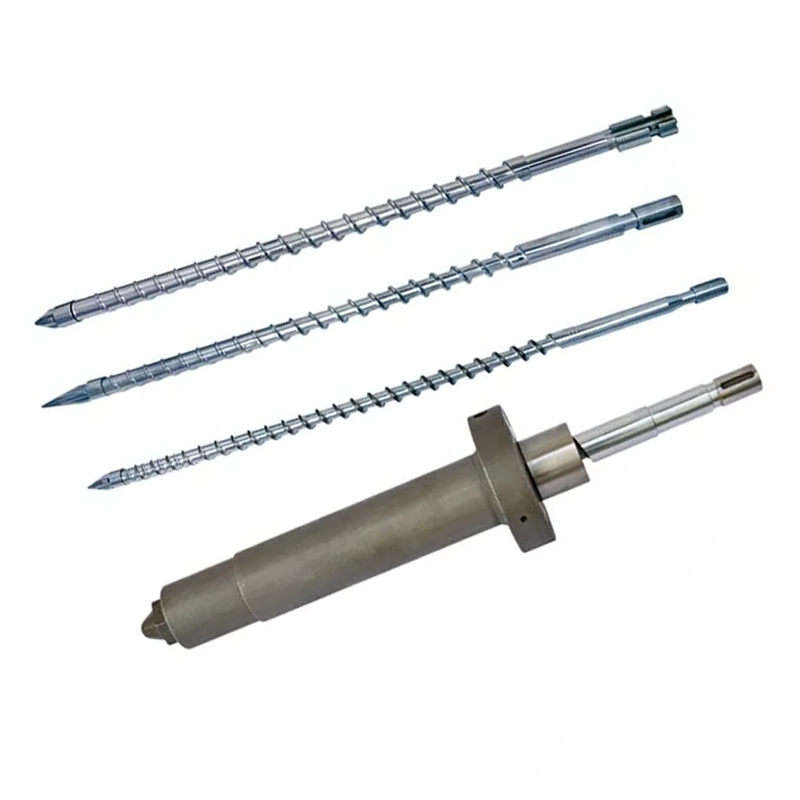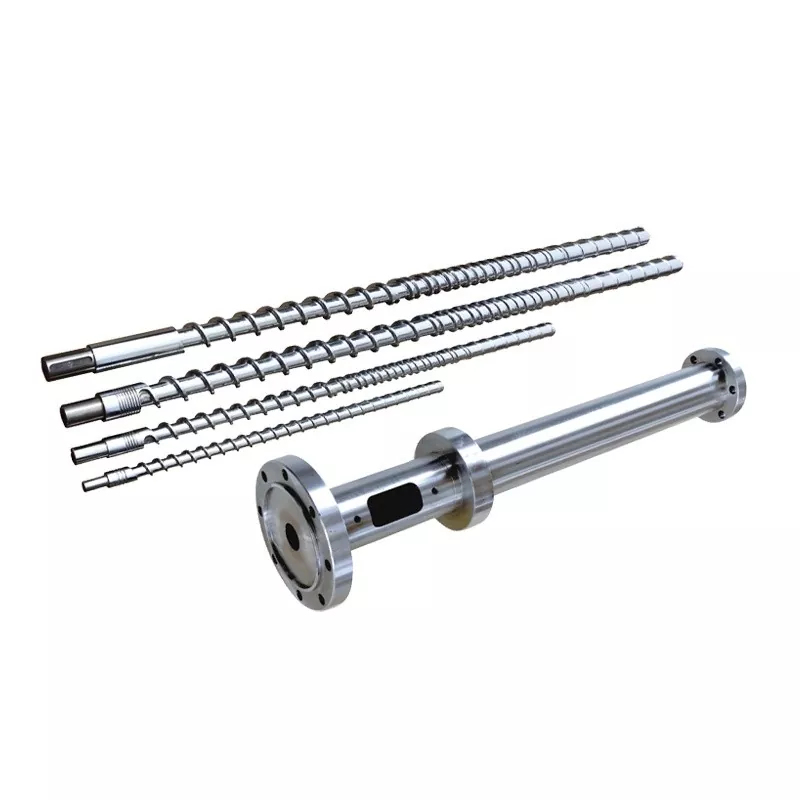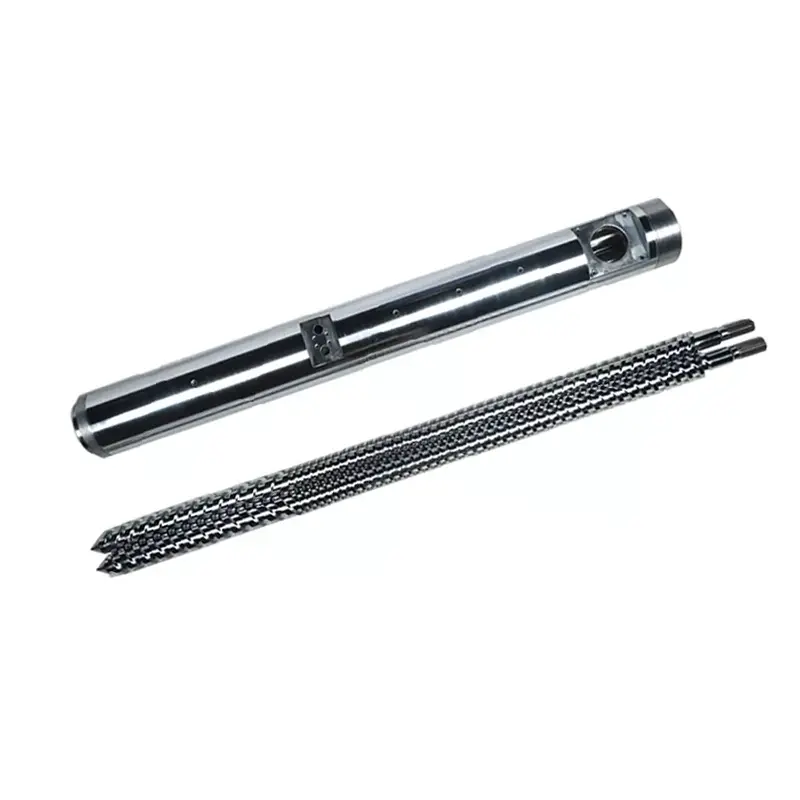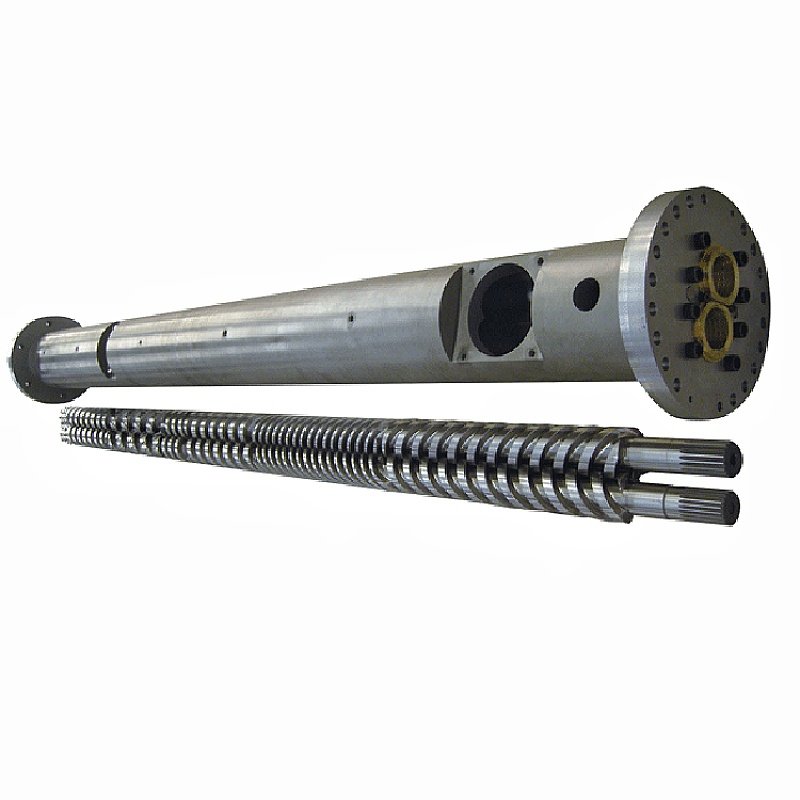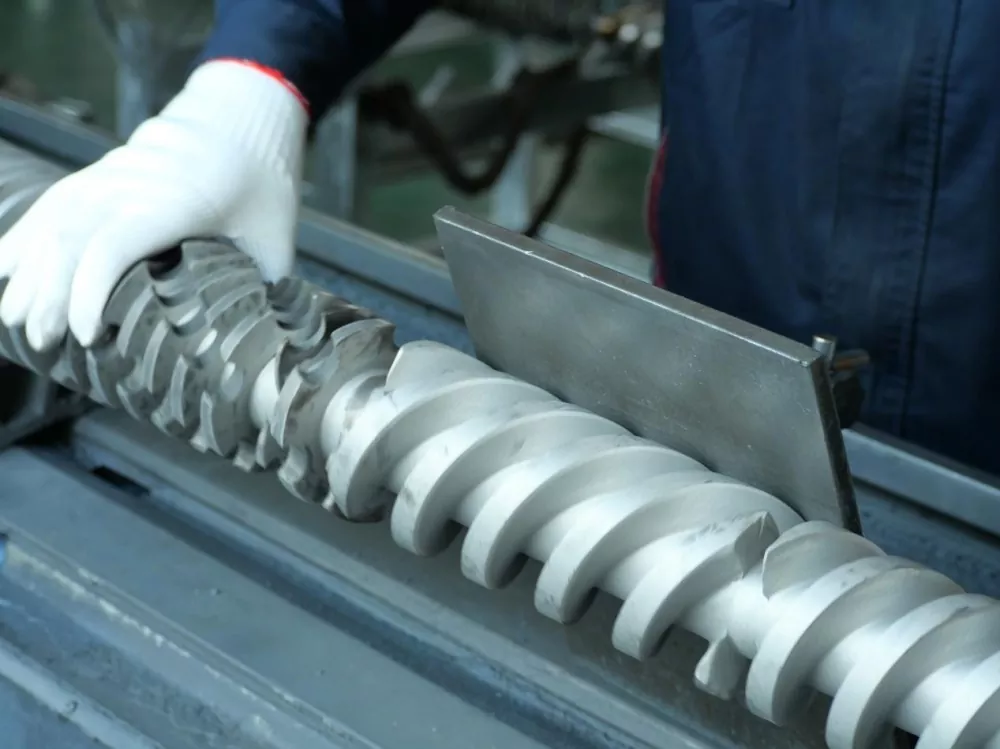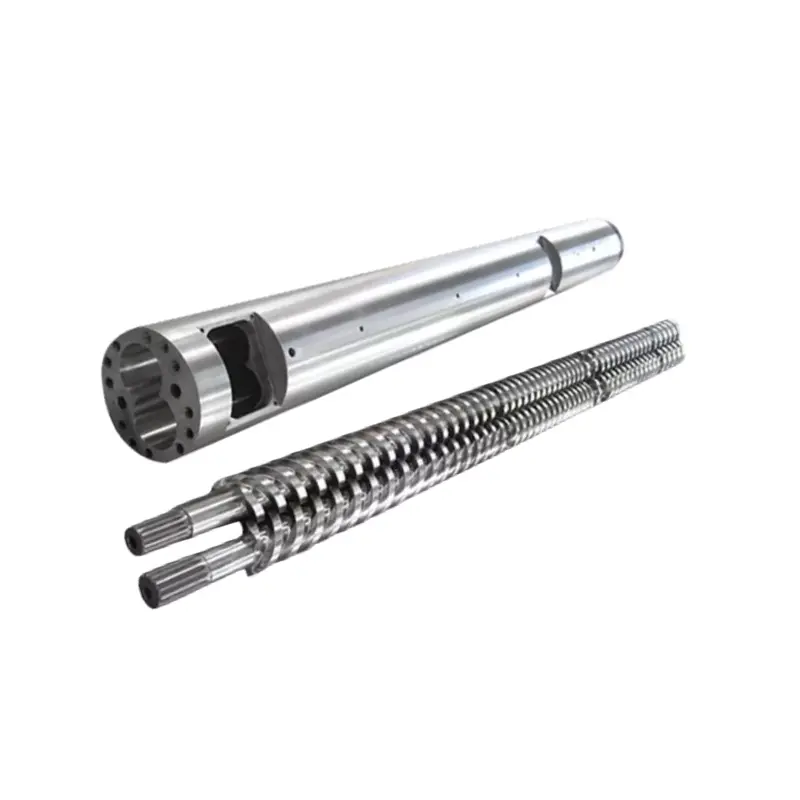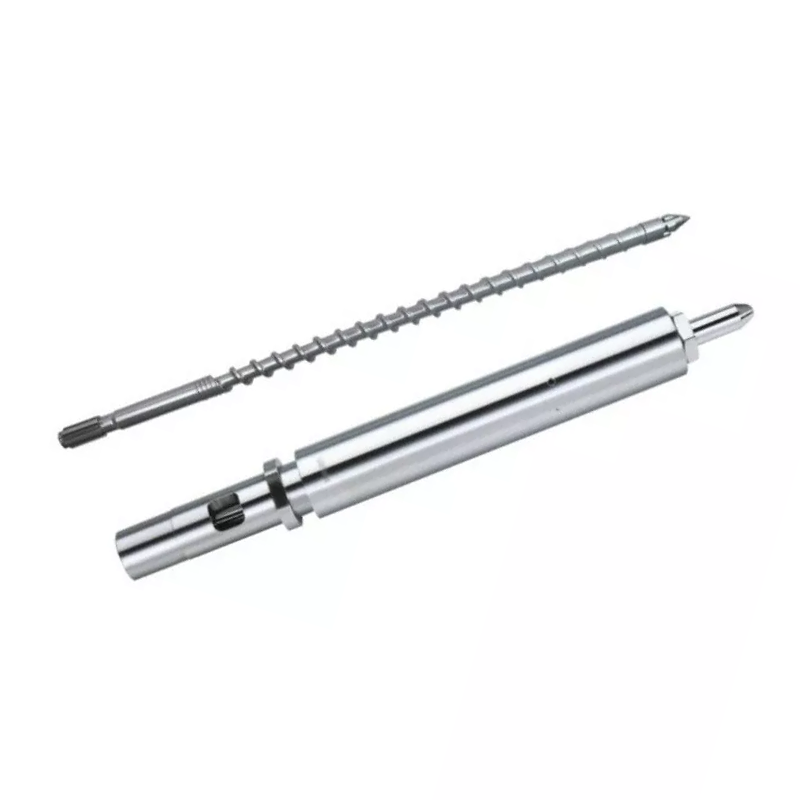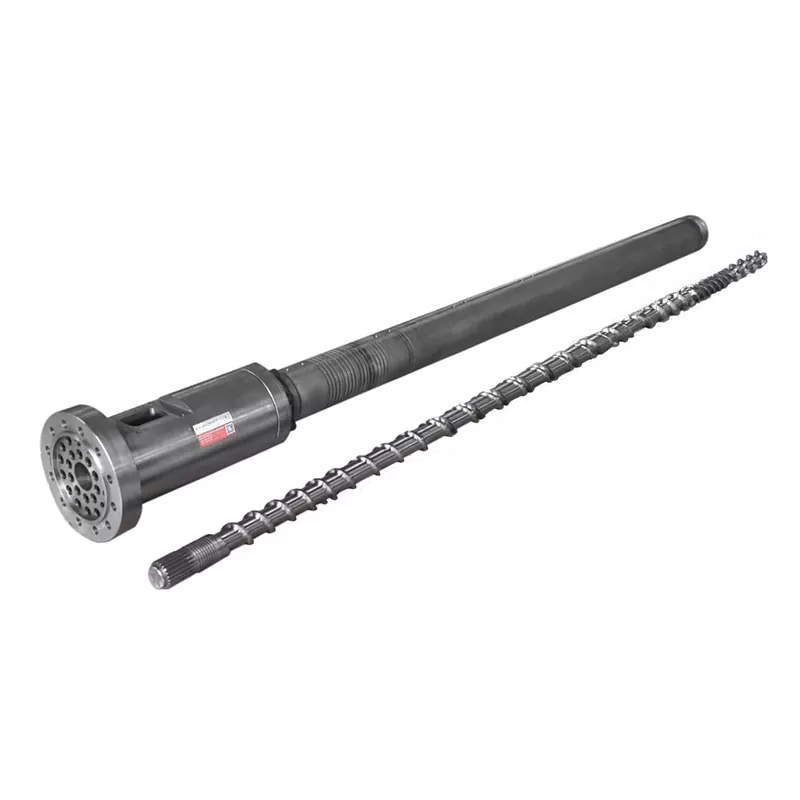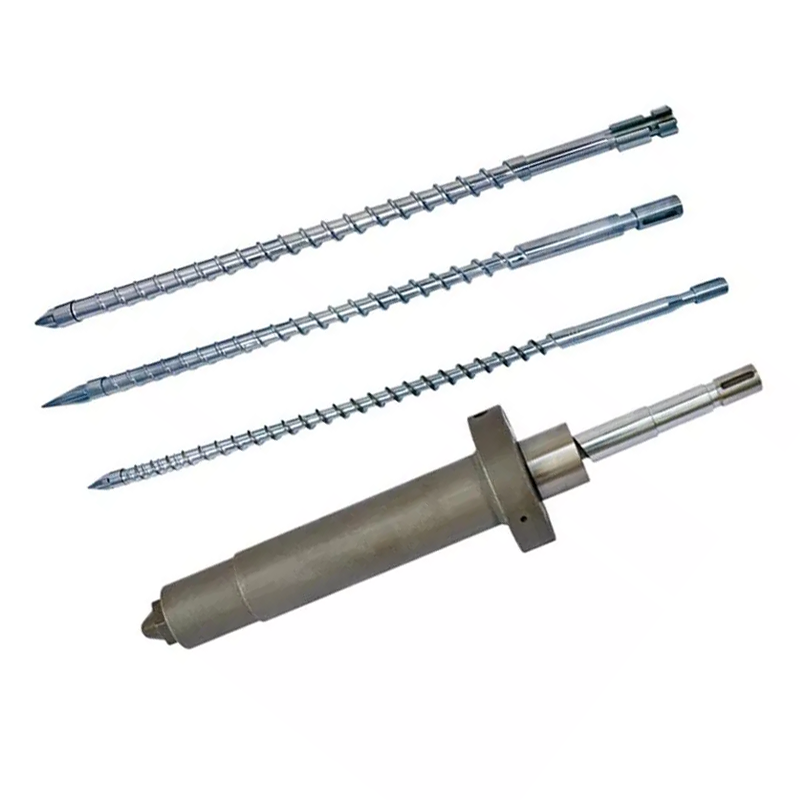
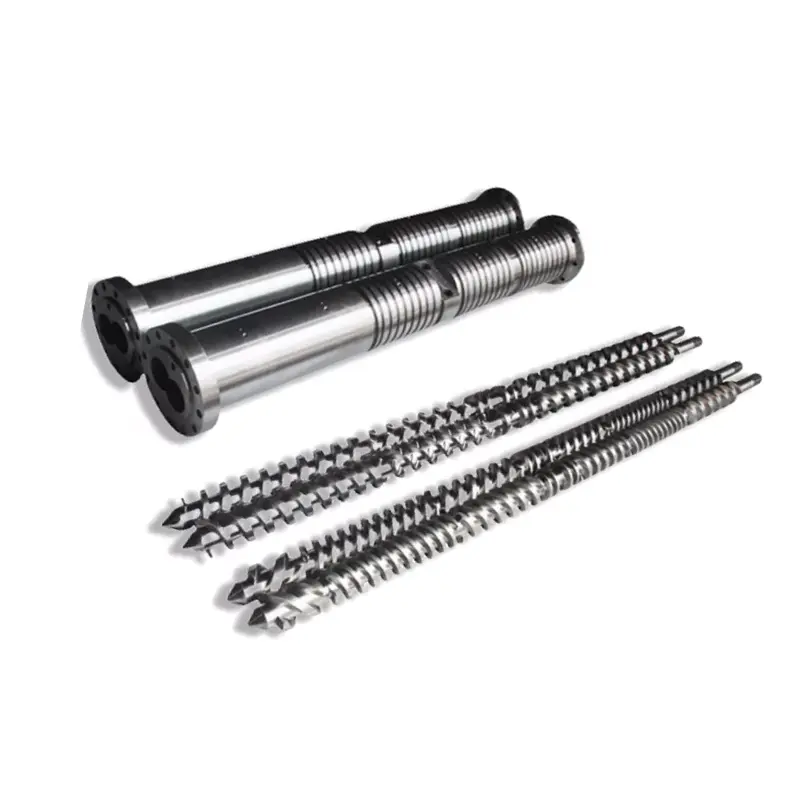
A párhuzamos ikercsavaros hengerkét állandó átmérőjű csavart tart egymás mellett egy nyolcas furatban. A csavarok összefordulnak, és előretolják az anyagot úgy, hogy befogják a repülések közé, ahelyett, hogy a fal mentén húznák, ahogy egyetlen csavar teszi. Két tervezési lehetőség dönti el, hogy a gép mire képes: a forgásirány (együtt forgó vagy ellentétes forgás) és a csavarok hálójának mélysége (teljesen, részben vagy egyáltalán nem). Szerezze be ezt a két megfelelő és ugyanazt a hardvervegyületet, szellőzőnyílást vagy extrudál merev PVC-t.
Kérdezzen meg három beszállítót, hogy mi az a párhuzamos ikercsavaros henger, és három homályos választ kap a "két csavar egy helyett". Ez alulértékeli. Az iker elrendezés megváltoztatja az anyag mozgását a gépen, és ez az egyetlen mechanikai különbség az, hogy az ikercsavarok miért kezelik azokat a feladatokat, amelyeket egyetlen csavar nem tud.
Ez az útmutató ismerteti a mechanikát, a teljesítményt meghatározó két osztályozási tengelyt, a valós anyagspecifikációkat és a méretezést. A komponensek szélesebb képét lásd a miextruder csavaros hengervezető.
Mi az a párhuzamos ikercsavaros hordó?
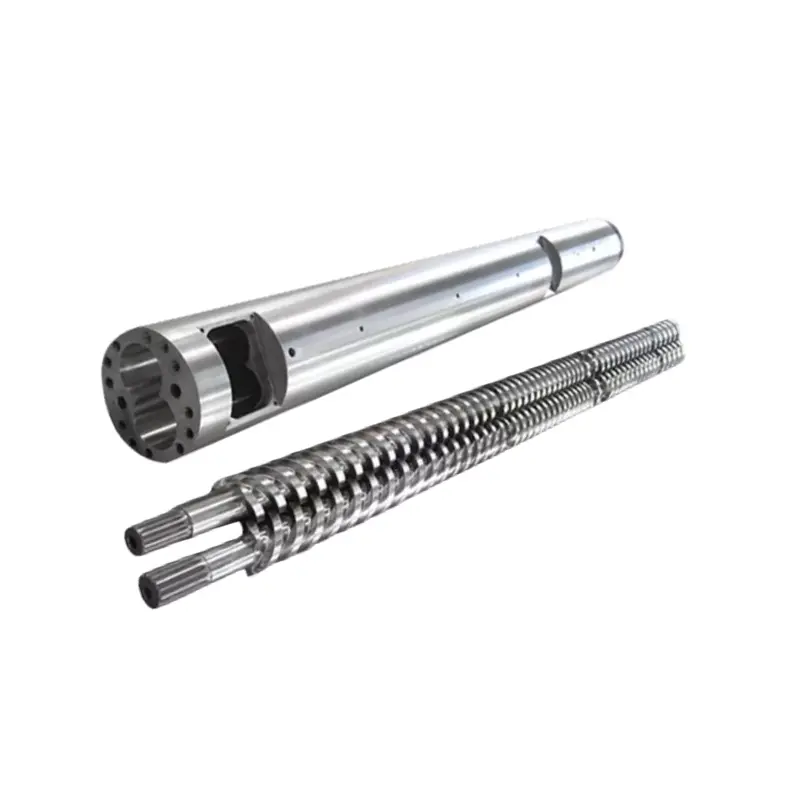
A párhuzamos ikercsigás henger az ikercsigás extruder lágyító egysége. Két részből áll, amely egy rendszerként működik: egy hordó, amelybe két egymást átfedő furat van bedolgozva, amelyek nyolcas keresztmetszetet alkotnak, és két csavar, amelyek a furatok belsejében helyezkednek el.
Párhuzamosazt jelenti, hogy a csavarok átmérője azonos az előtolási végtől a nyomóvégig. A furat teljes hosszában azonos méretű marad. Ez a meghatározó különbség a kúpos ikertesttől, ahol mind a csavarok, mind a furat elvékonyodik a szerszám felé.
A párhuzamos forma állandó keresztmetszetet ad a tervezőnek a teljes hosszon való munkavégzéshez, ami egyszerűvé teszi olyan hosszú gépek építését, amelyeknek van helye a keverési, légtelenítési és keverési szakaszok számára. A két forma összehasonlításával foglalkozunkkúpos vs párhuzamos vezető.
Hogyan működik a párhuzamos ikercsavaros hordó, lépésről lépésre
- Táplálás.Az anyag az adagolótorokba esik, és egyszerre mindkét csavarra esik. Az ikercsavarok porokat, pelyheket és szabálytalan előtolást vesznek fel, amelyet egyetlen csavar nehezen tud megfogni.
- Szállítás.A csavarok elfordulnak, és az egyik csavar repülése letörli a másik csatornáját. A repülések között az anyag beszorul a C alakú kamrákba, és mechanikusan előrenyomódik.
- Olvasztó.A hordófűtők szolgáltatják a hő egy részét. A többi nyírásból származik, mivel az anyagot abban a szűk résben dolgozzák meg, ahol a csavarok átfedik egymást, ami a gép legintenzívebb zónája.
- Keverés.Minden forgás felosztja, összehajtja és újraegyesíti az olvadékáramot. Ez az ismételt felosztás az, ami egyenletesen eloszlatja a töltőanyagokat, pigmenteket és adalékanyagokat.
- Szellőztetés.Szellőztetett hengeren a csatorna a szellőzőnyílásnál mélyül, így a nyomás nulla közelébe esik. A nedvesség és az illékony anyagok ott távoznak, gyakran vákuum alatt.
- Szivattyúzás és adagolás.Az utolsó szakasz nyomást hoz létre, és egyenletes olvadékot juttat a szerszámba vagy a pelletizálóba.
Együtt forgó vs ellentétes forgás: két irány, két munka
A csavarok elfordulhatnak ugyanabba az irányba vagy ellentétes irányba. Ez az egyetlen választás teljesen megváltoztatja a gép karakterét.
| Együtt forgó | Ellentétesen forgó | |
|---|---|---|
| Csavar iránya | Mindkét csavar ugyanúgy forog | A csavarok ellentétes irányban forognak |
| Anyagi út | Nyolcas alakot követ mindkét csavar körül | A csavarok közötti résen átnyomva |
| Nyírás | Magas, csavaros elemekkel állítható | Alacsonyabb és gyengédebb az anyaghoz |
| Csavar sebessége | Magas | Alacsonyabb |
| Nyomásnövelés | Mérsékelt | Erős és stabil |
| Legjobb a | Keverés, mesterkeverék, reaktív extrudálás, töltött vegyületek | Merev PVC cső és profil, hőérzékeny anyagból |
Együtt forgóa csavarok a kompaundáló eszköz. Nagy nyíróerővel és nagy sebességgel alaposan diszpergálja az üvegszálat, a pigmentet és az adalékanyagot, pontosan erre van szüksége egy módosított keveréknek.
Ellentétesen forgóA csavarok térfogat-kiszorításos szivattyúként működnek. A köztük lévő rés kis nyíróerő mellett erős nyomás alatt viszi előre az anyagot, és ez az, amit a merev PVC megkövetel, mivel a PVC erős nyíráskor lebomlik. A miénkellentétesen forgó párhuzamos ikercsavaros hengerekerre a feladatra épülnek, és a mögötte álló kémia a miénkben rejlikPVC csavaros hengervezető.
Teljesen, részben vagy nem háló: A tengelyek többsége kihagy
A forgásirány csak a fele az osztályozásnak. A második tengely az, hogy a két csavar milyen mélyen kapcsolódik egymáshoz, és a legtöbb vezető soha nem említi ezt.
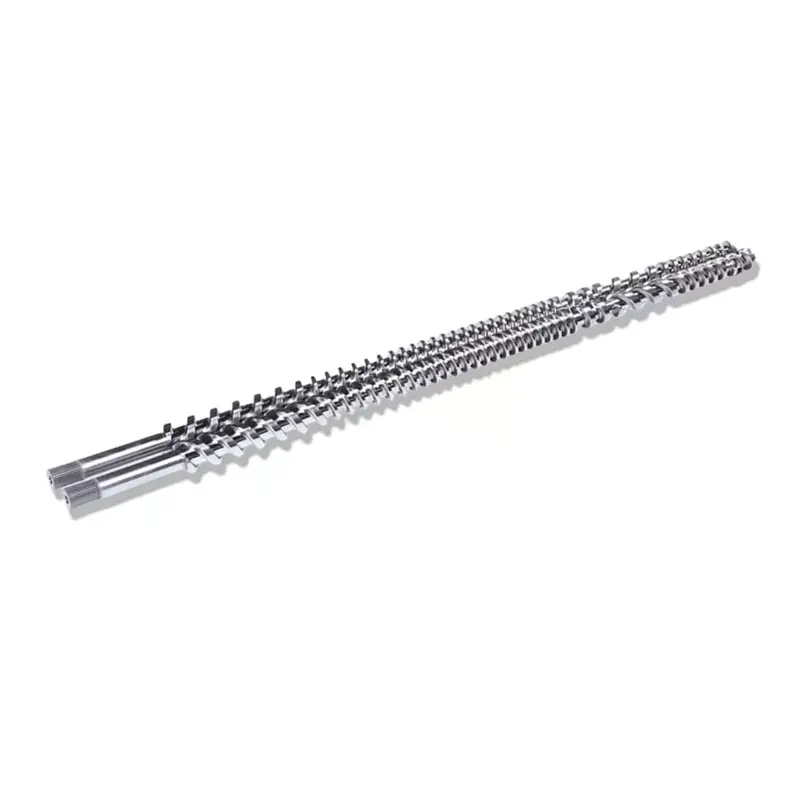
Párhuzamos ikercsavarjaink három hálótípusban kaphatók:teljesen háló, részben háló és nem háló. A különbség az, hogy az egyik csavar röpte milyen messzire jut el a másik csatornájába.
- Teljesen háló.Az egyik csavar repülése eléri a másik gyökerét, kis rést hagyva. Ez a legelterjedtebb típus a műanyag extrudálásnál, mert a szűk hézag kiváló nyírást és keveredést biztosít, és tisztára törli a csatornákat, ahogy a csavarok forognak.
- Részben háló.A csavarok átfedik egymást, de kevésbé mélyen. A továbbítás pozitív marad, miközben csökken a nyírás, ami olyan anyagokhoz illik, amelyek nem bírják az agresszív megmunkálást.
- Nem háló.A csavarok egymás mellett helyezkednek el anélkül, hogy bekattannának. A gép a leggyengédebb kezeléssel és a legkevesebb pozitív továbbítással jobban viselkedik, ha két csavar van egy hordóban.
A gyakorlati kivonat az, hogy az "ikercsavar" önmagában nem ír le egy gépet. A teljesen rácsosodás és az ellentétes forgás különbözik a teljesen hálózástól és az együtt forgástól, és mindkettő különbözik a nem hálószerű elrendezéstől. Ha cserekészletet ad meg, a hálózás típusának meg kell egyeznie a tulajdonában lévő géppel.
Miért különböznek az ikercsavarok, mint az egycsavarok?
Egyetlen csavar egy húzószivattyú. Súrlódáson alapul: az anyagnak jobban kell tapadnia a hordó falához, mint a csavarhoz, vagy egyszerűen forog a helyén, ahelyett, hogy előrehaladna.
Ez a függőség valódi problémákat okoz. A porok, pelyhek és a csúszós vagy alacsony súrlódású takarmányok nem tapadnak jól, ezért a csavar kiugrik vagy éhezik. A kimenet attól függően változik, hogy az adott napon milyen jól tapad az anyag.
Az ikercsavarok pozitívan közvetítenek. Az egyik csavar repülése elsöpri a másik csatornáját, így az anyag mechanikusan tolódik végig, akár megfogja a falat, akár nem. A kimenet stabilabb marad, és az egyetlen csavart is legyőző előtolás panasz nélkül átmegy.
Ez az oka annak is, hogy az ikercsavarok dominálnak a kompaundálásban és a PVC-porban. A teljes összehasonlítás a mi cikkünkben találhatóegycsavaros vs ikercsavarvezető.
Miből készült egy párhuzamos ikercsavaros hordó
Az alapacél viseli a mechanikai terhelést. A tetején lévő felület viseli a kopást. Itt vannak azok a specifikációk, amelyek alapján párhuzamos ikercsavarkészleteinket összeállítjuk.
| Specifikáció | Érték |
|---|---|
| Alapanyag | 38CrMoAlA |
| Hőkezelési keménység | HB260–320 |
| Nitridálási keménység | HV950–1000 |
| Nitridálási mélység | 0,50-0,70 mm |
| Nitridáló ridegség | 1. fokozat vagy jobb |
| Felületi érdesség | Ra0.4 |
| Csavar egyenessége | 0,015 mm |
| Krómozás keménysége | HV950 vagy magasabb |
| Króm vastagság | 0,05-0,10 mm |
| Bimetall keménység | HRC60–65 |
| Bimetall mélység | 2,0-3,0 mm |
A táblázatban szereplő két szám érdemel figyelmet az idézetek összehasonlításakor.A csavar egyenessége 0,015 mm-néleldönti, hogy a csavarok igazak-e egy nyolcas furatban, és a meggörbült csavar megkoptatja a furat egyik oldalát és tönkreteszi a cseréjét is.Nitridáló ridegségEz a minőségellenőrzés, amelyet a legtöbb beszállító soha nem tesz közzé: egy kemény tok, amely terhelés hatására törékennyé válik, ahelyett, hogy ellenállna a kopásnak.
A szabványos felépítésen túl melegen megmunkált acélra, hidegen megmunkált acélra, gyorsacélra, HIP-poracélra és PTA-ötvözetekre alakítjuk. Amikor a betáplálás koptató vagy korrozív, a bimetál út helyettesíti a nitridálást, és a mibimetál vs nitrid vezetőfedezi, amikor ez kifizetődik.
Méretezés: átmérő, L/D és kimenet
A csavar átmérője beállítja az áteresztőképességet. Az L/D beállítja, hogy mennyi helye van a gépnek az olvadáshoz, keveréshez és légtelenítéshez. Íme az általánosan használt párhuzamos ikercsavaros modelljeink a PVC-n közzétett teljesítményadatokkal.
| Modell | Csavar átmérő (mm) | L/D | PVC teljesítmény (kg/h) | Csavar fordulatszáma (rpm) | Motor (kW) |
|---|---|---|---|---|---|
| NHY75 | 75 | 26–36 | 220–350 | 45 | 45 |
| NHY90 | 90 | 26–36 | 280–460 | 45 | 55 |
| NHY110 | 110 | 26–36 | 350–650 | 45 | 75 |
| NHY120 | 120 | 26–36 | 500-800 | 45 | 110 |
| NHY130 | 130 | 26–36 | 680–1000 | 45 | 132 |
Olvassa el a mintát, ne csak a sorokat. A kimenet nagyjából követi az átmérőt, és ezzel együtt nő a motor teljesítménye, mert több anyag átnyomásakor nagyobb nyomatékra van szükség. Az L/D sáv változatlan marad az egész tartományban, mivel az arány inkább tervezési döntés, semmint méret következménye.
Ezeken a modelleken kívül párhuzamos csavarokat építünk 45 mm és 150 mm között, L/D 32:1 és 38:1 között PVC csőkészleteinkre vagy az Ön vonalára szabva. A L/D arányról szóló útmutatónk leírja, hogy valójában mit vásárol az L/D, és a teljes választék megtalálható a miénkbenpárhuzamos ikercsavaros termékoldal.
Mit produkálnak a párhuzamos ikercsavarok?
Négy alkalmazási család fedi le a legtöbbet ezek a gépek, és a nyersanyagtól a késztermékig futnak.
Műanyag módosítás és kompaundálás
A legjellemzőbb alkalmazás. Az erős nyíró- és diszpergálóerő lehetővé teszi, hogy az alappolimer, például PP, PE vagy ABS egyenletesen keveredjen üvegszállal, szénszálakkal, égésgátlókkal és antioxidánsokkal. Ez megerősített, égésgátló vagy vezetőképes minőségeket állít elő, például az autóalkatrészekben használt üvegszállal erősített PP-t és az elektronikában használt égésgátló ABS-t.
Színes és funkcionális mesterkeverék
A nagy koncentrációjú pigmenteket, színezékeket vagy funkcionális adalékokat hordozógyantába keverik, majd extrudálják és pelletizálják. Ez színes mesterkeveréket állít elő festéshez, vagy funkcionális mesterkeveréket, például antisztatikus és antibakteriális minőséget. Az ikercsavarok megoldják az egyenetlen keverési problémát, amely korlátozza az egyes csavarok használatát ebben a munkában.
Extrudáló fröccsöntés
Cső, profil, lemez és fólia. Az ikercsavarok különösen jól illeszkednek a nagy viszkozitású, nehezen lágyulható polimerekhez, mint például a PVC és a PC. A PVC vízelvezető cső, az ajtó- és ablakprofil, valamint a PC-lemez az ikercsavar által biztosított egyenletes lágyulástól függ, ami csökkenti a termékhibákat. A miénkPVC cső párhuzamos csavaros hordókvíz- és vízelvezető csövet, elektromos vezetéket és védőcsövet szolgál ki.
Újrahasznosított műanyag feldolgozás
A PP és PE hulladék nyíráson és melegítésen megy keresztül, ami eltávolítja a szennyeződéseket, enyhíti a feszültséget, és újra lágyítja az anyagot a pelletizáláshoz. Az újrahasznosított takarmány inkonzisztens és gyakran szennyezett, ami pontosan az a fajta pozitív szállítóanyag, amely jól kezelhető.
Hogyan állapítható meg, ha egy párhuzamos ikercsavarkészletet cserélni kell
Az ikercsavar kopása minden alkalommal ugyanazokon a helyeken jelenik meg, és a gép jelzi, mielőtt az alkatrészek nyilvánvalóan rosszul néznek ki.
- A kimenet leesikazonos csavarsebesség mellett. A kopott hézag lehetővé teszi, hogy az olvadék hátracsússzon, ahelyett, hogy előrehaladna.
- A keverés minősége csökken.A színes csíkok vagy a töltőanyag egyenetlen eloszlása azt jelenti, hogy a csavarok már nem törlik egymást megfelelően.
- A motor terhelése emelkedikállandó kimeneten, ami húzásra, eltolódásra vagy csökkent anyagépítési ellenállásra utal.
- Felületi minőség sodródika készterméken gyakran az első, amit a minőségügyi osztály észrevesz.
Inkább műszerekkel erősítse meg, mint benyomásokkal. Mérje meg a repülési külső átmérőt és a furat azonosítóját az építési rajz alapján, és ellenőrizze a hálóközi hézagot, amely egyedülálló az ikercsavaroknál, és könnyen figyelmen kívül hagyható.
Miért érdemes Nanhaiyával dolgozni?
A Nanhaiya több mint húsz éve gyárt csavarokat és hordókat, és több mint 500 ügyfelet szolgál ki világszerte. A miénkpárhuzamos ikercsavarok választékalefedi a kompaundálást, a granulálást, a PS habosítást, az alumínium-műanyag paneleket, a gumit és a műanyagot, valamint a PVC csővezetékeket, együtt és ellentétesen forgó konfigurációkban.
Minden készlet 38CrMoAlA-ból van megmunkálva, és a fenti táblázatban szereplő specifikációk szerint készül, szigorú tűrésszabályozással és dinamikus egyensúlyteszttel a szállítás előtt. Készleteinket úgy alakítottuk ki, hogy megfeleljenek a nagy extrudermárkáknak, köztük a KraussMaffei-nek, a Cincinnati-nak és a Jwell-nek, és a csavarprofilt, a tömörítési arányt, a szellőző kialakítást és a fűtési zónákat az Ön vonalához szabjuk.
Az árajánlat készítése előtt mérnökeink átdolgozzák Önnel a paramétereket: átmérő, méretarány, csavarhorony mélysége és anyagválasztás. Az árajánlat a termék, a szállítás és a várható karbantartási költségekre vonatkozik, és 12 órán belül megérkezik Önhöz. A kiszállítást követően technikusaink támogatják a telepítést és az üzembe helyezést, az értékesítés utáni kérdésekre pedig 24 órán belül választ kapnak.
Párhuzamos ikercsavarkészletre van szüksége a gépéhez? Küldje el modelljét, rajzát vagy kopott mintáját, valamint a futtatott anyagot. 12 órán belül árajánlatot adunk.
Kérjen ikercsavar árajánlatotGyakran Ismételt Kérdések
Mi az a párhuzamos ikercsavaros henger?
Ez egy ikercsigás extruder lágyító egysége: egy nyolcas keresztmetszetet képező két átfedő furattal rendelkező hordó, amelyben két állandó átmérőjű csavar van. A csavarok mechanikusan továbbítják az anyagot azáltal, hogy befogják a repüléseik közé, nem pedig a hordó falának súrlódására hagyatkoznak.
Hogyan működik egy párhuzamos ikercsavaros henger?
Az anyag ráesik mindkét csavarra az adagolótorokban. Ahogy a csavarok forognak, az egyik járata megtörli a másik csatornáját, befogja az anyagot és előre tolja. A hordófűtők és az átfedési zónában lévő nyírás megolvasztja, minden forgás felhasítja és újrakombinálja az olvadékot, hogy összekeveredjen, az utolsó szakasz pedig nyomást gyakorol a szerszám táplálására.
Mi a különbség az együtt forgó és az ellentétes forgás között?
Az együtt forgó csavarok ugyanúgy forognak, és nagy sebességgel nagy nyíróerőt biztosítanak, ami megfelel a kompaundálásnak, a mesterkeveréknek és a töltött keverékeknek. Az ellentétesen forgó csavarok ellentétes irányban forognak, és úgy működnek, mint egy térfogat-kiszorításos szivattyú, alacsony nyíróerő mellett erős nyomást hozva létre. Erre a gyengédebb hatásra van szükség a merev PVC csőre és profilra.
Mik azok a teljesen hálós, részben hálós és nem hálós ikercsavarok?
Leírják, milyen mélyen kapcsolódik a két csavar. A teljesen hálócsavarok kis résszel érik el egymás gyökerét, így a legjobb nyírást és keverést biztosítják, és ez a leggyakoribb típus a műanyag-extrudálásban. A részben hálócsavarok kevésbé fedik át egymást, és csökkentik a nyírást. A nem összetapadt csavarok egymás mellett helyezkednek el, anélkül, hogy összekapcsolódnának, így a leggyengédebb kezelést nyújtják.
Mi a különbség a párhuzamos és a kúpos ikercsavarok között?
A párhuzamos ikercsavar ugyanazt az átmérőt tartja az előtolástól a kisülésig, és a furat mérete állandó marad. Kúpos ikercsavar kúpos, nagyobb adagolóvéggel, amely a szerszám felé szűkül. A párhuzamos forma a hossz mentén állandó keresztmetszetet ad, ami egyszerűvé teszi a hosszú, szellőző- és keverőszakaszokkal rendelkező gépek felépítését.
Miért használjunk ikercsavart egyetlen csavar helyett?
Pozitív közvetítés. Egyetlen csavar támaszkodik a súrlódásra, így az anyagnak meg kell fognia a hordó falát, hogy előrehaladjon, és a porok, pelyhek és csúszós takarmány hullámzást okoznak. Az ikercsavarok a markolattól függetlenül mechanikusan tolják végig az anyagot, ami egyenletesebb teljesítményt biztosít, és lehetővé teszi, hogy kezeljék az egyetlen csavart legyőző előtolást.
Mire használhatók a párhuzamos ikercsavarok?
Négy fő család: műanyag módosítás és kompaundálás üvegszállal, szénszállal vagy égésgátlókkal; színes és funkcionális mesterkeverék gyártás; csövek, profilok, lemezek és fóliák extrudálása, beleértve a PVC-t és a PC-t; és újrahasznosított műanyag feldolgozás, ahol a PP és PE hulladékot megtisztítják, újra lágyítják és pelletizálják.
Az ikercsavarokat párban kell cserélni?
Igen. A két csavar közötti hézagot a gyártás során állítják be, és nem lehet helyreállítani egy csavar cseréjével egy kopott partnerhez. Az ikercsavarokat összeillesztett párként gyártják, szállítják és cserélik, és ezeket is így kell tárolni és kezelni.