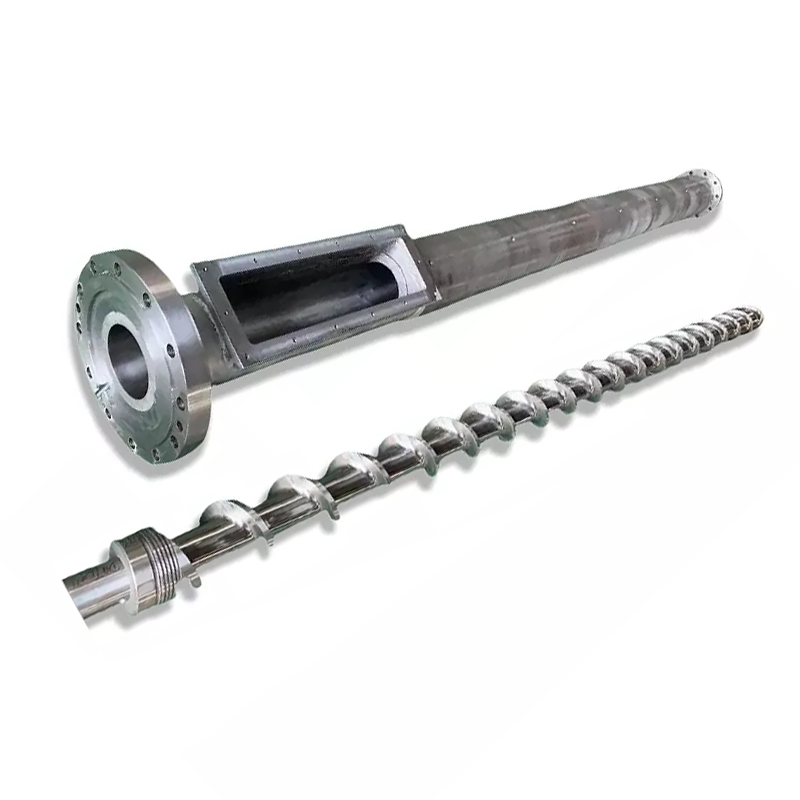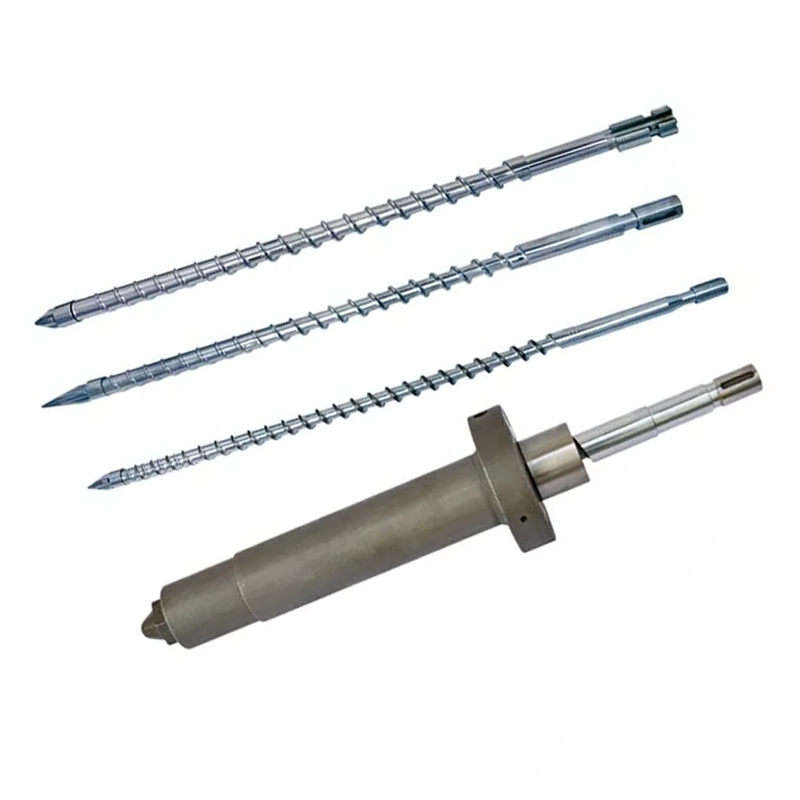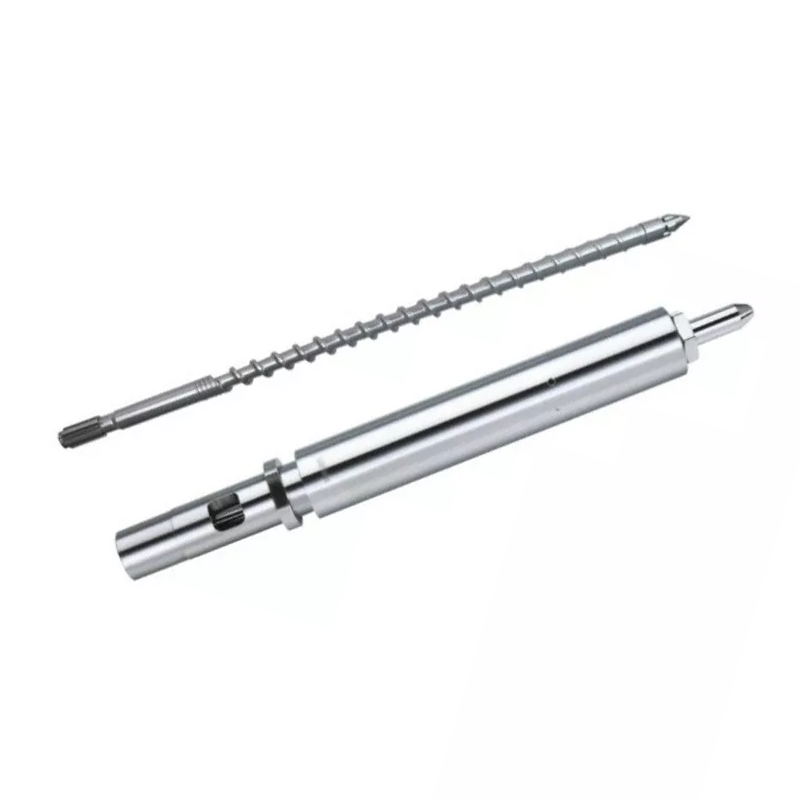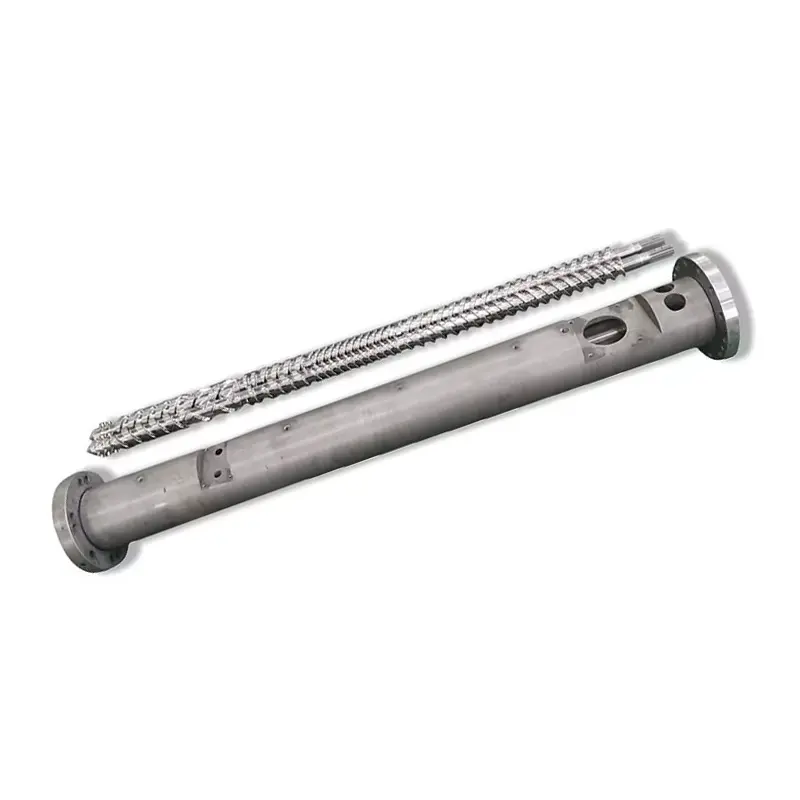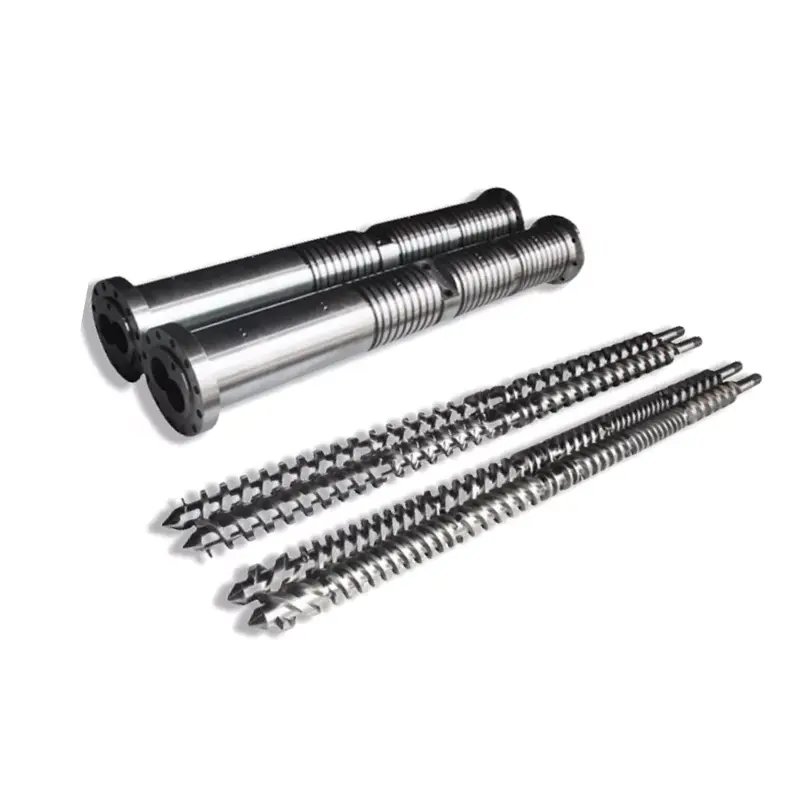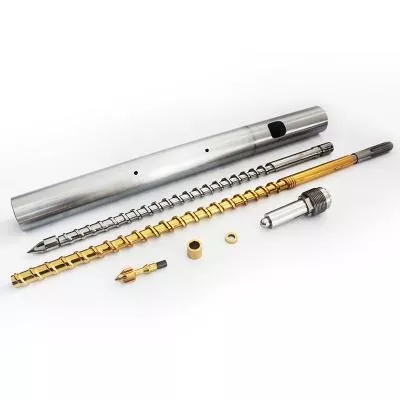
A tefröccsöntő csavaros hordómeghatározza az olvadék minőségét, a lövés konzisztenciáját és a ciklusidőt. Alább: hogyan válasszuk ki a geometriát és a felületkezelést a gyanta számára, hogyan tartsuk karban a készletet, és hogyan lehet visszavezetni a hibát a csavarra, a hengerre vagy az ellenőrző gyűrűre ahelyett, hogy a gépbeállításokon keresztül üldöznénk. Nitridált 38CrMoAlA befecskendezőcsavarjaink 0,5–0,8 mm-es nitridált réteget hordoznak 950–1050 HV-n, illeszkednek PE, PP, PS és ABS anyaghoz, és akár 30%-ig üvegszálat is kezelnek. Ezt követően vagy korrozív gyantán a furatot kemény ötvözet permetezése szükséges 62 HRC-ig. Ha a kimenet leesett és a ciklusok megnyúltak, olvassa el a hibaelhárítási táblázatot, mielőtt másik alapjelet érintene.

Mi az a fröccsöntő csavaros hordó?
A csavar és a henger képezi a fröccsöntő gép lágyító egységét. Együtt szilárd pelleteket vesznek ki a garatból, megolvasztják, egységes olvadékmá keverik, pontos lövést mérnek, és azt a formába fecskendezik. Minden alkatrész, amelyet a gépe gyárt, áthalad ezen a páron.
A fröccsöntőgépek kicserélik a fúvókákat, hangolják a formákat, és hetekig állítják a hőmérsékletet, mielőtt ránéznének a lágyító egységre. Ez a sorrend visszafelé szól. Amikor a csavar vagy a henger elhasználódik, a vezérlő egyetlen alapértéke sem állítja vissza a folyamatot.
A csavar szerepe a lágyításban
Az olvasztás nagy részét a csavar végzi, és nem a fűtőszalagokkal. A hordó hője hozzájárul, de a domináns olvadási mechanizmus aznyírási hő: a csavar a polimert a forró hordófalhoz húzza, és a súrlódás hőt termel magában az anyagban. Ez az oka annak, hogy a csavar geometriája megváltoztatja az olvadékhőmérsékletet még akkor is, ha az alapjelek nem mozognak.
A csavar a lövést is méri. Forog, hogy lágyuljon, visszahúzódik, amikor az olvadék összegyűlik a hegy előtt, majd megáll. A visszahúzás távolsága a lövés mérete. Bármilyen olvadék, amely visszafelé szivárog a repülések felett vagy az ellenőrző gyűrűn túl, megrontja a mérést.
Végül a csavar befecskendezi. Abbahagyja a forgást, és előrehajt, mint egy dugattyú, és az olvadékot a fúvókán keresztül kényszeríti. Ez a kettős szerep, forgó és oda-vissza mozgó, elválasztja a befecskendezőcsavart az extrudáló csavartól.
A hordó szerepe a hőátadásban és visszatartásban
A hordó egy precíziós nyomástartó edény fűtött furattal. Tartalmazza a befecskendezési nyomást, átadja a hőt a szalagokról a polimerbe, és biztosítja a kemény falat, amelyhez a csavar nyírja az anyagot.
Furatának kereknek, egyenesnek és méretre szűknek kell maradnia. Amikor a furat túlméretezett, megnő a hézag a csavarmenet és a hordó fala között. Az olvadék ezután hátrafelé szivárog a járatokon, ahelyett, hogy előrehaladna, és a lágyítási sebesség csökken.
A hordófűtés zónás, általában betáplálás, kompresszió és adagolás, mindegyiknek saját vezérlője és hőeleme van. Az egyik zónában lévő elsodródott hőelem hónapokig képes főzni az anyagot, miközben a kijelzőn a normál jelzés látható.
Hogyan működik együtt a csavar és a hordó rendszerként
A két rész párosított párként működik, és a párat leíró szám a következőradiális hézag: a hordó furatátmérője és a csavar repülési átmérője közötti különbség fele.
A hasmagasság kialakítása kicsi. Az iparági ökölszabály egy új készlet esetében nagyjából 0,001 hüvelyk hézag oldalanként minden egyes hüvelyk csavarátmérőhöz. Egy 60 mm-es (körülbelül 2,36 hüvelykes) csavaron oldalanként közel 0,06 mm-re esik. Az összeépítési rajz a tekintély, és mindig annak a számnak kell lennie, amellyel ellenőrzi.
Ez a kis rés valóban működik. A polimert a hordó falának nyírására kényszeríti, ahelyett, hogy elcsúszna. A dupla hézag és a nyírás gyengül, az olvadás lelassul, a teljesítmény csökken, és a gép megpróbálja kompenzálni olyan hővel, amelyre nincs szüksége.
Egyetlen alkatrész cseréje ritkán javítja a kopott párokat. Egy új csavar egy elhasználódott hordóban csak az elveszett hézag felét állítja vissza, és az eltérés a kelleténél gyorsabban koptatja az új alkatrészt.
Egy fröccsöntő csavar anatómiája
Egy szabványos befecskendezőcsavar három zónára, valamint egy hegyszerelvényre osztható. Minden zónának van feladata, és mindegyik felismerhető módon meghibásodik.
| Zóna | Csatorna mélysége | Munka | Hogy néz ki a kudarc |
|---|---|---|---|
| Takarmány | Mély | Szedje be a pelletet, továbbítsa előre | Áthidaló, éhezés, rendszertelen takarmányozás, következetlen gyógyulás |
| Tömörítés (átmenet) | Sekély | Tömörítse és olvassa fel a polimert a hordó falához | Nem olvad, rossz keveredés, ez a zóna kopik először |
| Mérés | Sekély | Homogenizálja és egyenletes olvadékot pumpáljon | Lövésváltozás, hőmérsékleti kiugrások |
| Tipp és ellenőrző gyűrű | — | Az injektálás során tömítse le a visszafolyás ellen | Lövésméret eltolódása, rövid lövések, párnavesztés |
Takarmányzóna
A mély csatornák megragadják a pelleteket a garat torkából, és szilárd anyagként továbbítják őket. Ez a zóna nem nagyon olvad. Azt közvetíti.
A takarmányozási problémák olvadási problémáknak álcázzák magukat. Ha a pellet áthidalja a torkot, vagy az adagolórész túl meleg, és a pellet korán megpuhul és megtapad, a csavar kiéhezik. A felépülési idő ingadozik, és a lövés mérete következik. Mielőtt a geometriát hibáztatná, ellenőrizze az előtoló-torok hűtését.
Tömörítési (átmeneti) zóna
Ezen a szakaszon a csatorna sekélyebbé válik. Ez a sekély nyomás a polimert a forró hordófalhoz szorítja, és nyírási hőt hoz létre, amely az olvadást végzi.
A kompressziós zóna az, ahol a kopás koncentrálódik. Itt tetőzik a nyomás, és itt csiszolják a legerősebben a koptató töltőanyagok. Amikor egy kopott csavart mér, itt találja meg először a számokat.
Mérési zóna
A sekély, állandó mélységű csatornák homogenizálják az olvadékot és egyenletes nyomáson továbbpumpálják. Ez a zóna határozza meg a lövések közötti konzisztenciát.
Az adagolási zóna kopása a lövés ingadozásaként és az olvadékhőmérséklet emelkedéseként jelenik meg ugyanazokon az alapértékeken. A csavar erősebben dolgozik, hogy ugyanazt az anyagot mozgassa.
Csavarvég, ellenőrző gyűrű és visszacsapó szelep
A visszacsapó szelepnek nevezett ellenőrzőgyűrű-szerelvény több figyelmet érdemel, mint amennyit kap. A csavar hegyén ül, és egy feladatot lát el: a befecskendezés során tömít, így az olvadék nem a csavar fölött, hanem a formába kerül.
Amikor megszűnik a tömítés, a felvétel méretének változásai, rövid felvételek és egy eltűnő párna látható. A fröccsöntők heteket töltenek a befecskendezési nyomás, a tartási idő és a hőmérséklet beállításával. Egyik sem működik, mert az olvadék hátrafelé távozik egy kopott gyűrű mellett.
Három jel mutat kifejezetten az ellenőrző gyűrűre. A párna lövésenként változik, nem pedig állandó. A lövés súlya sodródik, miközben a gép normál felépülésről számol be. És egy megismételhető folyamat hirtelen szabálytalanná válik a gyanta vagy a kötés megváltozása nélkül.
Kulcs csavargeometriai paraméterek
Négy szám írja le a befecskendező csavart. Ha megérti őket, a beszállítói árajánlat nem lesz fekete doboz.
L/D arány: Definíció, képlet és ajánlott értékek gyanta szerint
L/D aránya csavar munkahossza osztva a külső átmérőjével. A szélesénél 22-szer hosszabb csavar L/D 22:1. A képlet egyszerűen L osztva D-vel, és az arány skálázódik a méret szerint: egy 22:1 arányú 50 mm-es csavar munkahossza 1100 mm.
Az L/D szabályozza, hogy mennyi helye van a csavarnak az olvadáshoz, keveréshez és homogenizáláshoz. A hosszabb nagyobb olvasztási kapacitást és jobb keverést biztosít. A rövidebb tartózkodási idő rövidebb, ami védi a hőérzékeny gyantákat.
A befecskendező csavarok rövidebbek, mint az extrudáló csavarok. A csavar egy lövést készít elő, nem pedig folyamatosan pumpál, és az anyag a lövések között a hordóban helyezkedik el. InL/D arányú fröccsöntésGyakorlatilag a legtöbb gép 18:1 és 25:1 közé esik, míg az általános célú gépeken a 20:1 és 22:1 között van.
A hőérzékeny gyanták, mint például a PVC, a rövidebb végeket részesítik előnyben, így az anyag kevesebb időt tölt melegen. Az alapos olvasztást igénylő műszaki műanyagok a hosszabbik végét részesítik előnyben. Az L/D arány útmutatónk részletesen lefedi a kompromisszumokat.
Tömörítési arány: hogyan befolyásolja a nyírási hőt és az olvadék minőségét
Tömörítési arányösszehasonlítja a csatornamélységet az adagolózónában a csatornamélységgel az adagolózónában. Az adagolócsatornájánál háromszor mélyebb betápláló csatornával rendelkező csavar sűrítési aránya 3:1.
A tömörítési arány határozza meg, hogy a csavar milyen erősen dolgozza meg az anyagot. A nagyobb tömörítés nagyobb nyírást, több mechanikai hőt és agresszívabb olvadást jelent. Az alacsonyabb kompresszió finoman bánik a polimerrel.
Párosítsa a gyantához, ne a nagyobb szám preferenciájához. Az alacsony viszkozitású poliolefinek pozitív nyírást igényelnek, hogy tisztán megolvadjanak. A hőérzékeny gyanták, mint például a PVC, a PC és a POM nyírás hatására lebomlanak, amitől a PE vállrándulást okoz. A tömörítési arány útmutatónk a tartományokon keresztül működik.
Repülési mélység, csatornaszélesség és hatásuk a kimenetre
A tömörítési arány egy arány, és két azonos arányú csavar eltérően viselkedhet. Az abszolút mélységek számítanak.
A mély adagolócsatorna több anyagot mozgat meg fordulatonként, növelve a lágyítási sebességet, de kevésbé alaposan keveri össze, és kevésbé egyenletes olvadékot ad. A sekély adagolócsatorna jobban keveredik, és egyenletesebb hőmérsékletet biztosít, alacsonyabb fordulatonkénti teljesítmény mellett.
A repülési szélesség és a spirálszög befolyásolja a szállítási hatékonyságot és a nyírást, amelyet az anyag a repülési leszálláskor lát. Ezek olyan tervezési részletek, amelyeket úgy határoz meg, hogy leírja a folyamatot egy csavartervezőnek, nem pedig számok, amelyeket a táblázatból kell kiválasztani.
A csavar átmérője és a lövésméret kapcsolata
A csavar átmérője beállítja a gép lövési kapacitását. Egy nagyobb csavar milliméterenként több térfogatot tol el előre, így nagyobb löketet ad.
A gyakorlati szabály a kényelmi pánt, nem pedig a szigorú határ. Futtasson le egy lövést, amely a hordó kapacitásának egy kis részét használja, és az anyag túl sokáig ül a hordóban, átjárja a hőt és leromlik. Csaknem teljes kapacitással fut, és elveszíti az egyenletes csomagoláshoz szükséges párnát.
A legtöbb fröccsöntő valahol a cső használható hatótávolságának közepén céloz egy lövést. Ha az alkatrésze azon a sávon kívül esik, a helyes rögzítés egy másik csavarátmérő, nem pedig egy keményebb gépbeállítás.
Itt található a közzétett mérettáblázatunk, amely megmutatja, hogy a lövéskapacitás hogyan követi a csavarok és a henger méretét az általunk épített tartományban. Használja a gép helyének meghatározására, vagy a szállító által megadott átmérő pontos ellenőrzésére.
| Lövés (g) | Csavar Ø × hossz (mm) | Hordó Ø × hossz (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
Két dolgot érdemes kiolvasni belőle. A lövés kapacitása az átmérővel nő, ahogy a fizika megköveteli. A hordó külső átmérője pedig növekszik vele, ezért a nagyobb csavar soha nem ingyenes frissítés: ez egy másik gépméretosztály.
A fröccsöntő csavarok típusai: melyikre van szüksége?
Öt csavarcsalád szinte minden injekciós alkalmazást lefed. A megfelelő a gyantától és az alkatrésztől függ.
| Csavar típusa | Mit csinál | A legjobb | Gyengeség |
|---|---|---|---|
| Általános célú (GP) | Egy repülés, három standard zóna | PE, PP, PS, ABS, a legtöbb árugyanta | Kompromisszum geometria; igényes gyantákkal küzd |
| Akadály | A második járat elválasztja a tömör ágyat az olvadékmedencétől | Jobb olvadás, nagyobb teljesítmény, nem olvadásérzékeny alkatrészek | Többe kerül; túlzás a könnyű gyantákon |
| Keverés / kompaundálás | Maddock vagy tűkeverő részeket ad hozzá | Színes mesterkeverék, töltött keverékek, csíkokra érzékeny részek | Extra nyírás; rossz a hőérzékeny gyantákhoz |
| Szellőztetett (kétlépcsős) | A dekompressziós zóna és a szellőzőnyílás eltávolítja az illékony anyagokat | Higroszkópos gyanták, ahol a szárítás nem praktikus | Összetett; szellőző nyálazhat, ha nem illeszkedik |
| PVC-specifikus | Alacsony tömörítés, polírozott felületek, holt foltok nélkül | Merev és rugalmas PVC | Célra épített; nem általános célú csavar |
Általános célú (GP) csavar: A leggyakoribb, a legjobb?
A háziorvosi csavar kompromisszum, és jó. Elfogadhatóan fut PE, PP, PS és ABS, ami a legtöbb áruformázást lefedi. A gépgyártók alapkivitelben szállítják, mert ez a legbiztonságosabb alapértelmezés, amikor nem tudják, mit fog futtatni.
A kompromisszum költséget jelent, ha a gyanta igényessé válik. Az üveggel töltött nejlonon lévő háziorvosi csavar gyorsan kopik. A merev PVC-n lévő GP csavar rontja az anyagot. A vékonyfalú részen a maximális teljesítmény érdekében megnyomott GP csavar olvadékmentességet biztosít. Ha ezek bármelyike leírja a folyamatot, egy erre a célra épített csavar önmagában selejtben megtérül.
Gátcsavar: Jobb olvadékszétválasztás és homogenitás
Egy zárócsavar egy második járatot ad át az olvadási zónán. Ez a repülés fizikailag elválasztja a megmaradt szilárd pelleteket a már kialakult olvadéktól, és a szilárd anyagokat a forró hordófalhoz nyomja, ahol tovább olvadnak.
Gát nélkül a szilárd részecskék megbújnak az olvadékmedencében, a faltól szigetelve, és a fúvókáig meg nem olvadnak. Az egyiknél az olvadás teljesebben és egyenletesebben fejeződik be.
A kifizetődő a jobb olvadék egyenletessége azonos vagy nagyobb teljesítmény mellett, ami kevesebb kiolvadásban, szigorúbb lövésszabályozásban és szélesebb folyamatablakban jelenik meg. A vékonyfalú csomagolást, optikai alkatrészeket vagy bármi, ami nem olvadásérzékeny, öntőformázóknak név szerint kell kérniük.
Keverő/keverő csavar: töltött és színes mesterkeverék anyagokhoz
A keverőcsavarok egy külön keverő részt adnak hozzá, általában a hegy közelében. A Maddock (hornyos) szakaszok keskeny réseken keresztül erőltetik az olvadást, nyírással széttörve az el nem olvadt részecskéket. A tűs keverők felosztják és újrakombinálják az áramlást, elosztva a színt és a töltőanyagot.
Használjon egyet, ha a színcsíkok minőségi problémát jelentenek, ha a főkeverék diszperziója számít, vagy ha a töltőanyag-eloszlás befolyásolja az alkatrész teljesítményét. A kompromisszum a hozzáadott nyírás, ami miatt a keverőszakaszok rossz választás a hőérzékeny gyantákhoz, amelyek már közel vannak a lebomlási határértékükhöz.
Szellőztető / gáztalanító csavar: Higroszkópos gyantákhoz
A légtelenített csavar két fokozatban fut. Az első szakasz megolvad, majd a csatorna hirtelen mélyül, az olvadéknyomást nulla közelébe csökkentve a hordóba vágott szellőzőnyílásnál. A nedvesség és az illékony anyagok ott távoznak, gyakran vákuum alatt. A második lépés ezután újranyomás alá helyezi az olvadékot az injekcióhoz.
Ez a higroszkópos gyanták esetében működik, ahol a szárítás nem praktikus vagy megbízhatatlan. Kockázatot is rejt magában: ha a két fokozat nem egyezik, a szellőzőnyíláson az olvadék nyomódik ki a gáz helyett. A légtelenített csavart és a légtelenített hordót együtt kell megtervezni, ezért készletként adjuk meg, és nem véletlenül szerelik utólag.
PVC-specifikus csavarok kialakítása: Miért hibásodnak meg a szabványos csavarok PVC-vel?
A merev PVC egyszerre kétféleképpen bünteti a szabványos csavart. Nyírás hatására lebomlik, és hidrogén-klorid szabadul fel, ami aztán korrodálja az acélt, amelyen ül. A kár azelőtt kezdődik, hogy a kezelő hibát észlelne.
A PVC csavar mindkét veszélyre választ ad. Az alacsony kompresszió enyhén tartja a nyírást. A polírozott felületek és a holtpontmentes geometria megakadályozza az anyag stagnálását és főzését. A készletnek szinte mindig korrózióállóságra van szüksége a felületkezelés során, nem csak kopásállóságra. A miénkPVC csavaros hengervezetőlefedi a kémiát, és a mikúpos ikercsavaros hordókPVC-t az extrudálási oldalon szolgálni.
Hogyan válasszuk ki a megfelelő csavaros hordót a gyantához
A gyanta kiválasztása minden más döntést befolyásol az oldalon: geometria, acél és felület. Olvassa el a táblázatot, majd olvassa el az alatta lévő megjegyzéseket, mert a megjegyzések tartalmazzák a figyelmeztetéseket.
| Gyanta | Tipikus L/D | Tipikus tömörítési arány | Csavar típusa | Különleges megjegyzések |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | háziorvos vagy gát | Megbocsátó. Pozitív nyírásra van szüksége a tiszta megolvadáshoz |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | háziorvos | Alacsony viszkozitású, könnyen olvad. Gyengéd keverés a HIPS-en |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | háziorvos vagy gát | Amorf. Nézze meg a nyírási hőt, a csíkok könnyen megjelennek |
| PC és műszaki műanyagok | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Sorompó vagy GP, alacsony nyírás | Magas olvadási hőmérséklet, keskeny ablak. Hosszabb L/D, gyengéd kompresszió |
| PVC merev | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-specifikus | A korrózióállóság nem kötelező. Rövid tartózkodási idő |
| PVC rugalmas | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-specifikus | Inkább elnéző, mint merev, mégis maró hatású |
| PET (előforma) | 20:1 – 24:1 | Alacsony, precíz mérés | Célra épített PET | Szárítsa meg vagy rombolja le. Alacsony nyíróerő, minimális tartózkodási hely, polírozott felületek |
| POM (acetál) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, alacsony nyírás | Túlmelegedés esetén élesen lebomlik. Pontos hőmérséklet szabályozás |
| Üvegtöltésű / csiszolóanyag | Alapgyantánként | Alapgyantánként | Alaptípus + kemény felület | A geometria követi az alapgyantát. Afelületaz, ami változik: menj bimetálba |
A táblázat használata:ezek tipikus közzétett tartományok és kiindulási pontok, nem specifikációk. A géped, az osztályod, az alkatrészed és a kimeneted megváltoztatja a számokat. A csavartervező megerősíti a végső geometriát a valódi folyamathoz képest. Soha ne rendeljen általános táblázatból e beszélgetés nélkül.
PP és PE: Félig kristályos, mérsékelt nyírás
A poliolefinek a legegyszerűbb eset. Elviselik a nyírást, megolvadnak egy széles ablakon, és megbocsátják a háziorvosi csavart. A közepestől a nagyobbig terjedő tömörítés jól működik, mert ezeknek az alacsony viszkozitású gyantáknak pozitív nyírásra van szükségük ahhoz, hogy tisztán megolvadjanak, ahelyett, hogy félig olvadt állapotban átcsúsznának.
Nyomja meg erősen a kimenetet a vékony falakon, és a zárócsavar megtéríti a költségeit azáltal, hogy teljesebb olvadékot biztosít azonos sebességgel.
ABS és PS: Amorf, figyelje a nyírási hőt
Az amorf gyanták egy bizonyos tartományon belül meglágyulnak, nem pedig éles ponton megolvadnak. A PS alacsony tömörítéssel működik, mert olyan könnyen olvad. Az ABS több gondozást igényel: lebomlásakor csíkok és szóródások jelennek meg, és általában a nyírási hő az oka.
Ha az ABS-alkatrészek csíkosak, és az alapértékek megfelelőnek tűnnek, gyanakodjon a nyírásra, mielőtt a szárítóra gyanakodna. A hőérzékeny amorf gyanta agresszív tömörítési aránya saját hibáit okoz.
PC és műszaki műanyagok: Magas hőmérséklet, hosszabb L/D
A PC, a nejlon, a PBT és rokonaik magasan olvadnak, és e fölött szorosan lebomlanak. Alapos olvasztásra van szükségük, ami hosszabb L/D mellett érvel, de büntetik a tartózkodási időt is, ami az olvadék nagy hordóban való tartása ellen szól.
A felbontás hosszabb L/D, finom tömörítéssel és megfelelő méretű felvétellel. Helytelenül állítsa be a lövésméretet a PC-n, és az anyag addig kering a hőn, amíg megsárgul, bármilyen jó a csavar is.
PVC merev és rugalmas: a korrózióállóság kritikus
A PVC-vel kapcsolatban minden fentebb a kiválasztásra vonatkozik. A merev PVC mind az L/D, mind a kompresszió alsó végén helyezkedik el, mert az idő és a nyírás egyaránt ellenségek. A felületkezelésnek ellenállnia kell a korróziónak, nem csak a kopásnak, és ez megváltoztatja az ötvözetválasztást a bimetál hordóban.
PET és POM: Alacsony nyírás, precíz hőmérséklet-szabályozás
A PET higroszkópos. Az olvadékban lévő víz hidrolizálja a polimer láncokat, csökkenti a belső viszkozitást, és törékennyé és homályossá teszi az előformákat, miközben a gép jól működik. Megfelelően szárítsa meg a gyantát, fújjon alacsony nyíróerővel, tartsa rövid ideig a tartózkodási időt, és adja meg a polírozott felületeket, hogy ne képződjenek lerakódások.
A POM elviseli a szokásos tömörítést, de túlhevítéskor élesen lebomlik, és bomlástermékei veszélyesek. A hőmérséklet-szabályozás és a tartózkodási idő fegyelme többet számít, mint az okos geometria.
Üveggel töltött és csiszolóanyagok: A 30%-os vonal
Itt van a legvilágosabb szabály az oldalon, és ez egy szám, nem egy érzés.Üvegszál akár 30%-ig: nitridált 38CrMoAlA készlet kezeli.Nitridált befecskendezőcsavarjainkat pontosan erre építjük és minősítjük, hűtve és temperálva, majd gáznitridve 0,5–0,8 mm-es házba 950–1050 HV-on.
30% üveg felett, vagy ásványi töltőanyaggal és égésgátlóval a tetején a felületnek változnia kell.A nitridált tok egy diffúziós réteg, és a koptató töltőanyag sokkal hamarabb átvág rajta, mint az alatta lévő acél megérdemelné.
Ez az, amikor abimetál csavaros hordómegszűnik frissítésnek lenni, és a megfelelő specifikációvá válik: a keményötvözet a teljes kört bepermetezte a furat kopási zónája körül, így a belső keménység 62 HRC-re emelkedett. A geometria továbbra is követi az alapgyantát. Csak a felszín változik. A miénkbimetál vs nitrid vezetőköltséglogikán keresztül működik.
Hordótípusok, anyagok és felületkezelések
A hordó nem romlik meg drámaian. Csendesen kinyílik, és magával viszi a kimenetet. Az anyag és a felület határozza meg, hogy mennyi ideig tart.
Szabványos nitridált acél hordó: Alkalmazások és határok
A nitridálás nitrogént diffundál az acél felületébe, kemény tokot képezve. A 38CrMoAlA befecskendező csavarjainkat 500–560 °C-on gáznitridáljuk, így 0,5–0,8 mm vastag nitridált réteget hozunk létre 950–1050 HV-on. Ez 30-40%-kal növeli a kopásállóságot a kezeletlen acélhoz képest.
Az alapacélt először kihűtik és megeresztik, ami önmagában 50%-kal növeli a nyírási kopásállóságot. Ez a két lépés együtt körülbelül 10 000–20 000 óra élettartamot biztosít olyan nem korrozív gyantákon, mint a PE és PP.
A határa a tok mélysége. Amint a kopás átvágja a nitridált réteget, az alatta lévő lágyabb mag gyorsan elkopik. Üvegszállal erősített keverékekhez készült nitridált fröccscsavarjainkat legfeljebb 30%-ra értékeljük (például PA plusz üvegszál). E felett, vagy a korrozív gyantákon a nitridált ház felülmúlja, és a felületnek meg kell változnia.
Bimetall hordó: felépítés, költség és mikor megtérül
A bimetál hordó ötvözött acél testet tart, és egy különálló kopóötvözetet olvaszt be a furatba. A hordóinkon keményötvözetet szórunk a furat kopási zónájának teljes körére, így a belső keménység 62 HRC-re emelkedik.
Ez egy másfajta védelem a nitridálástól. A nitridált tok egy diffúziós réteg, amelyet milliméter törtrészekben mérnek. A szórt vagy olvasztott ötvözet furat különböző fémréteg, és a csiszolóanyagnak át kell jutnia az összesen.
Az ötvözetet a fenyegetésnek megfelelően választják ki. A keményfém- és volfrám-karbid felületek ellenállnak az üveg és ásványi töltőanyagok okozta kopásnak. A nikkeltartalmú ötvözetek ellenállnak a PVC és az égésgátló vegyületek okozta korróziónak. Válassza ki a rossz ötvözetet, és fizetett egy bimetál hordóért, amely nem a megfelelő problémát oldja meg.
Kifizetődő, ha a takarmány koptató vagy korrozív. Az aritmetika egyszerű: ha egy bimetál készlet többször is kitart az anyagon, mint egy nitridezett, akkor a magasabb vételár lebontja az alacsonyabb éves költséget, mielőtt beleszámolna az elkerülhető selejt és leállások mennyiségére.
Szegmentált vs monolit hordó: Rugalmasság vs precízió
Egy monolit (egy darabból álló) hordó egyetlen testből készül. Ez tartja meg a legjobban az egyenességet és a koncentrikusságot, és ez a norma a fröccsöntésnél, ahol a precízió a lövés konzisztenciáját eredményezi.
A szegmentált hordók összecsavaroznak a részekből, ami lehetővé teszi a kopott rész cseréjét az egész hordó leselejtezése nélkül, és lehetővé teszi a szellőzőnyílások rugalmas elhelyezését. A kereskedelem az igazítás: minden kötés egy lehetőség a hibás beállításra, és a fröccsöntő gépek kevésbé engedelmeskednek ennek, mint a kompaundáló extrudereknek.
Az alapacél és a rajta lévő felületi lehetőségek
38CrMoAlAaz acél alap, amelyből a fröccsöntőcsavarokat megmunkáljuk, és nem ok nélkül ez az iparág alapértelmezett. Króm-molibdén-alumínium kémiáját nitridálásra tervezték: az alumínium kemény, stabil nitrideket képez a tokban, miközben a mag szívós marad.
Az alapacél viseli a mechanikai terhelést. A tetején lévő felület viseli a kopást, és itt van az igazi választás. Mint acsavaros hordó gyártójaa teljes felületet biztosítjuk, és mindegyik más-más fenyegetésre válaszol:
- Nitridálás– 0,5–0,8 mm-es réteg 950–1050 HV-nál. Tiszta gyanta, üvegszál 30%-ig.
- Bimetall burkolat– keményötvözet a furat kopási zónája körül, a furat 62 HRC-ig. Csiszoló és maró hatású.
- Volfrámkarbid permetezés— a legkeményebb kopásos esetekre.
- Krómozás– sima, leoldható felület. Segíti a színváltozásokat és a letapadást, nem az erős kopásnál.
- Rozsdamentes acél— amikor a korrózióállóság vagy az anyagtisztaság a követelmény, nem pedig a kopás.
Csavarhordó anyagútmutatónk teljes mértékben összehasonlítja az alapacélokat.
Felületkezelések összehasonlítása
| Anyag/kezelés | Keménység | Kopásállóság | Korrózióállóság | A legjobb |
|---|---|---|---|---|
| 38CrMoAlA, nitridált | 950–1050 HV, 0,5–0,8 mm réteg | Jó | Mérsékelt | PE, PP, PS, ABS; üvegszál akár 30%. A gazdaságos alapértelmezés |
| Bimetall burkolat | Furat 62 HRC-ig | Kiváló | Jó | Üvegtöltés 30% felett, ásványi töltet, utánköszörülés, koptató hatású |
| Volfrámkarbid permetezés | Nagyon magas | Kiváló | Jó | A legkeményebb kopásos esetek |
| Nikkel alapú ötvözet burkolat | Kiszerelésenként kiválasztva | Jó | Kiváló | PVC, fluorpolimerek, égésgátlók |
| Kemény krómozás | Kemény, nagyon vékony | Mérsékelt | Jó | Sima kioldás, könnyebb színváltás, tapadásgátló |
| Rozsdamentes acél | évfolyamonként | Mérsékelt | Kiváló | Korrózió vagy tisztaság által vezérelt alkalmazások |
Adja meg a felületet a legszennyezettebb betápláláshoz, amelyet a zsinór ténylegesen futni fog, ne a legtisztábbat. Az új halmaz korai elhalásának leggyakoribb módja a tiszta eset megadása.
Karbantartás: A készlet minden órájában elérhető
A karbantartás nem fordítja vissza a kopást. Megakadályozza, hogy elkerülhető kopást adjon az elkerülhetetlenhez, és adatokat ad a csere megtervezéséhez, ahelyett, hogy reagálna rá.
Rutinellenőrzési ellenőrzőlista
| Frekvencia | Mit kell ellenőrizni | Miért |
|---|---|---|
| Minden műszakban | Olvadékhőmérséklet a normálhoz viszonyítva, helyreállítási idő, párna konzisztenciája, motorterhelés | Ezek elsodródnak a hibák megjelenése előtt |
| Minden anyag vagy szín megváltozik | Teljesen öblítse ki; ellenőrizze az öblítést fekete foltok vagy leromlott anyag szempontjából | A foltok holt foltokat vagy leromlást jelentenek valahol |
| Havi | Ellenőrizze a hőelemeket és a fűtőszalagokat; ellenőrizze a torok hűtését | Az elsodródott érzékelő hónapokig főzi az anyagot észrevétlenül |
| Amikor a csavar ki van húzva | Mérje meg a repülés OD-t és a hordófurat azonosítóját a megjelölt helyeken; ellenőrizze az ellenőrző gyűrűt | A csavar már kiment. Tíz perc mérés ingyenes adat |
| Legalább évente (koptató vagy maró hatású) | Tervezett húzás: teljes kopásmérés, beállítás ellenőrzés, leolvasások naplózása | A töltött, PVC és újracsiszolt anyagok sokkal gyorsabban megkötnek, mint a tiszta gyanta |
Megfelelő öblítési eljárás a gyanták vagy színek cseréjekor
Tisztítás minden megálló és minden átállás előtt, kivétel nélkül a mozgalmas napokon. A hordó belsejében lehűlni hagyott anyag lebomlik, rásül a felületekre, és később fekete foltok formájában visszakerül a vásárló részébe.
Használjon kereskedelmi forgalomban kapható tisztítószert a színváltoztatáshoz, a leállításokhoz és a hőérzékeny polimerre való váltás előtt. A Virgin PE vagy PP kezeli a rutin átmeneteket a kompatibilis anyagok között. A magas hőmérsékletű gyanták, mint például a PC és a PMMA, erősebben tapadnak, és agresszívebb tisztítást igényelnek.
Öblítse le a leállítás előtt, nem csak az indítás előtt. Amit a hűtőhordóban hagysz, az lesz a probléma, amellyel a következő indításkor meg kell küzdeni.
Hogyan mérjük meg a csavar és a henger közötti hézagot
Ez az a mérés, amely a véleményt tényekké alakítja, és a legtöbb üzlet kihagyja.
- Húzza meg és tisztítsa meg a csavart.Melegen, sárgaréz vagy rézszerszámokkal. Soha ne használjon acélkaparókat, amelyek levágják a kezelt felületet, amelytől a csavar függ.
- Jelölje meg a mérési pozíciókata munkahossz mentén: előtolás, átmenet és adagolás minimum.
- A repülés OD mérésekülső mikrométerrel minden pozícióban, a kerület több pontján leolvasva az egyenetlen kopást.
- Mérje meg a hordófurat azonosítójátfuratmérővel az illeszkedő pozíciókban és mélységekben.
- Számítsa ki a radiális hézagot:vonjuk ki a repülési OD-t a furat azonosítójából, és osszuk el kettővel.
- Hasonlítsa össze az építési rajzzalés naplózzon minden leolvasást a dátummal és az üzemórákkal.
Értelmezze az eredményt az eredeti kihagyás alapján, ne egy univerzális szám alapján. Hasznos bolti szabály: ha a hézag nagyjából kétszeresére nőtt az építési értéknek, vagy ha a teljesítmény észrevehetően lecsökkent azonos csavarsebesség mellett, kezdje el a csere tervezését. A lépésenkénti mérési útmutatónk teljes részletességgel lefedi a módszert.
Tisztítási ütemterv és tisztító vegyülettípusok
Illessze a vegyületet a feladathoz. Mechanikus (koptatóanyag-mentes) öblítő súroló, magas viszkozitású. A kémiai tisztítások megtámadják a lebomlott anyagokat és a szenet. A habzó öblítések kiterjednek, és elérik azokat a holt pontokat, amelyeket a lamináris áramlás kihagy.
A mélytisztítási időközök a gyantától függenek. A magas hőmérsékletű polimerek gyorsabban építik fel a szenet, és gyakoribb mélyöblítést igényelnek. Bármit is fut, tartsa be az időközt a menetrend szerint, ahelyett, hogy arra várjon, hogy a fekete pöttyök beütemezzék.
Mikor kell javítani vs mikor kell cserélni
Hasonlítsa össze a szolgáltatás évenkénti költségét, ne a két árcédulát. A fele annyiba kerülő, de az évek harmadát megtérülő újjáépítés a drága megoldás álruhában.
A javítás jobbra dőlHa a kopás méretes és mérsékelt, az alapfém szilárd, ez az első átépítés, és a geometria még mindig megfelel a gyantának.
A csere jobbra dőlAmikor a korrózió mélyen ütött, ha a csavart már korábban átépítették, amikor az anyag megváltozott, és a régi geometria már nem illik, vagy ha a készlet olyan általános méret, amelynek csereára közel esik a javítási árajánlathoz.
A javítás és csere útmutatónk a teljes döntési táblázatot tartalmazza.
A tartalék csavaros hordók megfelelő tárolása és kezelése
A tartalék készlet csak akkor hasznos, ha egyenes és tiszta, amikor szüksége van rá. A csavarokat vízszintesen, hosszában támasztva tárolja, soha ne támaszkodjon a hegyére. Vonja be őket rozsda ellen, tartsa letakarva, és tartsa meg az alkatrésznél a specifikációs lapot és a mért keménységi adatokat.
A tartalék-készlet forgatási stratégiatöbbet ér minden gyorsított díjnál, és ezt szinte egyetlen szállító sem fogja megmondani. Vásárolja meg a csereeszközt, mielőtt a jelenlegi készlet meghibásodik. Futtassa az új készletet, küldje el a régit újjáépítésre, amíg a gyártás folytatódik, és tartsa az újjáépített készletet a polcon tartalékként.
Mostantól egy rotációval rendelkezik nulla nem tervezett állásidővel, és minden jövőbeli csere az Ön ütemezése szerint történik, nem pedig szombat hajnali 2 órakor. A stratégia egy készlet forgótőkébe kerül, és visszafizeti, amikor először nem történik meghibásodás.
A folyamat vagy a gép? Döntési kapu
Itt van az a rész, amelyet egyetlen versenyző sem ír, és több időt takarít meg, mint az útmutató többi része együttvéve.
Formázási hiba megjelenésekor a legtöbb csapat a gépbeállításokhoz nyúl. Hőmérséklet, ellennyomás, befecskendezési sebesség, tartási idő. Néha ez helyes. Ám amikor a lágyítóegységet viselik, semmilyen beállítás nem állítja helyre a folyamatot, és hetek tűnnek el egy olyan keresésben, amely soha nem járhat sikerrel.
Futtassa ezt a kaput, mielőtt egy másik alapértéket érint.
1. Változott valami?Új gyantatétel, új színezék, új utánőrlési arány, új forma, valaki által beállított beállítás? Ha igen, hajszolja a változást. Ez folyamatprobléma, amíg az ellenkezőjét be nem bizonyítják.
2. A hiba hirtelen jelent meg, vagy hetekig csúszott?Hirtelen pontok változásra vagy törött alkatrészre. Fokozatos kopási pontok. A kopás nem egyik napról a másikra érkezik meg.
3. Egyenletes a párna lövéstől lövésig?Inkonzisztens párna a csekkgyűrű beszél. Minden más előtt vizsgálja meg.
4. Csökkent a teljesítmény azonos csavarsebesség mellett, vagy megnyúlt a helyreállítási idő?Mindkettő a hézag felé mutat, ami csavar vagy henger kopását jelenti. A beállítások nem tudják visszaállítani az elveszett távolságot.
5. Változatlan alapértékek mellett emelkedik az olvadék hőmérséklete?A csavar extra nyíróhőt termel, általában azért, mert erősebben dolgozik a kopott hézag ellen.
6. Minden tisztítás után visszatérnek a fekete foltok?Az anyag holt helyen fekszik. Egy régebbi készleten ez a holtpont gyakran kopott hézag, amely leromlott olvadékot rejt magában.
A 3–6. kérdésre adott három vagy több „igen” válasz azt jelenti, hogy a gép azt jelzi, hogy a lágyítóegység elhasználódott. Állítsa le a hangolást. Húzza meg a csavart és mérje meg.
A mérés egy órát vesz igénybe. Egy mechanikai hiba keresése a beállításokon keresztül hetekig tart, és soha nem konvergál, mert a válasz sosem volt a vezérlőben.
Hibaelhárítási útmutató a kiváltó okok táblázatával
Minden alábbi hiba származhat folyamatból vagy mechanikai kopásból. A táblázat megnevezi acsavar és hordókiváltó ok, mert ezt a felét mindenki más elhagyja.
| Probléma | Tünet | Csavar / hordó kiváltó oka | Korrekciós intézkedés |
|---|---|---|---|
| Fekete csíkok / égési nyomok | Sötét foltok vagy csíkok a részen; megállás után rosszabb | Elhasználódott térben vagy holt helyen megrekedt, leromlott anyag; hornyolt furat; sérült csavarfelület | Mély tisztítás. Ha a foltok visszatérnek, húzza meg és ellenőrizze. Ellenőrizze a pontozást és a kopott hézagot. Cserélje ki, ha a készlet tartalmaz anyagot |
| Inkonzisztens képméret / rövid felvételek | Lövés súlysodródás; a párna lövésenként változik | Ellenőrizze, hogy a gyűrű nem tömített(leggyakoribb); kopott repülések, amelyek hagyják, hogy az olvadék hátrafelé szivárogjon; hordó furat túlméretes | Először ellenőrizze az ellenőrző gyűrűt. Ezután mérje meg a távolságot. A beállítások nem javítják a szivárgó visszacsapó szelepet |
| Olvadékhőmérséklet emelkedése | A tényleges olvadékhőmérséklet az alapérték felett van; anyag elszíneződése | Túlzott nyírás a rossz kompressziós arány miatt; kopott hézag, ami megnehezíti a csavar működését; sodródott hőelem | Ellenőrizze a hőelemeket. Ellenőrizze a csavar sebességét és az ellennyomást. Ha a gyanta geometriája rossz, a csavar a rögzítés |
| Lassú regenerálódás / hosszú lágyulás | A felépülési idő megnyúlik; a ciklusidő növekszik | Kopott hézag csökkenti a szivattyúzás hatékonyságát; takarmányszakasz kérdése; rossz geometria a gyanta számára | Először ellenőrizze az adagolótorok hűtését és a pellet adagolását. Ezután mérje meg a távolságot a rajzhoz képest |
| Növekvő motorterhelés / ellennyomás | Állandó teljesítmény mellett emelkedő motorerősítők; nyomaték riasztások | Csavarhúzás a furatban (elcsúszás, elgörbült csavar); túlzott nyírás; romlott anyag építési ellenállás | Ellenőrizze az igazítást és a csavarok egyenességét. A meggörbült csavar megkoptatja a furat egyik oldalát, és tönkreteszi az új hordót is |
| Anyagromlás / elszíneződés | Sárgás, foltosodás, törékenység, szaglás | Túl hosszú tartózkodási idő (túl kicsi lövés a hordóhoz); túl agresszív nyírás; holt foltok tartó anyagot | Ellenőrizze a lövésméret és a csőkapacitás arányát. Csökkentse a nyírást. A hőérzékeny gyantákon egy alacsonyabb nyomású csavar lehet az egyetlen igazi megoldás |
| Nem olvad / részben szilárd részecskék | Kemény foltok; lencseszerű hibák; gyenge pontok | Nem megfelelő olvasztási kapacitás: L/D túl rövid, a kompresszió rossz, a kimenet túl van tolva azon, amit a csavar megolvadhat, vagy kopott a hézag | Csökkentse a teljesítményt vagy frissítse sorompócsavarra. Ha a készlet elhasználódott, semmilyen beállítás nem állítja helyre az olvadást |
| Színes csíkozás / gyenge diszperzió | Egyenetlen szín; a mesterkeverék nem diszpergálódik | Nincs keverő rész; kopott csavarkeverés rosszul; rossz csavar töltött vagy színes keverékhez | Adjon meg egy keverési szakaszt (Maddock vagy pin). Győződjön meg arról, hogy a csavar nem egyszerűen elkopott |
Fekete csíkok vagy égési nyomok
A lebomlott polimer valahol megragad, és darabokra törik. A klasszikus búvóhelyek a kopott hézag, egy hornyolt furat, egy sérült ellenőrzőgyűrű és minden holt pont, ahol az áramlás stagnál.
Először a mélytisztítás. Ha az alapos öblítés után a foltok visszajönnek, az anyag nem egyszerűen maradék. Folyamatosan gyártja a gép egy pontja, és meg kell húznia a csavart, és meg kell találnia.
Inkonzisztens képméret vagy rövid felvételek
Ellenőrizze a gyűrűt, mielőtt megérint egy beállítást. Amikor a visszacsapó szelep leállítja a tömítést, az olvadék visszafelé távozik az injektálás során, és a gép által mért lövés nem az, amelyet a szerszám kap.
Az ajándék a párna. A következetes folyamat stabil párnát tartogat. Amikor a párna lövésről lövésre vándorol, az olvadás oda megy, ahol nem kellene.
Az olvadékhőmérséklet kiugró vagy túl magas
Mérje meg a tényleges olvadékot egy szondával, ahelyett, hogy bízna az alapjelekben. Ha a tényleges olvadék jóval a zónák felett fut, akkor az extra hő nyírásból származik, nem a sávokból.
A nyírási hő megemelkedik, ha a kompresszió túl agresszív a gyantához képest, ha a csavar sebessége túl magas, ha túl nagy az ellennyomás, és ha egy kopott csavarnak keményebben kell dolgoznia ugyanazon anyag mozgatásához.
Lassú csavarvisszanyerés / hosszú lágyítási idő
Kezdje a garatnál. Az áthidaló pelletek, a túlmelegedett adagolótorok és a nem megfelelő takarmányhűtés mind kiéheztetik a csavart és a nyúlás helyreállítását, és egyik sem csavarhiba.
Ha a takarmány egészséges és a felépülés még mindig lassú, mérje meg a hézagot. A szivattyúzási hatékonyságát vesztett csavar kopása hosszabb ideig tart ugyanannak a lövésnek a kitöltéséhez, és a ciklusidő ezt tükrözi.
Növekvő motorterhelés vagy ellennyomás
Az állandó kimeneten növekvő erősítők azt jelentik, hogy valami ellenáll. A furatban húzódó elgörbült csavar a veszélyes eset: a hordó egyik oldalát koptatja, és az ezzel ellentétesen beszerelt új csavar ugyanígy kopik ugyanabban az ütemezésben.
Mielőtt bármit rendelne, ellenőrizze az egyenességet és az igazítást. Az egyoldali furat kopása az ujjlenyomat.
Anyagromlás vagy elszíneződés
Két ok dominál: az anyag túl forró, vagy túl sokáig volt forró. A második az, ami hiányzik az embereknek.
Az a sörét, amely túl kicsi a hordó leveleihez, ciklusonként megolvad, és óvatosan főzve, amíg meg nem sárgul. Egy csavaros kialakítás sem rögzíti az alulméretezett lövést egy túlméretezett hordóban. Javítsa ki a csavar átmérőjét, vagy helyezze át a munkát egy kisebb gépre.
Hogyan rendeljünk cserecsavaros hordót
Ezt egyetlen versenytárs sem fedezi, és ez az alkatrész, amelyre a vásárlóknak valóban szükségük van. Akár az OEM-től, akár egy függetlentől rendelcsavaros hordógyár, ugyanaz az információ vezeti az idézetet.
Méretek és specifikációk, amelyeket meg kell adnia
- A gép márkája és modellje.A szerelési és hajtásvégi méretek megerősítéséhez elegendő egy adattábla fényképe.
- Csavarátmérő és L/D arány,rajzból vagy közvetlenül mérve.
- A gyanta, töltőanyag tartalommal.Ez jobban hajtja az alapacélt és a felületkezelést, mint bármi más a listán.
- lövés mérete és célciklusa,így a geometria optimalizálható, nem pedig másolható.
- Rajz, vagy kopott minta.Bármelyik működik. A kopott alkatrész megmérhető és a teljes geometria rekonstruálható.
- Mi romlott el legutóbb.Küldje el a kopásmintát az alkatrészsel együtt. A sima méretvesztés kopást mond. Pitting azt mondja, hogy korrózió. Az egyoldali kopás beállítást jelez, amit egy új csavar nem rögzít.
Ez az utolsó tétel az, amit a vásárlók elfelejtenek, és ez az, amely megakadályozza, hogy egy kudarc hű másolatát vásárolja meg.
OEM-Match vs Custom Design: előnyei és hátrányai
OEM meccsreprodukálja az eredeti geometriát. Ez a megfelelő hívás, amikor az eredeti csavar megfelelt az eljárásnak, és egyszerűen elhasználódott. Kiszámítható, a rajz alapján ellenőrizhető, nincs folyamatújraérvényesítés.
Egyedi dizájnmegváltoztatja a geometriát, hogy illeszkedjen ahhoz, amit ma ténylegesen futtat. Ez a megfelelő hívás, amikor a folyamat elmozdult, és a csavar nem: újracsiszolt, töltött fokozatra váltott, megváltoztatta a kimeneti célokat, vagy az eredeti csavar soha nem kezelte jól a gyantát.
Az OEM-gyufa megrendelése, amikor a folyamat megváltozott, újratermeli a problémát az új acél esetében. Egyedi dizájn rendelése, amikor az eredeti rendben volt, a költségeket és az újraérvényesítést növeli. A viselési minta megmutatja, melyik helyzetben van.
Mire számíthat, ha Kínából vásárol
Az átfutási idő függ a geometriától, a felületkezeléstől és attól, hogy létezik-e rajz. Kérje írásban árajánlatával, és kérdezze meg, hogy mitől indul az óra: a rajz visszaigazolása, vagy a vásárlási megrendelés. Nem ugyanaz a dátum, és a különbség gyakran egy hét.
Három dolgot érdemes leszögezni, mielőtt elkötelezné magát:
- Amikor elkezdődik a gyártás.A kopott minta visszafejtése megnöveli az időt, mielőtt egyetlen chipet levágnának. A rajz eltávolítja ezt a lépést.
- Mit ad hozzá a felületkezelés.A bimetál felületkezelés és a keményfém permetezés különálló folyamatlépések, saját sorral.
- Tengeri fuvarozás, külön.Nem a gyártás átfutási idejében van, és ez a szám lepi meg az első vásárlókat.
Saját árajánlatunk tervezésileg átlátható: becsült költséget adunk a termékre, a szállításra és a folyamatos karbantartásra, így a későbbiekben nincs semmi felfedeznivaló. Az ajánlatot 12 órán belül megkapja.
Tervezze meg az átfutási időt a korábban leírt tartalékkészlet-forgatással. A kopónaplóból rendelt készletet az Ön ütemezése szerint szállítjuk. A meghibásodásból rendelt készlet az óra ellenében, légi úton érkezik, olyan áron, amelyet senki sem szívesen magyaráz.
Minőség-elfogadási kritériumok és ellenőrzési pontok
Ezek azok a csekkek, amelyek elválasztják a valódi szállítót az olcsótól. Kérje meg őket írásban a rendelés leadása előtt, és ellenőrizze, amikor a készlet megérkezik:
- Külső átmérő több ponton minden repülés mentén
- Furatátmérő és hengeresség
- Felületi keménység mint amért érték(HV vagy HRC), nem katalógus specifikáció
- Nitridált házmélység, vagy ötvözetréteg mélysége bimetál furaton
- Koncentrikusság és egyenesség
- Felületi érdesség (Ra)
- Alap acélminőség, megerősítve
A keménység és a házmélység a legfontosabb, és a kettőt leggyakrabban csendesen leminősítik. A 950–1050 HV-os és 0,5–0,8 mm mélységű nitridált réteg olyan specifikáció, amelyhez a szállító betarthat. A „nitridált” önmagában nem.
Ha egy idézet drámaian a többi alá esik, kérdezze meg, mi az acél, és milyen mélységű a kezelés. Szinte mindig itt rejtőzik a különbség, és a korai használat során vissza kell fizetni.
A teljes beszerzési útmutató az egyedi csavaros hordók megrendelési útmutatójában található.
Csere vagy egyedi befecskendező csavaros hordóra van szüksége? Küldje el a gép modelljét, rajzát vagy kopott mintáját. 12 órán belül árajánlatot adunk.
Kérjen csavaros hordó árajánlatotGyakran Ismételt Kérdések
K: Mennyi ideig tart egy fröccsöntő csavarhenger?
V: A nem korrozív gyantákon, mint például a PE és PP, nitridált 38CrMoAlA befecskendezőcsavarjaink nagyjából 10 000–20 000 órát üzemelnek. Az üveggel töltött keverékek, a PVC és az erős őrlés csökkenti ezt, és az, hogy mennyire, függ a töltőanyag-tartalomtól és a teljesítménytől. Ne futtasd az órát, és reménykedj: mérj. Évente legalább egyszer ellenőrizze a repülési OD-t és a furatazonosítót a kiviteli rajz alapján, és naplózza a trendet. A trend nem egy óraszám, hanem azt mondja meg, hogy mikor kell megrendelni a következő készletet.
K: Mekkora a szabványos hézag a csavar és a henger között?
V: Nincs egyetlen ábra, mert a hézagmérlegek csavarátmérőjűek. Az iparági ökölszabály egy új készletre nagyjából 0,001 hüvelyk radiális hézag oldalanként minden egyes hüvelyk csavarátmérő után, tehát egy 60 mm-es csavar oldalanként közel 0,06 mm-re esik. Az építési rajz a tekintély. Gyakorlati szervizkorlátként, ha a mért hézag nagyjából a felépítési érték kétszeresére nőtt, vagy a teljesítmény észrevehetően lecsökkent azonos csavarsebesség mellett, tervezze meg a cserét.
K: Használhatok egy csavart több különböző gyantához?
V: Családon belül igen. Az általános célú csavarok elfogadhatóan kezelik a PE, PP, PS és ABS anyagokat, ezért a gépgyártók alapkivitelben szállítják. Családok között, nem. A merev PVC-n lévő GP csavar rontja az anyagot és korrodálja az acélt. Az üveggel töltött nejlonon lévő háziorvosi csavar gyorsan elhasználódik. Az egy lövés térfogatára méretezett csavar pedig nem képes olyan munkát ellátni, amely a hordó kis hányadát használja az anyag megfőzése nélkül. Ha a gyanták áthidalják ezeket a hézagokat, egynél több csavarra van szüksége, vagy egy csavarra, amelyet a legkeményebb esetekhez terveztek.
K: Honnan tudhatom meg, hogy elkopott-e a fröccsöntő csavar?
V: Először a gép mondja meg, a mikrométer pedig megerősíti. Figyelje meg a teljesítmény csökkenését azonos csavarsebesség mellett, a helyreállítási idő megnyúlását, az olvadékhőmérséklet emelkedését változatlan alapértékeknél, a tisztítás után visszatérő fekete foltokat és a lövésméret elsodródását. Ezek bármelyike indokolja a csavar meghúzását. Ezután mérje meg a repülési OD-t mikrométerrel és a furat azonosítóját egy furatmérővel az illeszkedő pozíciókban, és hasonlítsa össze a sugárirányú hézagot a rajzzal. A tünetek arra utalnak; mérés igazolja.
K: Mi az a bimetál csavaros hordó, és mikor van szükségem rá?
V: A bimetál henger megtartja az ötvözött acél testet, és keményebb kopású ötvözetet olvaszt be a furatba. A hordóinkon keményötvözetet szórunk a furat kopási zónája körüli teljes körben, így a belső keménység 62 HRC-re emelkedik. A vonal könnyen rajzolható:az üvegszál akár 30%-a is jól fut egy nitridált 38CrMoAlA készleten. 30% felett üveg, ásványi töltőanyaggal vagy égésgátlóval, vagy korrozív gyantán, válasszuk bimetálba. A nitridált tok egy 0,5–0,8 mm-es diffúziós réteg, amelyen a nehéz töltőanyag már jóval azelőtt átvág, hogy az alatta lévő acél elkészülne.
K: A csavar kialakítása befolyásolja az alkatrészek minőségét a fröccsöntésben?
V: Közvetlenül, és több, mint a legtöbb folyamatbeállítás. A csavargeometria határozza meg, hogy az anyag mennyire olvad meg teljesen, mennyire egyenletes az olvadási hőmérséklet, mennyire jól oszlik el a szín és a töltőanyag, és mennyire konzisztens a lövés. Az olvadás, a csíkok, a széthúzás, a degradáció és a lövésváltozások legalább olyan gyakran a csavarok kialakítására vagy kopására vezethetők vissza, mint a vezérlőre. Ha egy hiba ellenáll minden beállítási változtatásnak, általában a geometria vagy a kopás az oka.
K: Mi a különbség a befecskendező csavar és az extrudáló csavar között?
V: Egy extrudáló csavar folyamatosan forog, és a szivattyúk megállás nélkül olvadnak előre. A befecskendező csavar két feladatot lát el: forog, hogy lágyítsa a lövést, majd megáll, és előrehajt, mint egy dugattyú, hogy befecskendezze azt. Ez a kölcsönös mozgás az oka annak, hogy a befecskendezőcsavarok hegyén ellenőrző gyűrű található, és ezért rövidebb L/D arányúak, jellemzően 18:1 és 25:1 között, mint az extrudáló csavarok. Az anyag az injekciós hengerben is található a lövések között, ami kritikussá teszi a tartózkodási időt és a lövés méretét.
K: A csavarhordó gyártója lemásolhatja a csavaromat rajz nélkül?
V: Igen. Szállítás a kopott alkatrész és a geometria mérhető és rekonstruálható: átmérő, méretarány, csatornamélység, illesztési méretek a hajtás végén. A befecskendező csavarokat ±0,001 mm-re tartjuk. Egy figyelmeztetést érdemes megjegyezni: egy elhasználódott csavar kisebb, mint amennyit elhagyott a gyárból, ezért a csere az eredeti tervezési szándék szerint kell megépíteni, nem pedig a kopott méretek szerint. Küldje el a kopásmintát az alkatrészsel együtt, és az új csavart a meghibásodás ellen határozza meg, ahelyett, hogy örökölné.
Következtetés
Három ötlet hordozza az egész útmutatót.
A kiválasztás a gyantát követi.A geometria (L/D, tömörítési arány, csavar típusa) megfelel a polimer olvadásának. A felületkezelés megfelel a takarmány szennyezettségének. A tiszta gyanták boldogan futnak nitridált 38CrMoAlA-n. A csiszoló és korrozív takarmányokhoz bimetál furatra van szükség, és a tiszta tok megadása a legáltalánosabb módja annak, hogy az új készlet korán meghal.
A karbantartás éveket, az adatok pedig a tervezést.Minden megállás előtt öblítse ki, acél helyett sárgarézzel tisztítsa meg, és minden alkalommal mérje meg a hézagot, amikor a csavart kihúzza. A kopásnapló „kopott?” a „mikor lépi át a határt?”-be, ami a tervezett átállás és a leállás közötti különbség.
A folyamat hangolása előtt diagnosztizálja a gépet.Ha a teljesítmény csökken, a ciklusok megnyúlnak, a párna elkalandozik, vagy a tisztítás után foltok jelennek meg, a lágyítóegység beszél. A beállításokkal nem lehet visszaállítani az elveszett távolságot vagy újrazárni a kopott ellenőrzőgyűrűt. Húzza meg a csavart és mérje meg.
A Nanhaiya több mint húsz éve gyárt csavarokat és hordókat, és több mint 500 ügyfelet szolgál ki világszerte. Befecskendezőcsavarjainkat 38CrMoAlA-ból megmunkálják, hűtjük és temperáljuk, majd 500–560 °C-on gáznitridáljuk 0,5–0,8 mm-es házba 950–1050 HV-on, ±0,001 mm-es tűréshatárig tartjuk, és 10,0-0000-20,0,000 nem korróziós órára tekintik. Ahol durvább az előtolás, keményötvözetet szórunk a furat kopási zónája körüli teljes körbe, és a belső keménységet 62 HRC-re vesszük.
Mielőtt megrendelné, mérnökeink átdolgozzák Önnel a paramétereket: átmérő, méretarány, csavarcsatorna mélysége, valamint a 38CrMoAlA és a duplex ötvözet közötti anyagválasztás. A konzultáció ingyenes, és az alábbi árajánlat tartalmazza a terméket, a szállítást és a várható karbantartási költséget, így később semmi nem jelenik meg, ami nem volt az oldalon.
A kiszállítást követően technikusaink támogatják a telepítést és az üzembe helyezést, a garancia a szerződés erejéig fut (általában egy-két év), és az értékesítés utáni problémákra 24 órán belül válaszolnak, és 48 órán belül megoldást kapnak.
Küldje el nekünk gépmodelljét, gyantáját és a megoldani kívánt problémát. Tizenkét órán belül megkapja a specifikációt és az árajánlatot.
Mondja el nekünk a gépét, a gyantáját és azt, hogy mi romlott el legutóbb. Azt a halmazt fogjuk megadni, amelyik javítja, nem azt, amelyik megismétli.
Lépjen kapcsolatba Nanhaiyával árajánlatért