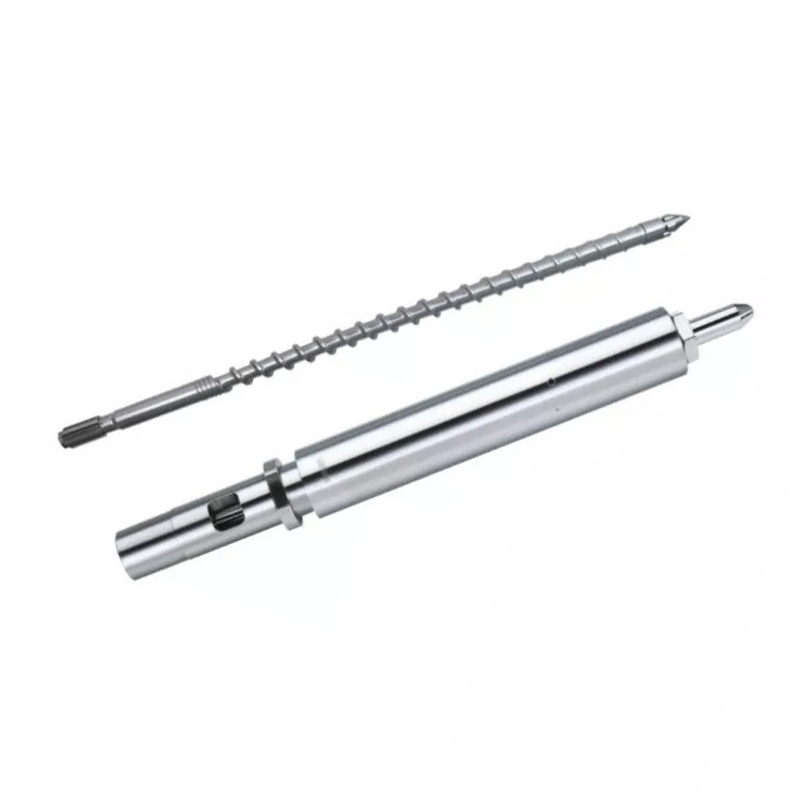
A csavar hegye elég kicsi ahhoz, hogy alkatrészként kezeljük, ugyanakkor elég pontos ahhoz, hogy eldöntse, minden lövés azonos mennyiségű olvadékkal kezdődik-e. Vásárolja össze illesztett áramlási és tömítőszerelvényként, ne menetes fémcsúcsként.


Gyors válasz
Válasszon fröccsöntő csavarcsúcsot négy dolog alapján: a visszacsapó szelep kialakítása, a pontos csavar és henger interfész, a feldolgozott gyanta és töltőanyag, valamint a meglévő szerelvény kopási mintája. A gépmodell önmagában nem elegendő, ha változatok, korábbi javítások vagy nem szabványos csavarok léteznek.
Csererendeléshez küldje el az eredeti rajzot, ha rendelkezésre áll, majd ellenőrizze a menetet, a vállat, a hegy hosszát, a gyűrű mozgását, az ülést, a külső átmérőt és az olvadékjáratokat a tényleges géphez képest. A jó idézet a geometriával kezdődik. Az anyag- és felületkezelés következik.
A csavar hegye szabályozza az áramlást mindkét irányban
A csavar visszanyerése során a visszacsapó szelep kinyílik, és átengedi az olvadt polimert a csavar eleje felé. A befecskendezés kezdetén bezárul, így a csavar mozgása és nyomása hat a lövésre, ahelyett, hogy az olvadékot visszafelé tolná a csavar mentén.
Ezért a csavarvég, az ellenőrző gyűrű és az ülés a folyamathoz tartozik, nem csak a karbantartáshoz.Az ENGEL visszacsapó szelep oktatóanyagaugyanazt a két működési állapotot írja le, és a zárási viselkedést közvetlenül az injekció megismételhetőségéhez kapcsolja.
Gyári nézetünk:a legdrágább csavarcsúcs hiba ritkán a két anyagminőség közötti különbség. Ez egy olyan alkatrész, amely rácsavarodik a csavarra, de nem mozog, nem tömít vagy igazodik megfelelően. A sikeres illeszkedési teszt értékesebb, mint az értékesítési jelzők hosszú listája.
Válassza ki az összeállítást az öntési feladat körül
A megfelelő kialakításnak szabadon kell nyílnia a helyreállítás során, előre láthatóan zárnia kell a befecskendezés során, és el kell kerülnie az olvadékút túlzott korlátozását. Túl kell viselnie a gyanta csiszoló-, ragasztó- és korrozív terhelését is anélkül, hogy az illeszkedő felületeket károsítaná.
| Vásárlási kérdés | Miért változtatja meg a csavar hegyét | Mit kell küldeni a szállítónak |
|---|---|---|
| Milyen gyantát formáznak? | A viszkozitás, a kenőképesség, a lebomlási érzékenység és a korróziós kötelezettség befolyásolja az áramlási csatornákat, az anyag- és felületkezelést. | Pontos gyantaminőség, színrendszer, égésgátló és normál feldolgozási tartomány. |
| A gyanta megerősített vagy feltöltött? | Az üvegszál, az ásványi töltőanyag és a visszanyert szennyeződés felgyorsíthatja a gyűrű, az ülék és az olvadékjáratok kopását. | Töltőanyag típusa, tömegszázaléka és termékenként változik-e. |
| Mennyire kell pontosnak lennie a lövésnek? | A vékony falú, többüreges és szűk súlyú alkatrészek kis változásokat tesznek ki a szelepzárásban és a szivárgásban. | Alkatrésztömeg, üregszám, lövés-súly tolerancia és friss trendadatok. |
| Mi a jelenlegi szelepstílus? | A csúszógyűrűs, golyós-ellenőrző és egyéb kialakítások eltérő áramlási területtel, mozgási és zárási viselkedéssel rendelkeznek. | Eredeti cikkszám, rajz, fényképek és a teljes leszerelt szerelvény. |
| Cserélték már korábban a csavart? | Előfordulhat, hogy a gépmodell már nem azonosítja a beépített menetet, a hegy hosszát vagy az ülés geometriáját. | Jelenlegi csavarrajz és közvetlen mérések, nem csak a gép adattáblája. |
| Miért cserélik az alkatrészt? | Elszakadt menet, erodált áramlási út és szivárgó gyűrű nem utal ugyanarra a korrekciós intézkedésre. | Kopásfotók, folyamatjellemzők, karbantartási előzmények és meghibásodott méretek. |
A Nanhaiya szabványos és személyre szabott menetmintákat, valamint fordított áramlású csúcs opciókat kínál speciális polimerekhez. A kiválasztott rész illeszthető egyfröccsöntő csavarvagy a szélesebb részeként szállítjákfröccsöntés és extrudálás alkatrész választék.


Az egység eltávolítása előtt olvassa el a folyamatjeleket
A változó párna, a sodródó lövéssúly vagy a rossz átviteli megismételhetőség a szelep szivárgására utalhat, de egyik sem bizonyítja ezt önmagában. A gyantacsere, a betáplálás instabilitása, a hőmérséklet szabályozása, a hordó kopása, a levegő az olvadékban, a nyomásbeállítások és a penész állapota hasonló tüneteket okozhat.
Az ENGEL javasolja a visszacsapó szelep, a csavar és a lágyító henger ellenőrzésétamikor az olvadékpárna ingadozik. Ugyanez a hibaelhárítási útmutatás összekapcsolja a párnák és a lövéssúly változásait a folyamatbeállításokkal és az alkatrészek kopásával.
| Megfigyelt jel | Lehetséges csavaros csatlakozás | Megrendelés előtt ellenőrizze |
|---|---|---|
| A párna helyzete lövésenként változik | Előfordulhat, hogy a gyűrű egy másik ponton bezárul, vagy szivároghat az elhelyezés után. | Trend a tényleges pozíciót, a nyomást és a lövés súlyát egy stabil folyamat során. |
| Az alkatrész súlya eltolódik, miközben a beállítások rögzítettek maradnak | A visszaáramlás csökkentheti a formába szállított effektív térfogatot. | Zárja ki a takarmányozást, a hőmérsékletet, az anyagot és a penészüreg okát. |
| A rövid felvételek szakaszosan jelennek meg | Előfordulhat, hogy a szelep nem záródik ismételhetően, különösen a helyreállítási változtatások után. | Hasonlítsa össze az átviteli reakciót, és futtassa le a gépgyártó által jóváhagyott szeleptesztet. |
| A helyreállítás korlátozottá válik | A sérült gyűrű, lerakódás vagy alulméretezett áramlási út ellenállhat az előremenő olvadékáramlásnak. | Vizsgálja meg, hogy nincs-e szabad mozgás, lerakódások, horzsolás és átjárási akadály. |
| Fekete foltok követik az anyag változását | Az elhalt foltok vagy a sérült felületek megtarthatják és felszabadíthatják a lebomlott polimert. | Ellenőrizze a teljes olvadási utat, a fúvókát, a csavar elülső részét és a tisztítási eljárást. |
| Fémes zaj vagy gyűrű ütés | Előfordulhat foltosodás, deformáció, eltolódás vagy idegen anyag. | Álljon meg és ellenőrizze a gépgyártó biztonságos karbantartási eljárása szerint. |
A szerelvény eltávolítása után vizsgálja meg az ellenőrző gyűrű külső átmérőjét, mindkét végfelületét, az ülékfelületet, a csúcstestet, az olvadékcsatornákat és a menetet. AnARBURG műszaki cikkkopási mechanizmusként azonosítja a kopást, a tapadást és a korróziót, és megmutatja, hogy a gyűrű átmérőjénél, a homlokfelületnél és a tömítőfészek kopása megváltoztathatja a gyűrű mozgását és a párna stabilitását.
Ne diagnosztizáljon ellenőrző gyűrűt tartónyomás hozzáadásával, amíg az alkatrész meg nem telik.A beállítás módosítása elrejtheti a szivárgást anélkül, hogy javítaná azt. Rögzítsen egy stabil alapvonalat, kövesse a gépgyártó által jóváhagyott vizsgálati módszert, és ellenőrizze a hardvert, mielőtt megváltoztatná a cserespecifikációt.
Csak akkor cserélje ki az egyik alkatrészt, ha az illeszkedő részek még jók
Egy ellenőrző gyűrű önmagában is cserélhető, ha az illeszkedő csúcsa és üléke a jóváhagyott méreteken belül marad, a tömítőfelületek épek, és az új gyűrű szabadon mozoghat teljes útjában. Ez az olcsóbb javítás, de csak akkor, ha az ellenőrzés ezt támogatja.
Cserélje ki az illeszkedő hegyet, gyűrűt és féket, ha több felületen kopás látható, egy gyűrű megakadt vagy nekiütközött egy másik alkatrésznek, a régi alkatrészeket összekeverték a gépeken, vagy nem maradtak meg megbízható eredeti méretei. Egy új tömítő alkatrész és két kopott illeszkedő alkatrész kombinálása új szivárgási útvonalat hozhat létre.
Gyári nézetünk:kopott minta bizonyíték, nem mesterrajz. Ha egy erodált üléket, megrövidült gyűrűt vagy sérült menetet pontosan lemásolunk, az új alkatrész tisztább felülettel reprodukálhatja a régi problémát. A rajzból, az illeszkedő alkatrészekből és az el nem kopott referenciapontokból rekonstruáljuk a kívánt kapcsolatot.


Nanhaiya fröccsöntő csavarcsúcs adatok
ANanhaiya fröccsöntő csavarvéga csavar és a fúvókaoldali olvadékút közötti interfészként épül fel. Különböző csavarátmérőkhöz és fröccsöntőgép-márkákhoz kapható, egyedi menettel és alkatrészgeometriával a cseremunkákhoz.
| Specifikáció | Nanhaiya termékadatok | Vásárlási relevancia |
|---|---|---|
| Alapanyag | D2 | A tényleges anyagot rögzítse az ajánlattételi és ellenőrzési dokumentumokon. |
| Keménység | HRC45-62 | A kiválasztott értéknek meg kell egyeznie a hőkezeléssel, a kopásállósággal és az illeszkedő anyagokkal. |
| Egyenesség | 0,02 mm/m | A geometria és az igazítás számít a csavaros homlokfelületen. |
| Páncélozott arc | Bimetall | Kopásálló lehetőséget biztosít a szabad munkafelületeken. |
| Üvegszálas konfigurációk | 30% / 60% | Adja meg az üvegszál tényleges százalékos arányát és a gyanta minőségét az ajánlatkérőben. |
| Alkatrész súlya | 1 kg | Termék-oldal referenciaérték; a végső tömeg a jóváhagyott geometriát követi. |
| Gyártási útvonal | CNC megmunkálás, hőkezelés és precíziós polírozás | Ezek a műveletek szabályozzák a formát, a felület állapotát és a kész illeszkedést. |
| Szabványos alkalmazások | PE, PP, ABS és PVC hőre lágyuló öntvény | Adalékanyagokat, színezékeket, újrahasznosított tartalmakat és töltőanyagokat is küldjön. |
A komplett lágyítóegységhez a Nanhaiya is gyártmutáns fröccsöntő csavarok, fokozatos fröccsöntő csavarokés hozzáillő cserehordók. A szomszédosinjekciós fúvókaegyidejűleg felülvizsgálható, ha a szivárgási, beállítási vagy olvadékfolyási problémák túlmutatnak a csavar hegyén.
A méretek, amelyek meghatározzák, hogy az alkatrész illeszkedik-e
A gépgyártó és a modell szűkítheti a keresést, de nem helyettesítheti a rajzot. A modellcsaládok többféle befecskendezőegység-méretet használhatnak, és egy gépen már lehet olyan cserecsavar, amely eltér az eredeti felépítésétől.
- Azonosítsa a behelyezett csavart.A lemezgép gyártója, modellje, befecskendező egység megnevezése, csavarátmérő, sorozatinformációk és minden korábbi csavarcsere.
- Határozza meg teljesen a szálat.Tartalmazza a fő- és mellékátmérőt, a menetemelkedést, a menet irányát, a menet hosszát, a kiindulási helyzetet, a domborművet és a váll helyzetét.
- Mérje meg az axiális köteget.Rögzítse a csúcs teljes hosszát, a gyűrű hosszát, az ülés hosszát, a gyűrű mozgását és minden vállrészt, amely a zárási pozíciót szabályozza.
- Mérje meg a sugárirányú határfelületeket.Jegyezze fel a csúcstest átmérőjét, a gyűrű külső és belső átmérőjét, az ülés átmérőit, a hordófurat referenciaértékét és a szükséges munkahézagot.
- Térképezze fel az olvadás útját.Mutassa a fuvolaszámot, a járat szélességét, mélységét, az orrprofilt és minden olyan sugarat, amely befolyásolja az áramlást vagy a tisztítást.
- Jelölje meg a tömítő- és kopófelületeket.Határozza meg, hogy mely felületek érintkeznek a zárás során, és mely méreteket a rendszer a kopott referenciák alapján méri.
Ne rejtsd el a bizonytalanságot a tűréshatáron belül.Ha a régi felület kopott, akkor a mért értéket tényleges kopott méretként jelölje meg. Tartsa külön a javasolt kész méretet. Ez a megkülönböztetés lehetővé teszi a mérnökök számára az alkatrész javítását ahelyett, hogy jóváhagyná a sérülés pontos másolatát.
Vizsgálja meg a cseredarabot a gyártás megkezdése előtt
A beérkező ellenőrzés során ellenőrizni kell az azonosságot, a méreteket és a mozgást, mielőtt az egység hőnek és nyomásnak lenne kitéve. A jóváhagyott rajzot, anyagnyilvántartást és a vizsgálat eredményét ugyanazon a cikkszámon tárolja.
- A cikkszám és a rajz verziószáma megegyezik a beszerzési megrendeléssel
- Az anyag- és hőkezelési nyilvántartás megegyezik az árajánlattal
- A kritikus átmérők és tengelyhosszak a húzási tűréshatáron belül vannak
- A menetmérők vagy az illesztési ellenőrzések megerősítik a csatlakozást
- Az ellenőrző gyűrű szabadon mozog, látható rázkódás vagy rángás nélkül
- A gyűrű és az ülés érintkezik a tervezett tömítőfelületekkel
- Az olvadékjáratok tiszták, simák és sorjamentesek
- A polírozott felületeken nincs kezelési sérülés vagy bevonathiba
- Az összeszerelési irány és az alkatrészek sorrendje dokumentálva van
- A beszerelés után rögzítjük a kiindulási lövéssúlyt és a párnát
A telepítés után használjon jóváhagyott indítási eljárást, és hasonlítsa össze a folyamatot a megmaradt alapértékkel. Egy új csúcs megváltoztathatja a helyreállítást, a dekompressziós választ vagy a szelep zárási viselkedését, ezért ne feltételezze, hogy minden régi beállítás érintetlen marad.
Amit a gyárnak ellenőriznie kell
A csavarvég minősége az alkatrészek közötti kapcsolatból adódik. A menet koncentrikusságának, a váll helyzetének, a gyűrű mozgásának, a tömítőfelület geometriájának, az áramlási pálya felületének és a hőkezelési állapotnak együtt kell működnie. Egyetlen lenyűgöző keménységi szám nem tudja kompenzálni a nem megfelelő köteghosszt vagy az érdes tömítőfelületet.
Nanhaiyatermelő berendezések0,1 mm-es vagy az alatti előtolási hibával rendelkező CNC fűrészeket, 6 m-ig terjedő munkadarabokhoz való CNC esztergagépeket, valamint 0,02 mm-es pozicionálási pontosságú fúró- és maróberendezéseket tartalmaz. Az öttengelyes megmunkálást szabálytalan repülésekhez és speciális karimás szerkezetekhez használják.

A vásárlók számára nem az a gyakorlati kérdés, hogy a beszállító rendelkezik-e szerszámgéppel. Kérdezze meg, hogyan nézik át a rajzot, milyen méreteket vizsgálnak meg, hogyan követik nyomon az anyag- és hőkezelést, és hogyan ellenőrzik a kész gyűrű mozgását. A Nanhaiya az értékesítés előtti rajzok áttekintését és technikai támogatást nyújtszervizcsapat.
RFQ ellenőrzőlista cserecsavarvéghez
Részleges üzenetek sorozata helyett egyetlen átlátszó csomagot küldjön. A következő információk lehetővé teszik a szállító számára, hogy eldöntse, hogy a feladat szabványos csere, visszafejtett alkatrész vagy újratervezés.
- A gép gyártója, modellje, sorozatszáma és a befecskendező egység mérete
- Beépített csavar átmérője és csavarrajza
- Eredeti csavaros vég cikkszám és rajz felülvizsgálata
- Teljes régi összeszerelés, rendben tartott alkatrészekkel
- Fotók elölről, oldalról, menetről és tömítőfelületről
- Menet, váll, gyűrű, ülés és átjáró méretei
- Gyantaminőség, töltőanyag típusa és töltőanyag százaléka
- Színezőanyag, újrahasznosított tartalom és korrozív adalékok
- Normál olvadási hőmérséklet és lövésméret
- Alkatrésztömeg, üregszám és elfogadott eltérés
- Párna, transzfer és helyreállítási trend eltávolítás előtt
- Megfigyelt kopás, hibamód és szükséges mennyiség
Ha a rajz hiányzik, jelöljön meg minden mért felületet, és fényképezze le a mérési összeállítást. Ne küldjön egyetlen külső átmérőt sem, és kérje meg a gyárat, hogy ebből következtessen a menetre, az ülésre és az utazásra.
Gyakran ismételt kérdések
Mit csinál a fröccsöntő csavar hegye?
A csavarfej szerelvény egy visszacsapó szelepet tartalmaz. Kinyílik a csavar visszanyerésekor, így az olvadék a csavar előtt mozoghat, majd bezárul a befecskendezés során, hogy korlátozza a visszaáramlást és a nyomást a formába.
Mik a kopott ellenőrzőgyűrű vagy csavarcsúcs jelei?
A gyakori folyamatjelek közé tartozik a változó olvadékpárna, az inkonzisztens lövéstömeg, a nyomás rossz megismételhetősége, a rövid lövések más okok kizárása után, valamint a hosszabb vagy kevésbé stabil átviteli válasz. Ellenőrzött szivárgásteszttel és méretellenőrzéssel erősítse meg a kopást.
Rendelhetek-e cserecsavarcsúcsot csak géptípusonként?
A gépgyártó és a modell hasznos kiindulópont, de a megbízható csererendelésnek tartalmaznia kell a csavar átmérőjét, a menet és a váll méreteit, a hegy hosszát, az ellenőrző gyűrű és az ülés méreteit, az áramlási utat, a gyantát, a töltőanyag-tartalmat, a rajzot és a tiszta fényképeket.
Csak az ellenőrző gyűrűt vagy a teljes csavarhegy-szerelvényt cseréljem ki?
Csak a kopott alkatrészt cserélje ki, ha az illeszkedő csúcs, az ülés és a menet a jóváhagyott méreteken és felületi állapoton belül marad. Cserélje ki a megfelelő szerelvényt, ha több tömítőfelület elhasználódott, a méretek bizonytalanok, vagy ha a régi és új alkatrészek vegyesen nem tudnak megbízható mozgást és tömítést biztosítani.
Milyen anyagot használ a Nanhaiya fröccsöntő csavarhegyekhez?
A Nanhaiya D2 fröccsöntő csavarvégeket kínál HRC45-62 keménységi tartományban, 0,02 mm/m egyenességgel és bimetál páncélozott felülettel. A végső konfiguráció a gyantához, a töltőanyaghoz, a gép interfészéhez és a kopási kötelezettséghez igazodik.
A keményebb csavarvég mindig tovább bírja?
Nem. A keménység csak egy része a kopási teljesítménynek. Az ötvözetkémia, a hőkezelés, a korrózióállóság, az illeszkedő anyagok, a felületkezelés, az igazítás, a hézag és a feldolgozott gyanta egyaránt befolyásolja az élettartamot.
Mit küldjek Nanhaiyának csavarvég árajánlatért?
Küldje el a gép gyártóját és modelljét, a csavar átmérőjét, a gyanta és a töltőanyag százalékát, az eredeti cikkszámot vagy rajzot, a teljes illesztési méreteket, fényképeket több szögből, a kopási tüneteket, a lövés súlyának alakulását és a szükséges mennyiséget.
Kereskedelmi közzététel: A Nanhaiya gyártja az ebben az útmutatóban hivatkozott fröccsöntő csavarvégeket és kapcsolódó alkatrészeket. A műszaki ajánlásokat a gépgyártó biztonsági eljárásaival és a jóváhagyott tervrajzzal együtt kell alkalmazni.