WPC forma nem választható termékfotóból és külső méretekből. A szerszámozásnak meg kell felelnie a fa-műanyag képletnek, a profilszelvénynek, a kimenetnek, az extruder kibocsátásának, a kalibrálási módszernek, a hűtővezetéknek és a kész lapnál vagy profilnál alkalmazott teljesítményvizsgálatoknak.


Gyors válasz
Vásárolni aWPC extrudáló forma, küldje el a végső keresztmetszetet a tűrésekkel, a teljes polimer- és fatöltőanyag-képletet, az anyag-előkészítési módot, a célkimenetet és a vezetéksebességet, az extruder interfészét, az alsó hűtési elrendezést és a késztermék átvételi tervet. Jelölje meg a rajzon látható felületeket, kritikus falakat, belső bordákat, üregeket, sugarakat és minden domborítási vagy csiszolási ráhagyást.
Ne fogadja el a szerszámot kizárólag száraz méretjelentésből. Futtassa át az egyeztetett képletet a tervezett vonalon, hagyja kihűlni a profilt, majd mérje meg a méreteket, a fal- és bordavastagságot, az egyenességet, a csavarodást, a felület állapotát és a hosszonkénti tömeget. A termékteljesítmény-tesztek a késztermék gyártójának felelőssége marad.
Vásároljon egy alakító rendszert, ne egy elszigetelt acéltömböt
Az extrudáló forma hozza létre a forró profilt, amikor a WPC olvadék elhagyja az extrudert. Ez a profil még mindig puha, és képes megváltoztatni az alakját. A kalibrátorok, a hűtőrészek, a támasztó-, lehúzó- és vágóberendezések tartják és stabilizálják. A padon helyesen kinéző szerszám instabil profilt produkálhat, ha az alsó részek nem egyeznek meg vele.
A Nanhaiya WPC szerszámcsaládja edzett és polírozott felületű acéltesteket használ. A formák CNC megmunkálásúak és hőkezeltek, és opcionális hűtőcsatornák is rendelkezésre állnak. A termékkör a lemezekre, deszkákra és profilokra terjed ki, beleértve a deszkázatot, kerítést, paneleket és kültéri bútorelemeket, amelyek PE-ből vagy PP-ből fakitöltőanyaggal készültek.
| Vásárlási tétel | A feladata | Aminek meg kell jelennie az idézetben |
|---|---|---|
| Adapter és bemenet | Csatlakoztatja az extruder ürítését a profil áramlási útvonalához | Karima, csavarminta, regiszter, tömítés, olvadékbemenet, középmagasság, fűtőelem és érzékelő részletei |
| Extrúziós szerszám | Elosztja az olvadékot és kialakítja a forró profilszakaszt | Karosszéria és betét rajzok, anyag, kezelés, fűtési zónák, áramlási felület kikészítés és beállítási pontok |
| Kalibrátor vagy méretező szerszám | Támogatja a kritikus felületeket és méreteket a korai hűtés során | Szekciók száma, érintkezési felületek, vákuum- vagy vízcsatlakozások, beállítás és szerelés |
| Hűtőszerszámok | Eltávolítja a hőt, miközben a profil támogatott | Hűtőcsatornák, vízigény, tartály vagy lemez elrendezése és csatlakozási méretei |
| Cserélje ki az alkatrészeket | Lehetővé teszi a tervezett termékváltozatokat, vagy helyettesíti a rutinszerű viseleteket | Rajzszámok, kompatibilitási mátrix, tartalék mennyiség és változtatási eljárás |
| Kezelés és támogatás | Elhelyezi a szerszámokat és védi az extruder csatlakozását | Alkatrészsúlyok, emelési pontok, állvány, sínek, középvonal-beállító és tárolóeszközök |
| Dokumentáció | Ellenőrzi a gyártást, a telepítést, a működést és a jövőbeni cserét | Jóváhagyott rajzok, anyagjegyzék, ellenőrzési jegyzőkönyvek, kézikönyv és alkatrészlista |
Gyári nézetünk:az "egy készlet WPC forma" kifejezés túl homályos az árak összehasonlításához. Egy szállító csak a fűtött szerszámtestet ajánlhatja. Egy másik tartalmazhatja az adaptert, több kalibrátort, hűtőlemezeket, tartókat, tartalék fűtőtesteket és üzembe helyezési útmutatót. Arra kérjük a vevőt, hogy a teljes összeg összehasonlítása előtt hasonlítson össze egy sor hatókörét.



A végleges profilrajz a kiindulópont
A katalógusfotó a termékcsaládot mutatja, de elrejti a szerszámokat vezérlő információkat. Szükségünk van egy metszet nézetre méretekkel és tűrésekkel. A rajzon azonosítani kell azokat a felületeket is, amelyek kapcsokhoz, rögzítőkhöz, keretekhez vagy más profilokhoz illeszkednek, mivel ezek a jellemzők gyakran szigorúbb ellenőrzést érdemelnek, mint a dekoratív arcok.
Üreges profil esetén adjon meg minden fal- és hálóméretet. Ne hagyja a belső üregeket művészi mintaként. Geometriájuk befolyásolja az anyageloszlást, a hűtést, a merevséget, a profil súlyát és azt, hogy a szakasz hogyan viselkedik lehúzás közben.
- Teljes szélesség, magasság és profiltájolás
- Falvastagság minden külső oldalon
- Belső szalagvastagság és helyzet
- Az üreg mérete, mennyisége és geometriája
- Sarok és belső sugarak
- Hornyok, nyelvek, kapcsok és rögzítő zónák
- Kritikus tűréshatárok és ellenőrzési adatok
- Engedélyezett meghajlás, csavarás és egyenesség
- Céltömeg egységnyi hosszonként
- Látható felületek és felületi hibahatárok
- Dombornyomás, csiszolás vagy kefélési ráhagyás
- Vágási hossz és vágási módszer
- Tömör, üreges, kupakos vagy koextrudált szerkezet
- Jóváhagyott főminta és felülvizsgálati dátum
Ne dolgozza meg a szerszámnyílást a hidegen kész profil másolataként.A forró WPC-szakasz a szerszám duzzadása, lehúzása, kalibrálása és hűtése révén változhat. A szerszámozási kompenzációt a tényleges képlet, a kimenet és az alsó rendszer körül kell kialakítani.
Gyári nézetünk:a tiszta 3D renderelés hasznos az értékesítéshez, de ez egy gyenge gyártási dokumentum. Megkérdezzük, hogy mely felületek kapcsolódnak össze egy másik résszel, melyik fal szabályozza a szilárdságot, melyik oldalt látja a megrendelő és hol fogadja el az üzem a variációt. Ez a prioritási térkép hasznosabb, mintha minden vonalon ugyanazt a szigorú tűréshatárt helyezné el.


A WPC képletek családja, nem egy alapanyag
Egy szerszámgyártónak többre van szüksége, mint a WPC betűkre. A polimer lehet PE, PP vagy PVC. A fa komponens fajtája, szemcseformája, méreteloszlása és nedvességtartalma különbözhet. A formulák ásványi töltőanyagot, kenőanyagot, kötőanyagot, pigmentet, stabilizátort, habképző anyagot vagy újrahasznosított anyagot is tartalmazhatnak.
A Nanhaiya WPC formaoldala a PE és a PP-t azonosítja fa töltőanyaggal célanyagként. Termék- és alkalmazási köre kiterjed a PVC hablemezre és a speciális PE fa-műanyag feldolgozásra is. Adja meg a pontos gyártási képletet, hogy az öntőformát arra az anyagra tervezzék, amely bekerül.
| Képlet bemenet | Miért van rá szüksége a szerszámbeszállítónak? | Mit kell küldeni |
|---|---|---|
| Mátrix polimer | Megváltoztatja az olvadási viselkedést, a hőmérsékleti ablakot, a leválasztást és a hűtési reakciót | Pontos gyantaminőség, szállítói adatlap és százalék |
| Fa komponens | Befolyásolja az előtolás viselkedését, az áramlási ellenállást, a nedvességterhelést és a felület megjelenését | Fa típusa, liszt vagy rost, részecsketartomány, térfogatsűrűség, nedvességtartalom és százalék |
| Ásványi töltőanyag | Megváltoztatja a viszkozitást, a súlyt, a kopást és a felületet | Anyagnév, részecskeadatok, kezelés és százalék |
| Kenőanyag és feldolgozási segédanyag | Befolyásolja a szerszámkioldást, a nyomást, a felületi és a későbbi kezelést | A termék neve, adagolási sebessége és keverési sorrendje |
| Kapcsolószer és stabilizátor | Módosítja a vegyület és a végtermék teljesítményét | Osztály és százalék, valamint a feldolgozási korlátozások |
| Pigment vagy sapkaréteg | Befolyásolja a látható felületet, a hőreakciót és a koextrudálási elrendezést | Színrendszer, célréteg vastagság, koextruder helyzete és áramlási aránya |
| Újrahasznosított tartalom | Hozzáadhat viszkozitást, szennyeződést és nedvességváltozást | Forrás, előkészítés, maximális százalékos és tételváltoztatás |
| Habosító rendszer | Megváltoztatja a sűrűség alakulását, a nyomást és a méretvisszaállítást | Teljes összetétel, célsűrűség és feldolgozási ablak |
Az Egyesült Államok Mezőgazdasági Minisztériumának Erdészeti Terméklaboratóriuma elmagyarázza, hogy a WPC-nedvesség eltávolítható a feldolgozás előtt, egy külön kompaundálási lépés során vagy egy soros extrudálási folyamat során. Technikai fejezete azt is megjegyzi, hogy a WPC-gyártók különféle berendezéseket használnak, beleértve az egy csavaron keresztül előkevert pelletet, az egylépéses ikercsigás kompaundálást és profilozást, valamint a tandem rendszereket. A formát az olvadékot szállító útvonalhoz kell igazítani.
Referenciaképlet szabály:a szerszámszerződésben adjon meg egy jóváhagyott formulát és elkészítési módot. Jövőbeli változtatások lehetségesek, de a csapatnak szüksége van egy alapvonalra, amikor a nyomás, a felület, a méretek vagy a kimenet megváltozik.
A nedvesség megérdemli a saját vonalat az RFQ-ban. A buborékok, lyukak és a forma instabil felülete tárolás, szárítás, keverés, adagolás vagy légtelenítés során kezdődhet. A polírozott áramlási felület nem tudja eltávolítani a keverékben maradt vizet.
Illessze a formát a WPC olvadék előállításának módjához
Az egycsigás profilozón átfutó, előre összeállított WPC-pellet másként éri el a formát, mint a száraz keverék, amelyet egy kétcsigás eljárással kevernek össze és alakítanak ki. A kimenet nyomásstabilitása, hőmérséklet-eloszlása és a képernyő korlátozására való érzékenysége eltérő lehet. Kérje meg a forma beszállítóját, hogy nézze át az extrudert és az adaptert, ne csak a profilt.
| Termelési útvonal | Tipikus vásárlási fókusz | Információk szükségesek a forma bemeneténél |
|---|---|---|
| Előrekevert pellet és egycsavaros profilozás | Folyamatos szállítás, olvasztás, nyomásképzés és profilképzés | Pellet minőség, nedvesség, csavarátmérő, teljesítmény, olvadékhőmérséklet, nyomástartomány és szűrés |
| Egylépéses ikercsigás kompaundálás és profilozás | Etetés, keverés, nedvesség eltávolítás és formázás egy folyamatos útvonalon | Teljes képlet, adagoló terv, légtelenítés, csavar konfiguráció, nyomónyomás, hőmérséklet és sebesség változás |
| Tandem extrudálás | Külön a kompaundálási vagy szárítási kötelezettséget a végső nyomástól és a profilozási kötelezettségtől | Átviteli módszer, második extruder adatai, olvadék állapota, vezérlési logika és zavarkezelés |
| Koextrudált kupak vagy funkcionális réteg | Stabil rétegeloszlás és tapadás a profil körül | Mag- és kupakképletek, áramlási arány, bemeneti irány, egyedi nyomások és rétegvastagság elfogadása |
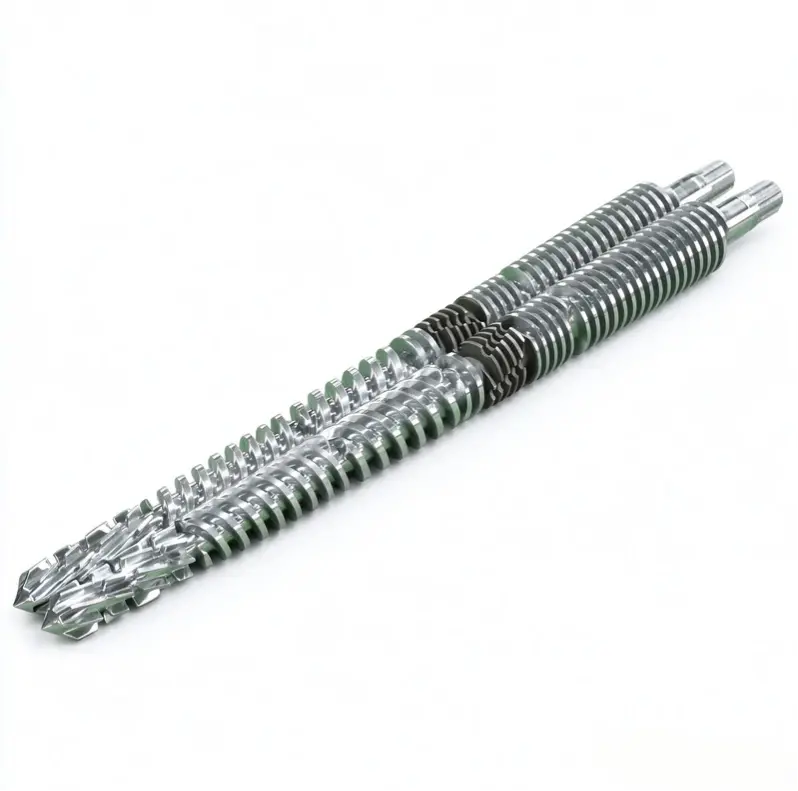
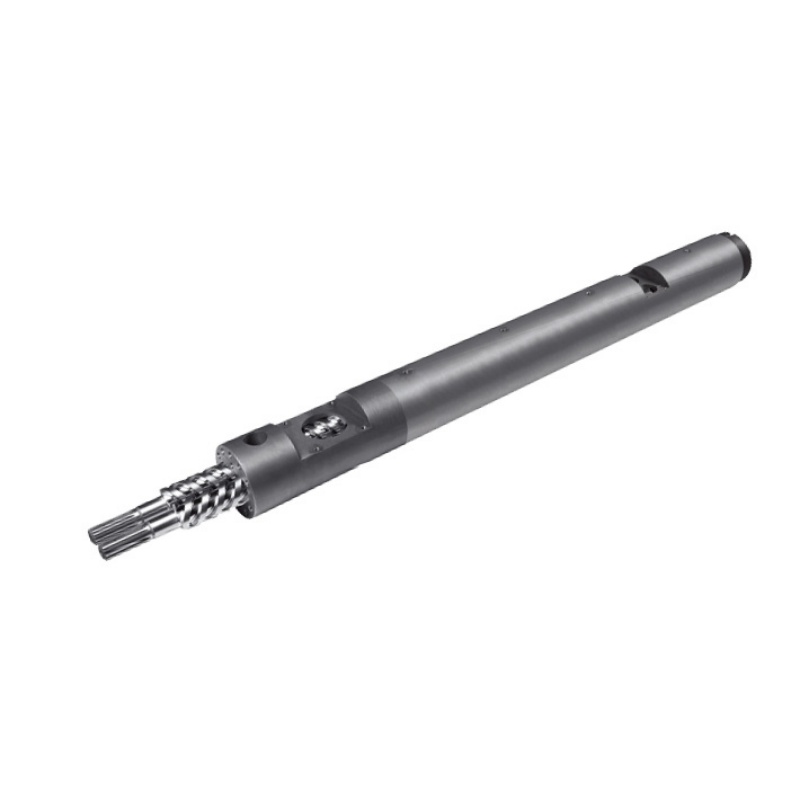
Nanhaiya kellékekegyetlen csavarok, párhuzamos ikercsavarok, kúpos ikercsavaros hordókésműanyag extruder gépek. Válassza ki a lágyító szakaszt a folyamat szerint. Ezután tervezze meg az öntőformát az olvadási állapot körül, amelyet a szakasz képes fenntartani.
A koptató fa és ásványi anyagokkal töltött formulák esetében tekintse át a csavarok és hengerek kopási csomagját, mielőtt növelné a penészgomba korlátozását. Nanhaiya meglévő útmutatója,Csavaros hordó WPC extrudáláshoz: Hogyan állítsuk meg a fa-műanyag kopását, lefedi a szellőzést, a hőmérsékletet és a felület kiválasztását anélkül, hogy megismételné a cikkben szereplő profil-szerszámozási döntéseket.
Gyári nézetünk:Amikor egy új forma megnöveli a nyomást, gyakran azonnal a szerszámot hibáztatják. Néha rossz a korlátozás. Előfordul, hogy a csavar nem képes egyenletes, teljesen előkészített olvadékot biztosítani a kívánt sebességgel. Összehasonlítjuk a nyomást a változtatások előtt és után, ellenőrizzük a képernyőt és az anyagállapotot, és megerősítjük a valódi nettó teljesítményt, mielőtt újra elvágnánk az áramlási utat.

A profiláramlásnak együtt kell érkeznie a szerszámkijárathoz
A WPC profil vastag külső falakat, vékony belső bordákat, mély hornyokat és kis sarkokat tartalmazhat egy szakaszon. Mindegyik út másként áll ellen az áramlásnak. Ha az olvadék túl gyorsan ér el egy területet, a másikat pedig túl lassan, a profil húzódhat, csavarodhat, elszakadhat vagy egyenetlen sűrűséget és felületet mutathat.
A szerszámozási kialakítás átmeneti alakot és helyi áramlási ellenállást alkalmaz a szakasz egyensúlyozására. A cél nem minden belső ponton azonos sebesség. A cél egy stabil profil a kijáratnál, amelyet a kalibrátor túlzott korrekció nélkül képes támogatni.
Külső falak
A látható felületeknek stabil ellátásra és megfelelő felületre van szükségük a szerszám ajaknál. A vastag részek több hőt is szállítanak a kalibrátorba, és lassabban hűlnek le, mint a vékony részek.
Belső hálók
A vékony bordák érzékenyek a hiányos kitöltésre vagy elszakadásra. A betáplálási útvonalaknak, a csomópontoknak és az alátámasztásnak láthatónak kell lennie a szerszámozási és átvételi rajzokon.
Hornyok és sarkok
A kis funkciók felerősíthetik a helyi áramlási és befejezési problémákat. Jelölje meg a funkcionális éleket, hogy a szerszámkorrekció védje az illeszkedést a nem kritikus felület javítása helyett.



Gyári nézetünk:a penészkorrekciónak mért okának kell lennie. Megjelöljük, hol nehéz, vékony, gyors, lassú vagy torz a profil, majd szabályozott lépésekben változtatjuk a felelős áramlási területet. Ha a profil "rossznak tűnik" miatt csiszolja a szerszámot, az egyik hibát a másikra cserélheti, és eltávolítja a következő sorozathoz szükséges rekordot.
A kalibrálás és a hűtés határozza meg a hidegprofilt
Az extrudáló szerszám forró szakaszt képez. A kalibrátor létrehozza és alátámasztja a kritikus felületeket, miközben a hő elhagyja az anyagot. A hűtés lemezeken, tartályokon vagy permetező szakaszokon keresztül folytatódik, és a lehúzás szabályozott feszültség alatt mozgatja a profilt. Ezeknek az alkatrészeknek meg kell osztaniuk a középvonalat és a sebességreferenciát.
A Nanhaiya opcionális hűtőcsatornákat kínál WPC formáiban. Adja meg az egyes körök célját, a bemeneti és kimeneti méretet, a vízminőségi követelményeket, az üzemi hőmérsékletet és a rendelkezésre álló áramlást. Az üzemnek meg kell terveznie a hozzáférést a tisztítócsatornákhoz, amelyek vízkövet vagy törmeléket gyűjthetnek össze.
| Downstream bemenet | Hatás a profilra | Megadandó vásárlói adatok |
|---|---|---|
| Kalibrátor kapcsolatfelvétel és támogatás | Megtartja a kiválasztott külső felületeket, hornyokat, éleket vagy üregeket, amikor a rész lehűl | Kalibrátor rajza, hossza, fokozatok száma, vákuum módszer és beállítási tartomány |
| Hűtővíz állapot | Megváltoztatja a hőelvonás sebességét és a méretstabilizációt | Előremenő hőmérséklet tartomány, áramlás, nyomás, vízminőség és recirkulációs rendszer |
| A szerszám és a kalibrátor távolsága | Módosítja a nem támogatott forró profil viselkedését a méretezés előtt | Vonalelrendezés, beállítási tartomány és indítási hozzáférés |
| A lehúzás típusa és beállítása | Beállítja a vonal sebességét, és egyenetlenül húzhatja a profilt | Szíj vagy pálya elrendezése, sebességtartomány, érintkezési hossz és középmagasság |
| Vágás és rakás | Felfedheti vagy mozgást hozhat létre az elsődleges hűtés után | Vágási hossz, fűrész vagy vágó típus, támasztóasztal és halmozási mód |
Ne ígérjen hideg méreteket a szerszám kijáratánál.Egyezzen meg, hogy a lehűlés után hol és mikor kerüljön mérésre az egyes méretek. Ugyanazt a kondicionálási és mérési módszert használja a jóváhagyási mintákhoz és a gyártásellenőrzéshez.
Az USDA Forest Products Laboratory profil-extrudálási kutatása egy olyan folyamatot ír le, amelyben az olvadt WPC-t egy szerszámon keresztül formázták, majd egy méretező szerszámot, egy vízpermetező tartályt és egy lehúzót. Ez a sorrend hasznos emlékeztető: a formázás eredménye az egész sorhoz tartozik, még akkor is, ha a formát egy tételként vásárolja meg.
Határozza meg a forma felépítését, kezelését és ellenőrzését
A Nanhaiya WPC öntőformáit acélból gyártja, és nagy szilárdságú ötvözött acélt ír le edzett és polírozott felületekkel a munkaterületekhez. Mindegyik forma CNC megmunkálású, hőkezelt és polírozott. A végső megállapodásnak ezeket az általános termékattribútumokat összetevő szintű követelményekké kell alakítania.
- Anyagminőség minden fő alkotóelemhez
- Hőkezelő és keményítő távcső
- Kész keménységi követelmény és vizsgálati hely
- Folyékony felületkezelés követelmény
- Kritikus méretek és tűrések
- Regiszterek, tiplik és összeszerelési referenciák
- A fűtőelem mennyisége, teljesítménye, feszültsége és csatlakozói
- A hőelem típusa, elhelyezkedése és kábel részletei
- Nyomás és olvadékhőmérséklet nyílások
- Hűtőcsatorna-rajzolás és nyomáspróba
- Rögzítőanyag, minőség és tartalék mennyiség
- Cserélhető betét és kopóalkatrész meghatározása
- Rozsdavédelem, csomagolás és tárolás módja
- Anyag-, kezelés- és méretnyilvántartás
Ne kérje mindenhol a lehető legkeményebb felületet. A matrica testének, a betéteknek, a rögzítőknek, az adapternek és a támasztéknak különböző feladatai vannak. A specifikációnak kombinálnia kell a felület állapotát, az aljzat szilárdságát, a javítási módszert és a korróziónak való kitettséget a várható fa- és ásványianyag-tartalommal.


A beszállítói képesítés magában foglalhatja a Nanhaiya minősítését istermelő berendezések, tanúsítvány információiéstelepítési és karbantartási támogatás. Helyezze el a szükséges dokumentumokat és támogatást a beszerzési rendelésben, ahelyett, hogy egy általános katalógus-kimutatásra hagyatkozna.
Használja a hibamintát a felelős zóna megtalálásához
A WPC profilhibák kezdődhetnek az alapanyagban, keverőben, adagolóban, csavarban és hordóban, öntőformában, kalibrátorban, hűtőszekcióban vagy lehúzásban. Hasznos támpontokat ad egy hiba helye a keresztmetszeten és annak időbeli változása. Jegyezze fel őket a hőmérséklet, a sebesség és a szerszámok együttes megváltoztatása előtt.
| Megfigyelt hiba | Penész ellenőrzések | Egyéb vonali ellenőrzések | Beszerzési lecke |
|---|---|---|---|
| A profil egy megismételhető irányba csavarodik | Áramlási egyensúly, falkompenzáció, szerszámbeállítás és ürítési állapot | A kalibrátor helyzete, a hűtési egyensúly és a lehúzás beállítása | Teljes lehűlés után csavarja ki a mért átvételi elemet |
| Az egyik fal vagy borda vékony | Helyi korlátozás, betét helyzete, lerakódás, kopás vagy sérült áramlási felület | A képlet konzisztenciája, nedvességtartalma, képernyő állapota és kimeneti stabilitása | Jelöljön meg minden kritikus falat és bordát a rajzon |
| Belső hálótörések | Webes feed elérési útja, csomópont tervezése és kilépési támogatás | Nedvesség, szennyeződés, olvadék előkészítése, sebesség és nem támogatott távolság | Szerelje be a keresztmetszet vágási vizsgálatát a futási tesztbe |
| Érdes vagy szakadt felület | Ajkos felületkezelés, lerakódás, hőmérséklet és helyi áramlás | Formula, kenőanyag egyensúly, nedvesség, diszperzió és vonalsebesség | Hagyjon jóvá egy fizikai felületi mintát egy elnevezett képlet alapján |
| Buborékok vagy lyukak | Tartási zónák és helyi túlmelegedés | A fa nedvességtartalma, szárítása, adagolása, szellőztetése és illóanyagok eltávolítása | Jegyezze fel a nedvesség előkészítését és a szellőzők teljesítményét a vizsgálati tervben |
| Barna vagy fekete foltok | Holt zónák, lerakódások, túlzott helyi hőmérséklet és tisztítási károk | Hordó lerakódások, hőtörténet, leállási gyakorlat és szennyezett takarmány | Kérjen dokumentált indítási, leállítási és tisztítási eljárást |
| A méretek sodródnak futás közben | Hőmozgás, laza beállítás, kopás és hűtőcsatorna állapot | Kimenet, hőmérséklet, nyomás, vákuum, víz és kiszállítási sebesség | Használjon időzített mintavételt egy stabil futtatáson keresztül, ne egy korai mintát |
| Magas nyomás és alacsony teljesítmény | Korlátozott áramlás, blokkolt út, nem megfelelő átmenet vagy alacsony szerszámhőmérséklet | A szita eltömődése, kopott csavar, előtoláskorlátozás és anyagviszkozitás | Határozza meg a nyomás helyét és egy használható működési ablakot |
Gyakorlati diagnosztikai módszer:jelölje meg az extrudátumon és a végső profilon felül, alul, balra és jobbra. Rögzítse ugyanazt a tájolást a kalibrátoron keresztül. Ha a hiba egy vonalelem után elfordul vagy megváltozik, a vizsgálatnak jobb kiindulópontja van, mint egy általános utasítás a forma beállítására.
Gyári nézetünk:óvatosak vagyunk, ha egy hibát csak úgy írnak le, hogy "a felület rossz". Megkérdezzük, hol jelenik meg, folyamatos-e, mikor kezdődik az indítás után, melyik formula tétel fut és mi történik a nyomással. Egy közeli fénykép tájolással és megőrzött metszetekkel gyakran több időt takarít meg, mint egy hosszú üzenet.

WPC extrudáló öntőforma RFQ ellenőrzőlista
A teljes ajánlatkérés összehasonlíthatóvá teszi az árajánlatokat, és egyértelmű referenciafeltételt ad a mérnöki csapatnak. Használjon egyetlen revíziószámot a termékrajzon, képleten, vonalelrendezésen és az elfogadási dokumentumon.
- Azonosítsa a kész terméket.Állami teraszburkolat, kerítés, ajtókeret, mennyezet, panel, kárpit vagy más profil. Magyarázza el az alkalmazást és azt, hogy mely felületek láthatók vagy működőképesek.
- Rögzítse a szabályozott keresztmetszetet.Tartalmazza a méreteket, falakat, bordákat, üregeket, sugarakat, alappontokat, tűréseket, egyenességet, csavarodást és hosszonkénti céltömeget.
- Adja meg a teljes képletet.Sorolja fel a polimer minőséget, a fa típusát és tartalmát, ásványi töltőanyagot, kenőanyagot, kötőanyagot, stabilizátort, pigmentet, újrahasznosított tartalmat és bármilyen habképző vagy kupakréteg rendszert.
- Ismertesse az anyag előkészítését.Adja meg a szárítással, keveréssel, kompaundálással, pelletizálással, tárolással, térfogatsűrűséggel és nedvességszabályozással kapcsolatos információkat.
- Határozza meg az extrudálási útvonalat.Állítsa be az egycsavaros, párhuzamos iker, kúpos iker vagy tandem; csavar átmérője; kimenet; vonalsebesség; szűrés; normál nyomás; és hőmérsékleti ablak.
- A mechanikus interfész vezérlése.Rögzítse a karimát, a regisztert, a csavarkört, az olvadékbemenetet, a tömítőfelületet, a középpont magasságát, a támasztékot, az emelést és a térburkolatot.
- Sorolja fel az elektromos és közüzemi adatokat.Adja meg a feszültséget, a frekvenciát, a fűtésszabályozást, a hőelem típusát, a kábel szabványát, a hűtővíz hőmérsékletét, az áramlást, a nyomást és a minőséget.
- Mutassa meg a downstream elrendezést.Tartalmazza a kalibrátor részeket, a vákuum- vagy vízcsatlakozásokat, a hűtőtartályokat, a tartóasztalokat, a lehúzást, a dombornyomó egységet, a vágót és a rendelkezésre álló beállítást.
- Határozza meg a felületmunkát.Adja meg, hogy a termék sima, dombornyomott, csiszolt vagy kefés vonal elhagyja-e, és mennyi anyagot távolít el a másodlagos eljárás.
- Sorolja fel az összes mellékelt alkatrészt.Külön adapter, szerszámház, betétek, kalibrátorok, hűtőlemezek, fűtőtestek, érzékelők, tömítések, rögzítők, állványok, szerszámok és alkatrészek.
- Kérje a műszaki dokumentációt.Tartalmazza a rajzokat, az anyagjegyzéket, az anyag- és kezelési feljegyzéseket, az ellenőrzési jegyzőkönyvet, az elektromos listát, a hűtési diagramot, a kézikönyvet és a pótalkatrészek listáját.
- Írja meg az átvételi tesztet.Nevezze meg a képletet, profilt, kimenetet, sebességet, futási időtartamot, folyamatrekordokat, mintavételi gyakoriságot, mérethatárokat, felületi mintát és késztermék-teszteket.
Csere figyelmeztetés:ne használjon elkopott formát az új készlet egyetlen definíciójaként. Kombinálja az eredeti rajzokat, a gépi felület méréseit, a jól megtartott profilt és a csere okát. A kopott áramlási jellemzők másolása reprodukálhatja a régi hibát.
PVC vagy WPC táblasor esetén tekintse át aPVC lemez kúpos ikercsavaros hordóa szerszámcsomaggal. Nagy teljesítményű vagy összetett feladatok esetén hasonlítsa össze aegyütt forgó párhuzamos ikercsavaros hengerés a szélesebbpárhuzamos ikercsavar tartomány. Ezek a hivatkozások támogatják a felszerelés kiválasztását; a végső választás továbbra is a képlettől és a folyamat útjától függ.
Fogadja el a formát ellenőrzött gyártási menettel
Kezdje az alkatrész-ellenőrzéssel, majd igazolja az alakítási eredményt a vonalon. A megállapodott WPC-képlet azért fontos, mert az eltérő polimer, fatartalom, nedvességállapot vagy kenőanyag-rendszer megváltoztathatja a nyomást, a felületet és a méretvisszanyerést.
| Elfogadási szakasz | Mit kell ellenőrizni | Rögzítse a megőrzésre |
|---|---|---|
| Dokumentum áttekintése | Rajzfelülvizsgálatok, alkatrészlista, anyag- és kezelési kör, fűtőtestek, érzékelők, hűtőkörök, alkatrészek és kézikönyvek | Aláírt okmánynyilvántartás |
| Padvi ellenőrzés | Kritikus interfészek, regiszterek, nyílások, betétek, tömítőfelületek, kötőelemek, áramlási felületek és az összeállítás tájolása | Méretezési és vizuális jelentés cikkszámokhoz kötve |
| Telepítés | Középmagasság, karima illesztése, támaszték, emelési hozzáférés, fűtőberendezés vezetékei, érzékelők, vízcsatlakozások és kalibrátorokhoz való igazítás | Telepítési ellenőrző lista és fényképek |
| Felfűtés | Zóna azonosítás, vezérlő reakciója, érzékelő leolvasása, áramfelvétel, szivárgás és hűtőcsatorna állapota | Zónatérkép és stabilizált leolvasások |
| Gyártási menet | Jóváhagyott formula, takarmány-előkészítés, kimenet, vezetéksebesség, hőmérséklet, nyomás, motorterhelés, hűtési és szállítási feltételek | Időalapú folyamatlap és megtartott nyersanyagminta |
| Profil vizsgálat | Külső méretek, fal- és bordaszakaszok, egyenesség, csavarás, felület, szín, tömeg hosszonként és illeszkedés az illeszkedő alkatrészekhez | A vágási pozícióhoz és a gyártási időhöz kötött mérések |
| Változás és gyógyulás | Megállapodott beállítás, normál leállítás és újraindítás, vagy egy méret- vagy színváltoztatás, ha ez a napi gyártás szempontjából fontos | Kezelői kijelentkezés és hátralévő műveletek listája |
A készterméknek olyan tesztekre lehet szüksége, amelyek messze túlmutatnak a profil méretein.ASTM D7031útmutató a WPC termékek mechanikai és fizikai tulajdonságainak értékeléséhez, és kimondja, hogy a felhasználóknak ki kell választaniuk az alkalmazásnak megfelelő teszteket.ASTM D7032-21lefedi a WPC és a műanyag-fa fedélzeti deszkák, lépcsőfokok, védőburkolatok és korlátok teljesítményét.
Természetes szál erősítésű kompozit deszkákhoz,ISO 16616:2015vizsgálati módszereket biztosít, mígISO 19821:2017címek span minősítést. A szerződés megírása előtt erősítse meg a vonatkozó kiadást, nemzeti kódot és termékkört. A forma nem viseli a késztermék megfelelőségét.
Gyári nézetünk:a legjobb átadás egy stabil folyamatablak és egy nyomon követhető mintakészlet. Szeretnénk tudni, hogy melyik képlet futott, milyen gyorsan mozgott a zsinór, hol állapodott meg a nyomás, hogyan volt beállítva a hűtés, és mikor vágták le az egyes mintákat. Egy asztalra helyezett szép tábla nem magyarázza meg, hogy a sor megismételheti-e.

Gyakran ismételt kérdések
Milyen információk szükségesek a WPC extrudáló szerszám árajánlatához?
Küldje el a végleges profilrajzot a tűrésekkel, a teljes WPC-képletet, az anyag-előkészítési módszert, az extruder és az adapter részleteit, a célkimenetet és a vezetéksebességet, a hűtési és szállítási elrendezést, a felületi követelményeket, az átállási tervet, a rendelkezésre álló segédprogramokat és a mérhető átvételi tesztet. A fizikai termékminta hasznos, de nem helyettesítheti az ellenőrzött rajzot.
Egy WPC forma képes PE, PP és PVC alapú fa kompozitokat futtatni?
Az azonos kész forma nem teszi felcserélhetővé az anyagokat. A PE-, PP- és PVC-alapú WPC-készítmények áramlási, hőmérsékleti ablakban, kenésben, lehúzásban és hűtési reakcióban különbözhetnek. Áttekintjük a pontos képletet és a feldolgozási utat, mielőtt eldöntjük, hogy egy szerszámtest és külön lapkák praktikusak-e, vagy a dedikált szerszámok biztonságosabbak-e.
A WPC extrudáló szerszám tartalmazza a kalibrátort?
Az idézett terjedelemnek azt kell mondania. Az extrudáló szerszám formálja a forró olvadékot, míg a kalibrátor, a hűtőrészek és a lehúzó tartja és stabilizálja a profilt a hűtés során. Kérjen egy sorelem-szerszámlistát, amely azonosítja a szerszámot, az adaptereket, a kalibrátorokat, a hűtőlemezeket, a tömítéseket, a fűtőelemeket, az érzékelőket és a cserealkatrészeket.
Miért csavarodik vagy hajlik meg a WPC profil az öntőforma után?
A csavarodás vagy hajlítás származhat egyenetlen szerszámáramlásból, kiegyensúlyozatlan fal- vagy szalagszakaszokból, egyenlőtlen hűtésből, kalibrátor-beállításból, instabil kimenetből, nem egyenletes hőmérsékletből vagy rosszul beállított kihúzásból. Mérje meg a torzítás irányát és időzítését, mielőtt több változót beállítana. A teljes alakító- és hűtőrendszert ellenőrizni kell.
Milyen anyagot használ a Nanhaiya a WPC öntőformákhoz?
A Nanhaiya WPC formaoldala acélokat sorol fel, és nagy szilárdságú ötvözött acélt ír le edzett és polírozott felületekkel. Mindegyik forma CNC megmunkálású és hőkezelt, opcionális hűtőcsatornákkal. A jóváhagyott árajánlatnak meg kell határoznia a projekt pontos minőségét, kezelési hatókörét, folyási felületkezelését és ellenőrzési nyilvántartásait.
Hogyan kell meghatározni egy üreges WPC teraszprofilt?
Adja meg a teljes keresztmetszetet a külső méretekkel, fal- és bordavastagsággal, üreggeometriával, sugarakkal, kritikus tűrésekkel, látható felületekkel, domborítási vagy csiszolási ráhagyással, hosszonkénti céltömeggel és a végtermék vizsgálati szabványával. Jelölje meg, mely méretek funkcionálisak, hogy a szerszámgyártó tudja, hol a legfontosabb a beállítás.
Garantálja-e az öntőforma a WPC teraszok szabványának való megfelelést?
Nem. A forma szabályozza a profilképződést, de a végtermék teljesítménye a képlettől, a kompaundálástól, a nedvességszabályozástól, az extrudálás körülményeitől, a hűtéstől és a gyártás minőségi rendszerétől is függ. A gyártónak meg kell vizsgálnia a kész deszkázatot a vonatkozó követelményeknek, például a kiválasztott ASTM, ISO vagy nemzeti szabványnak megfelelően.
Hogyan kell elfogadni a WPC extrudáló formát?
Először ellenőrizze a jóváhagyott rajzokat, anyagokat, kezelést, interfészt, fűtőtesteket, érzékelőket, áramlási felületeket és cserélje ki az alkatrészeket. Ezután futtassa az egyeztetett gyártási képletet egy megnevezett profillal, kimenettel és vonalsebességgel. Jegyezze fel a folyamat körülményeit, és mérje meg a hűtött profil méreteit, fal- és bordaszakaszait, egyenességét, csavarását, felületét, hosszonkénti tömegét és a termékleírásban előírt vizsgálatokat.
A műszaki tartalom a Nanhaiya jelenlegi WPC forma, csavarhordó, felszerelés és szerviz oldalaiból készült. A külső műszaki támogatás a hivatalos USDA, ASTM és ISO forrásokra korlátozódik. A végleges szerszámméreteket, anyagokat, kezelést, a vonal terjedelmét és az átvételi kritériumokat a jóváhagyott projektdokumentumok szabályozzák.