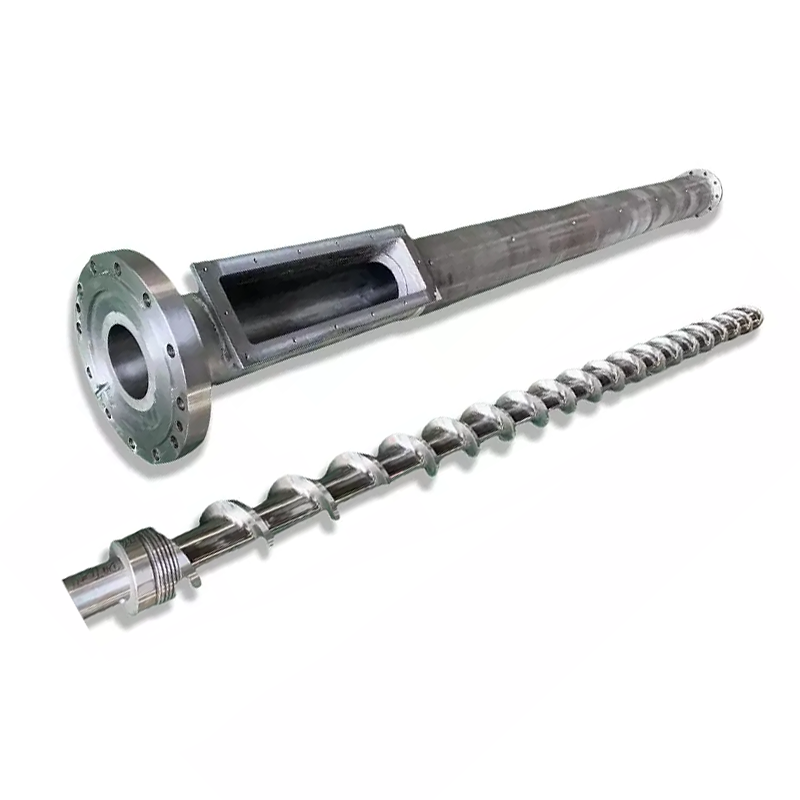
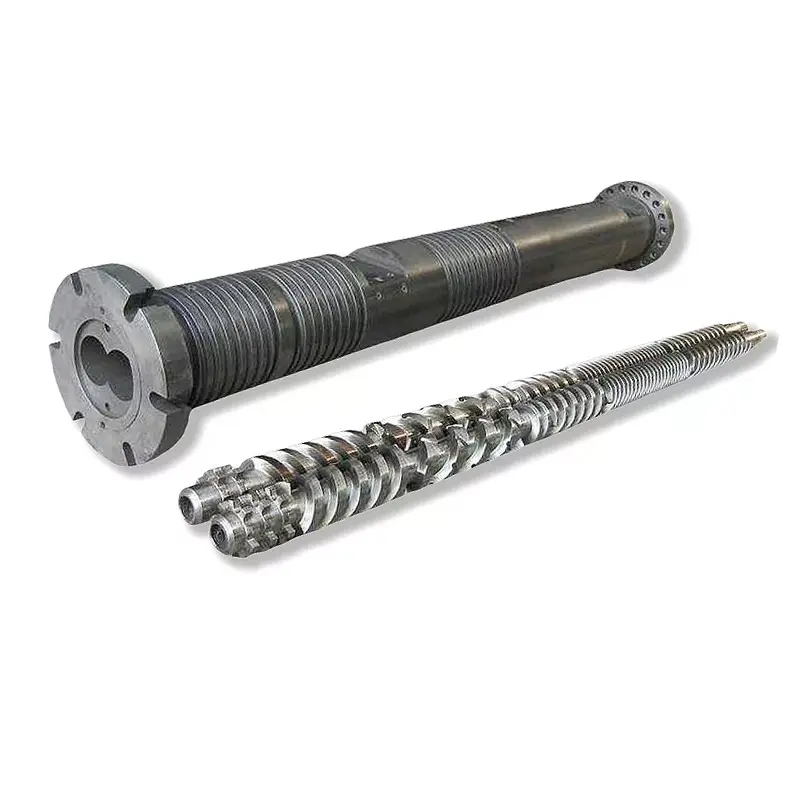
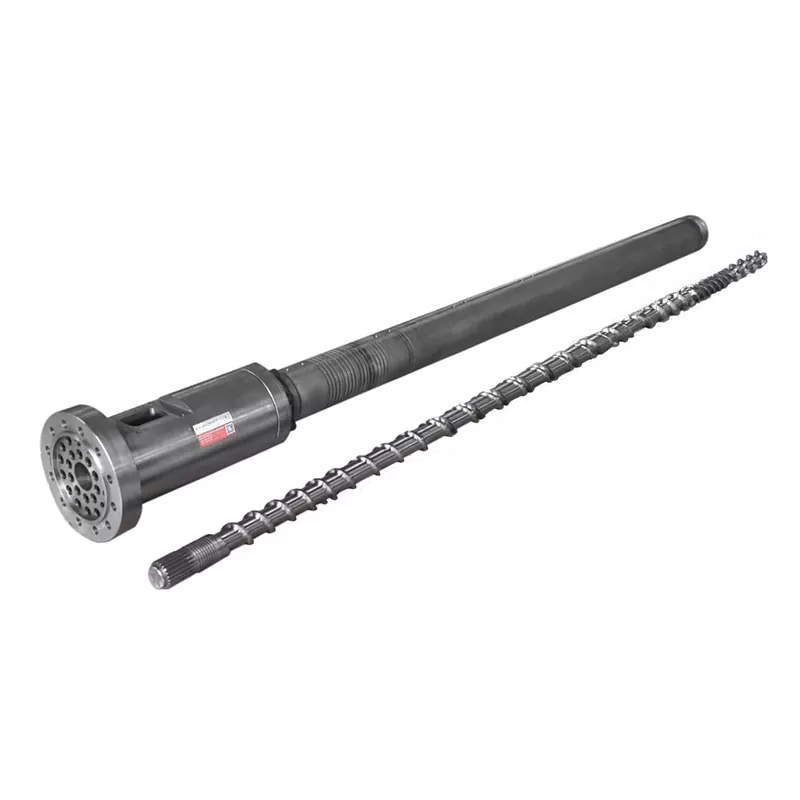
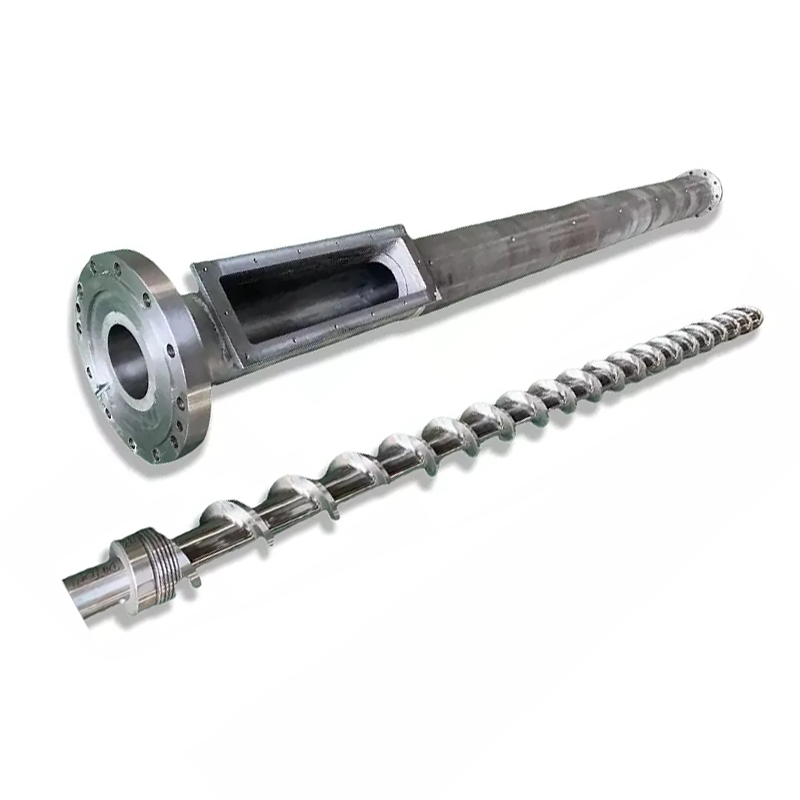
A csőszerszámfejnek a névleges átmérőnél nagyobbnak kell lennie. Meg kell felelnie a polimernek, a készítménynek, a csőszabványnak, a kimenetnek, az extruder csatlakozásának, a kalibrációs rendszernek és a kezelők méretváltoztatásának módjának. Ez az útmutató ezeket a bemeneteket a PVC, PE, CPVC, PP és PPR csőgyártás beszerzési specifikációjává alakítja.


Vásárolni acsőextrudáló szerszámfej, küldjön el a szállítónak öt egyező adatkészletet: az anyagot és a készítményt; a cső szabványa, átmérője és faltartománya; kimenet és vonalsebesség; az extruder pereme és az olvadék-bemeneti interfész; és a lefelé irányuló kalibrátor, vákuum, hűtés és lehúzó elrendezés. Az a kérés, amely csak a "PVC cső, 110 mm" kifejezést adja meg, nem áll készen a tervezésre.
A szerződés legfontosabb pontja az átvételi feltétel. Nevezze meg a tényleges gyártási anyagot, a csőméretet, a stabil teljesítményt, a vezeték sebességét, a fűtés és az érzékelő beállítását, a megengedett falváltozást, a külső átmérőt, az oválisságot, a felület állapotát és a szükséges termékvizsgálatokat. A szerszámfej formálja a forró olvadékot, de önmagában nem tudja garantálni a végső lehűtést.
Az első döntés nem a szerszám átmérője
Az első döntés a gyártási boríték. Egy fej egy közeli méretű csoportot futtathat cserélhető szerszámmal és tüskével. A nagyon széles méretválaszték kompromisszumokat eredményezhet az áramlás, a tartózkodási idő, a beállítás, a fejnyomás és az átállási munkák terén. A megfelelő tartomány az anyagtól és a sebességtől függ, nem csak attól, hogy fizikailag mely betétek férnek el a test belsejében.
Minden vizsgálatot három határra osztunk. A termékhatár a csőanyagra, szabványra, átmérőre és falra vonatkozik. A folyamat határa a teljesítményre, a sebességre, a hőmérsékletre és a nyomásra vonatkozik. A mechanikus határvonal lefedi a karimát, a középvonalat, a fűtőtesteket, az érzékelőket, az emelési és az alsó pozíciót.
| Vevő bevitele | Miért változtatja meg a vágófejet | Bizonyítékot küldeni |
|---|---|---|
| Polimer és komplett formula | Megváltoztatja a viszkozitást, a hőérzékenységet, a csúszást, a kopást, a korrózióveszélyt, a tartózkodási időt és a tisztítási módszert | Gyantaminőségű adatlap, összetételi százalékok és minta |
| Cső szabvány és alkalmazás | Meghatározza a készterméket, amelyet a sornak elő kell készítenie és tesztelnie kell | Pontos szabványszám, kiadás, piac és belső rajz |
| OD, fal, SDR vagy ütemezési tartomány | Beállítja a gyűrű alakú áramlási területet, a szerszámcsaládot és a praktikus cserealkatrész-tartományt | Mérettáblázat minimum, normál és maximum termékekkel |
| Nettó kimenet és vonalsebesség | Módosítja az áramlási sebességet, a nyomást, a fűtési terhelést, a tartózkodási időt és a hűtési igényt | Stabilan eladható kg/h minden kritikus mérethez |
| Extruder és adapter interfész | Meghatározza a bemeneti geometriát, a csavarmintát, a regisztert, a tömítést, a középpont magasságát és a támasztékot | Ellenőrzött rajz plusz mért fényképek a meglévő gépről |
| Kalibráló és hűtőrendszer | Befolyásolja a lehívást, a végső OD-t, az ovalitást, a fali eloszlást és az indítási viselkedést | Kalibrátor rajzai, vákuumtartály adatai, hűtési hossz és lehúzási helyzet |
| Átállási terv | Meghatározza, hogy mely részek eltávolíthatók, hogyan legyenek központosítva, és a kezelők milyen biztonságosan kezeljék őket | Változtassa meg a gyakoriságot, a tisztítási módszert, a daru kapacitását és a cél állásidőt |
Gyári nézetünk:a névleges csőátmérőt nem tekintjük elegendő vágófej specifikációnak. Ha a vevő csak a gyanta nevét és OD-ját adja meg, akkor az áramlási út rögzítése előtt elkérjük a fal sorozatát, képletét, kimenetét, extruder interfészét és méretezési módját. A hiányzó bemeneteken alapuló gyors árajánlat általában a megválaszolatlan kérdéseket az üzembe helyezésbe helyezi át.



Kezdje a kész csőszabvánnyal
A vágófej gyártási szerszám. Ez nem csőtanúsítvány. A vevőnek meg kell határoznia a pontos termékszabványt és -kiadást, míg a szállítónak le kell fordítania a csőburkolatot áramlási útvonalra, szerszámkészletre és beállítási módszerre. A végleges megfelelőséget a kész csövön a piachoz és az alkalmazáshoz szükséges vizsgálatok igazolják.
A gyakori vízvezeték-projektekhez három hasznos hivatalos hivatkozás találhatóISO 1452-2:2009 PVC-U csövekre, ISO 4427-2:2019 PE-csövekreésISO 15874-2:2013 a meleg- és hidegvizes rendszerekben használt PP-csövekre. A szerződés elkészítésekor ellenőrizze az aktuális kiadást, a módosításokat és a nemzeti elfogadást.
| Pipe család | Hivatalos kezdő referencia | Információk a die-head RFQ-nak továbbra is szüksége van |
|---|---|---|
| PVC-U nyomócső | ISO 1452-2 vagy az előírt nemzeti megfelelője | PVC száraz keverék formula, csősorozat, névleges külső átmérőjű, fali asztal, dugaszolóaljzat, kimenet, vezetéksebesség és felületi követelmények |
| PE nyomócső | ISO 4427-2 vagy az előírt nemzeti megfelelője | Pontos PE vegyület, SDR tartomány, OD tartomány, tömör vagy koextrudált szerkezet, csík vagy réteg elrendezés, kimenet és hűtőrendszer |
| PP vagy PPR hideg-melegvíz cső | ISO 15874-2 vagy az előírt nemzeti megfelelője | Pontos PP minőség, csőméret osztály, szerviz alkalmazás, rétegfelépítés, átmérő és faltartomány, kimeneti és kalibrációs módszer |
| Elektromos vezeték vagy ipari csövek | A vevő vonatkozó nemzeti, iparági vagy vevői specifikációi | Anyagképlet, merevség vagy funkcionális cél, geometria, szín, nyomat vagy csík, vizsgálati terv és megengedett felületi hibák |
Ne írja be a „nemzetközi szabvány szerint” kifejezést az ajánlatkérésbe.Nevezze meg a dokumentumot, részt, kiadást és helyi elfogadást. Ezután csatolja a kész csőrajzot és az ellenőrzési tervet. A hasonló névleges méretek különböző faltartományokkal, vizsgálati feltételekkel és azonosítási követelményekkel rendelkezhetnek.
Még egy elválás számít. Az ivóvíz jóváhagyása a kész csővezetékre és annak nedvesített anyagaira vonatkozik. A Nanhaiyától vágófej rendelése nem adja át az ivóvíz-engedélyt a vevő csövének. A gyanta jóváhagyása, a keverék ellenőrzése, a gyártási nyilvántartások és a harmadik féltől származó tanúsítvány a csőgyártó megfelelőségi rendszerének része marad.
Adja meg a tényleges képletet, ne csak PVC-t vagy PE-t
Nanhaiyacsőextrudáló szerszámfejadalékanyagokkal, PE, CPVC és PP PVC-hez kínáljuk. Ezek a nevek határozzák meg az anyagi családokat. Nem árulják el nekünk az olvadék viszkozitását, a töltőanyag betöltését, a stabilizáló rendszert, az újrahasznosított tartalmat, a feldolgozási ablakot vagy a lemezesedési hajlamot.
PVC esetén küldje el a teljes szárazkeverési receptet tömeg és a keverési feltételek szerint. A kalcium-karbonát szint és a részecskekezelés, a kenőanyag egyensúly, a stabilizátor rendszer, az ütésmódosító, a feldolgozási segédanyag, a pigment és az utómunkálati százalék mind megváltoztathatja a fal megjelenését, a fejnyomást és a lerakódási viselkedést.
PE vagy PPR esetén küldje el a pontos keverékminőséget és az aktuális szállítói adatlapot. Adja meg az olvadék tömegáramára vagy viszkozitására vonatkozó információkat az adott minőségre vonatkozóan közzétett adatok szerint, a sűrűséget, az adalékanyagokat, a szénfekete- vagy színrendszert, az újraőrlési határt, valamint azt, hogy az azonosító csíkok vagy a funkcionális rétegek koextrudálva vannak-e.
PVC és CPVC
A hőtörténet és a tartózkodási idő kiemelt figyelmet érdemel. Az áramlási útvonalnak el kell kerülnie a szükségtelen tartást, és a fűtési tervnek támogatnia kell az ellenőrzött indítást és tisztítást. A képletváltozásokat a gyártás előtt közzé kell tenni.
PE
A minőség, az olvadási szilárdság, a teljesítmény és a hűtési kapacitás együtt hat. A nagy teljesítményű PE fejnek stabil kerületi áramlásra és megfelelő méretezési rendszerre van szüksége, nem egyszerűen nagyobb gyűrű alakú résre.
PP és PPR
Adja meg a pontos gyantát és a szervizterméket. A hideg- és melegvízcső, az ipari cső és a többrétegű konstrukció eltérő szerszámozást, hűtést és átvételi feltételeket igényelhet.
Gyári nézetünk:Ha a gyártócsapat a szerszámozás jóváhagyása után megváltoztatja a töltőanyagot, a gyantaminőséget vagy az újrahasznosított arányt, a szerszám nem vált hirtelen pontatlanná. A folyamat bevitele megváltozott. A referencia-formulációt a műszaki megállapodásban rögzítjük, így a jövőbeni hibaelhárítás egy ismert állapotból indul ki.

A szerszám nyílása nem a végső csőméret
A forró gyűrű alakú olvadék nem hagyja el a szerszámot, és geometriailag rögzített marad. Megduzzadhat a kilépésnél, lehúzódhat a lehúzás alatt, érintkezhet a kalibrátorral, hűlés közben zsugorodhat, és a hőmérséklete kiegyenlítődésével tovább változhat. Ezért a névleges 110 mm-es cső nem használ automatikusan 110 mm-es szerszámnyílást.
A végeredmény egy rendszerből származik: extruder teljesítménye, olvadék hőmérséklete és nyomása, szerszám és tüske geometriája, kerületi hőegyensúly, központosítás, légút, kalibrátor, vákuum, hűtés és lehúzási sebesség. Ha ezeket az alkatrészeket különböző beszállítóktól vásárolják, a vevőnek hozzá kell rendelnie egy ellenőrzött interfész rajzot és egy átvételi felelősségi mátrixot.
| Vezérlőelem | Amit közvetlenül befolyásol | Amit egyedül nem tud bizonyítani |
|---|---|---|
| Die és tüske áramlási útvonala | Gyűrűs olvadékeloszlás, nyomásveszteség, tartózkodási viselkedés és a cső kezdeti alakja | Végső hideg külső külső, fal, ovális vagy nyomásteljesítmény |
| Tüske központosítás beállítása | Kezdeti kerületi hézag és a faleloszlás korrekciója | Stabil eredmény, ha a hőmérséklet, az áramlás vagy a lefelé irányuló beállítás folyamatosan sodródik |
| Fűtőzóna elrendezés | Hőszabályozás a fej körül és mentén | A tényleges olvadékhőmérséklet meghatározott mérési módszer nélkül |
| Kalibrátor és vákuumtartály | Külső méretezés, korai hűtés és formatartás | Egységes fal, ha a bejövő olvadékcső instabil |
| Hűtőrendszer | Megszilárdulási sebesség, méretstabilitás és maradékhő eltávolítás | Jó geometria, ha a víz hőmérséklete vagy áramlása szabályozatlan |
| Elszállítás | Vonalsebesség, lehúzás és egyenletes szállítás | A méretek helyesbítése, ha a lehúzó rosszul van beállítva vagy a sebesség ingadozik |
Hasznos méretezési szabály:adja meg a legkisebb és legnagyobb csövet, de mérnök a nehéz működési sarkok körül. Ezek gyakran a legnagyobb cső nagy teljesítmény mellett, a legvékonyabb fal nagy vezetéksebességgel, a kis teljesítményű kis méret, amely megnöveli a tartózkodási időt, és a legszorosabb fal- vagy felületigényű termék.


A Nanhaiya állítható tüskéket, hűtőcsatorna opciókat és cserélhető béléseket kínál a csővágófej-kínálatában. Használja ezeket a lehetőségeket meghatározott okból. A beállítás akkor hasznos, ha a kezelők megismételhető központosítási módszerrel rendelkeznek. A cserélhető kopóalkatrészek akkor hasznosak, ha a terjedelem, a tartalék mennyiség és a csere folyamata egyértelmű.
A megmunkálás megkezdése előtt zárja le az extruder interfészt
A csőszerszámnak kiváló belső áramlási útvonala lehet, és mégsem lehet beszerelni, mert feltételezték a bemenetet, a regisztert, a csavarmintát, a tömítést vagy a középpont magasságát. A csereprojektek különösen sérülékenyek, mivel a gépi rajzok régiek, módosítottak vagy nem elérhetők.
A bizonyítékoknak három formáját részesítjük előnyben: az eredeti ellenőrzött rajzot, friss méréseket és áttekinthető fényképeket méretarányos hivatkozással. Ha a három nem ért egyet, oldja meg az ütközést a gyártási rajz kiadása előtt.
- Extruder gyártmánya, modellje és csavar konfigurációja
- Csavarátmérő és névleges teljesítménytartomány
- Kisülési vagy adapterkarima rajza
- Regisztrálja az átmérőt, a mélységet és a tűréshatárt
- Csavarok mennyisége, menet, osztási kör és tájolás
- Tömítőfelület geometriája és tömítési módszere
- Olvadék bemeneti átmérője és átmeneti hossza
- Szükséges megszakító lemez vagy képernyő interfész
- Nyomásérzékelő port mérete és elhelyezkedése
- Az olvadékhőmérséklet érzékelő típusa és behelyezése
- Fűtő feszültség, frekvencia, teljesítmény és csatlakozók
- A hőelem típusa és a vezérlő kompatibilitása
- A vágófej középpontjának magassága és áramlási iránya
- Tartókeret, kerekek, sínek vagy emelési pontok
- Rendelkezésre álló beépítési és karbantartási távolság
- Távolság a kalibrátortól és az igazítási referencia
A Nanhaiya személyre szabható termékeket gyárthordóperemekés vágófejes komponensek, így az adaptert a telepítési meglepetésként bal helyett a fejjel lehet megbeszélni. Egy teljes vonalprojekthez igazítsa a szerszám interfészét a kiválasztotthozműanyag extruder gép, kezelőszervek és a későbbi berendezések.
Gyári nézetünk:egy karima telefonos fényképe segít megérteni az elrendezést, de nem határoz meg csavarkört vagy regiszter illeszkedést. A képek segítségével kérdéseket keresünk. A fém vágásához aláírt rajzot használunk. Ez a megkülönböztetés megakadályozza, hogy egy kis interfész hiba késleltesse a teljes telepítést.


Válasszon az anyag és a tisztítási feladat körüli konstrukciót
A Nanhaiya dedikált csőszerszámfeje nagy szilárdságú ötvözött acélt használ, edzett felülettel, és precíziós CNC megmunkálással és hőkezeléssel készül. Az általánosextruder vágófejoldalon a 38CrMoAl, a nitridálás és a HV950-HV1000 közötti felületi keménység szerepel.
Ezek az értékek hasznos kiindulási adatok, de a jóváhagyott specifikációnak továbbra is meg kell határoznia az alkatrész pontos anyagát, a kezelési kört, a kész keménységi kritériumot, az áramlási felületi minőséget, a méretellenőrzést és az esetleges korróziós követelményeket. Az egyik alkatrész keménységi értékét nem szabad minden rögzítőelemre, fűtőtest fedelére vagy szerkezeti részére másolni.
| Szerviz állapot | Beszerzési gond | Mit kell meghatározni az idézetben |
|---|---|---|
| Töltött PVC | Csiszoló ásványi töltőanyag, lerakódások és tisztítási gyakoriság | Képlet, töltőanyag szint, nedvesített komponensű anyag és kezelés, cserélhető kopástávolság és tisztítási módszer |
| CPVC vagy hőérzékeny vegyület | Hőtörténet, visszatartás és anyagromlás | Feldolgozási ablak, áramlási út koncepció, fűtési zónák, érzékelőpontok, indítási és leállítási eljárás |
| Koromfekete PE | Stabil eloszlás, felületminőség és hosszú futamidő | Összetett minőség, teljesítménytartomány, nyomásablak, fűtőberendezés elrendezése és tisztítási hozzáférés |
| Újrahasznosított tartalom | Szennyezés, viszkozitásváltozás és koptató részecskék | Forrás, maximális százalék, szűrési terv, minta, várható eltérés és elfogadási határok |
| Gyakori színváltozás | Feltartás, hozzáférés, alkatrészcsere-kezelés és selejt | Színsorrend, tisztítóanyag, megengedett csereidő, tisztítási eljárás és eltávolítható alkatrészek |
A keményebb nem teljes anyagi stratégia.A felület keménységének, a tok mélységének, az aljzat szívósságának, a korróziós viselkedésnek, a felületkezelésnek és a javítási módszernek meg kell felelnie az alkatrésznek és a folyamatnak. Kérje meg a szállítót, hogy sorolja fel, mit kezelnek, hogyan ellenőrzik, és melyik ellenőrzési jegyzőkönyvet adják a megrendeléshez.


Tekintse át a Nanhaiya's-ttermelő berendezések, tanúsítványokésműszaki szolgálatbeszállítói minősítés során. A szerelési útmutató és a hosszú távú karbantartási tanácsok belefoglalhatók a megállapodás szerinti támogatási körbe.
A méretváltást tegye a vásárlási számítás részévé
Az alacsonyabb szerszámár drága lehet, ha minden változtatás leköt egy darut, károsítja a fűtőelemeket vagy ismételt próba-hiba központosítást igényel. Kérdezze meg, hogyan távolítják el a szerszámot és a tüskét, hová helyezik el a forró részeket, milyen rögzítőelemeket kezelnek, hogyan állítják helyre az igazítást, és milyen tömítéseket vagy fogyóeszközöket cserélnek ki.
| Átállási kérdés | Miért kell törődnie a vevővel | Szerződés kimenet |
|---|---|---|
| Mely méretek osztoznak egy testen? | A fejek és a cserealkatrészkészletek valós számát mutatja | Kompatibilitási mátrix cső külső átmérője, faltartomány és anyag szerint |
| Mit kell lehűteni eltávolítás előtt? | Befolyásolja az állásidőt és a kezelés biztonságát | Írásos hőmérséklet és kezelési eljárás |
| Hogyan van a szerszám és a tüske középpontja? | Befolyásolja az indítási törmeléket és a faljavítást | Beállítási diagram, referencia pozíciók és képzés |
| Milyen szerszámokra és emelőeszközökre van szükség? | Megakadályozza a nem biztonságos rögtönzött kezelést | Szerszámlista, alkatrészsúlyok, emelési pontok és rögzítési rajzok |
| Mely alkatrészek a rutintartalékok? | Csökkenti az állásidőt a menet, a tömítés, a fűtés vagy az érzékelő sérülése után | Két évre ajánlott tartalék lista tételenkénti áron |
| Hogyan történik az áramlási út tisztítása? | Megváltoztatja a munkaerőt, a felületi kockázatot és a színváltoztatási hulladékot | Jóváhagyott tisztítóeszközök, anyagok és szétszerelési lépések |
Vegyes termékütemezés esetén számítsa ki az átállási költségeket óra, munkaerő és induló hulladék szerint. Ha egy üzem hetente többször vált két távoli csőméret között, akkor két komplett fej több gyártási időt biztosíthat, mint egy test sok betéttel. Ha a változtatások ritkán fordulnak elő, és a hatótávolság kompakt, a közös test ésszerű lehet.
Gyári nézetünk:megkérdezzük, hogy ki cseréli a szerszámokat és milyen emelőberendezések állnak rendelkezésre. A tiszta szerelőpadon működő kialakítás kényelmetlen lehet a forró extruder és a vákuumtartály mellett. A kezelői hozzáférés mérnöki bemenet, nem pedig értékesítés utáni részlet.

A csőhibák segítségével keresse meg a felelős folyamatzónát
Ha egy cső elromlik a specifikációtól, a kezelők gyakran először a szerszámot állítják be, mivel a központosító csavarok láthatóak. Ez ideiglenesen javíthat egy leolvasást, miközben elrejti a hőmérsékleti, extruder- vagy a későbbi problémákat. Jegyezze fel a hibát a kerület mentén és a cső hossza mentén, mielőtt egyszerre több változtatást végrehajtana.
| Megfigyelt hiba | Vágófej ellenőrzések | Upstream és downstream ellenőrzések | Vásárlási lecke |
|---|---|---|---|
| Az egyik oldal folyamatosan vastagabb | Tüske központosítás, lerakódások az áramlási úton, sérülések, a fűtőegyensúly és a szerelvény beállítása | Extruder hullámzása, kalibrátor beállítása, vákuum elosztás, hűtés és kihúzás beállítása | Hozzáférhető központosítás, hőmérsékleti zónák és igazítási referencia szükséges |
| Fal változik a cső körül és mentén | Laza beállítás, hőciklus, instabil nyomás vagy egyenetlen áramlás | Adagolás, csavaros kimenet, vonalsebesség-szabályozás, vákuum és vízhőmérséklet stabilitás | Fogadjon el egy stabil működési ablakot, ne egy rövid méréssorozatot |
| Hosszú felületi vonalak | Szennyeződés, lerakódás, karcolás vagy sérült die-ajak felület | Nem olvadt részecskék, szűrés, kalibrátor sérülések és kezelési nyomok | Határozza meg a tisztítóeszközöket, a szűrőtervet, a felületvizsgálatot és a tartalék szerszámokat |
| Sárga, barna vagy fekete csíkok | Holt zónák, lerakódások, túlzott helyi hő és hosszú tartózkodási idő | Szennyezett takarmány, hordó lerakódások, csavarkopás és leállítási gyakorlat | A régi geometria másolása előtt tekintse át a teljes olvadási útvonalat és a tisztítási rutint |
| Magas fejnyomás | Korlátozott gyűrű alakú rés, alacsony hőmérséklet, elzáródás vagy nem megfelelő áramlási út | A képernyő korlátozása, az anyag viszkozitása, a kimeneti igény és az érzékelő állapota | Adja meg a nyomásmérési pontot és az üzemi határértéket a specifikációban |
| Cső ovális | Egyenetlen kimeneti áramlás vagy kezdeti csőhelyzet | Kalibrátor kopása, vákuum, hűtési egyensúly, alátámasztás és lehúzás beállítása | A végső ovalitás a teljes vonal elfogadási teszthez tartozik |
| Durva belső felület | A tüske felületkezelése, lerakódások, hőmérséklet és áramlási viselkedés | Anyagnedvesség, diszperzió, lebomlás és kimeneti stabilitás | A belső és külső felületi kritériumokat is tartalmazza a minta jóváhagyása |
Egy változtatás szabálya:rögzítse az alapvonalat, változtassa meg az egyik szabályozott változót, várja meg, amíg az anyag áthalad a vonalon, jelölje meg az érintett csövet, és mérje meg újra. A hőmérséklet véletlenszerű beállítása, a központosítás, a vákuum és a lehúzás egyidejűleg megsemmisíti az ok azonosításához szükséges bizonyítékokat.
Ha a kimeneti vagy az olvadéknyomás instabil a fej előtt, ellenőrizze a csavart és a hengert is. Nanhaiya kellékekPVC cső egycsavarok, PVC cső párhuzamos csavaros hordókésPVC cső kúpos ikercsavaros hordók. A szerszámot nem szabad úgy tervezni, hogy kompenzálja a kopott vagy nem megfelelő lágyító részeket.

Csőextrudáló szerszámfej RFQ ellenőrzőlista
A teljes ajánlattétel lehetővé teszi a vevő számára, hogy összehasonlítsa a mérnöki hatókört, ahelyett, hogy az alacsony alapárat egy átfogó árajánlattal hasonlítaná össze. Tedd a következő elemeket egy felülvizsgálat által ellenőrzött csomagba.
- Azonosítsa a termékeket.Soroljon fel minden cső külső átmérőjét, faltartományát, SDR-jét vagy ütemezését, rétegfelépítését, színét és alkalmazását. Jelölje meg a normál terméket és a legnehezebb méretet.
- Nevezze meg a szabványt.Adja meg a pontos szabványt, alkatrészt, kiadást, nemzeti átvételt és belső rajzot. Csatolja a kész csővizsgálati tervet.
- Tedd közzé az anyagot.Adja meg a teljes PVC formulát vagy pontos PE, PP vagy PPR minőséget, adalékanyagokat, töltőanyagot, pigmentet, újrahasznosított tartalmat és szállítói adatlapokat.
- Határozza meg az arányt.Adja meg minden kritikus termékhez a nettó értékesíthető kimenetet és a vonalsebességet, valamint a rendelkezésre álló hűtőkapacitást és a normál működési ütemtervet.
- Ismertesse az extrudert.Állítsa be az egyszeres, párhuzamos iker- vagy kúpos ikercsavart; csavar átmérője; motorteljesítmény; normál olvadéknyomás és hőmérséklet; adapter elrendezése; és az aktuális folyamatkorlátok.
- Irányítsd az interfészt.Rögzítse a karimát, a regisztert, a csavarkört, a tömítőfelületet, az olvadékbemenetet, a középső magasságot, az érzékelőnyílást és a tartórajzokat.
- Adja meg az elektromos részleteket.Adja meg a fűtőelem feszültségét és frekvenciáját, a hőelem típusát, a csatlakozó szabványát, a vezérlő kompatibilitását, a kábel hosszát és a veszélyes terület követelményeit, ha van ilyen.
- Mutasd meg az alsó vonalat.Tartalmazza a kalibrátor méreteit, a vákuumtartályt, a hűtési hosszt, a permetezési vagy merítési elrendezést, a lehúzás típusát, a középvonalat és a szerszámkilépéstől való távolságot.
- Válassza ki az átállási hatókört.Sorolja fel a cserealkatrészkészleteket, a tartalék fűtőtesteket és érzékelőket, a tömítéseket, a rögzítőket, a kezelőszerszámokat, a tárolóállványokat és a kívánt méretváltoztatási eljárást.
- Határozza meg a dokumentumokat.Kérjen összeállítási és alkatrészrajzokat, anyagjegyzéket, anyag- és hőkezelési jegyzőkönyveket, méretvizsgálatot, elektromos listát, használati utasítást és alkatrészjegyzéket.
- Írja meg az átvételi tesztet.Nevezze meg a gyantát, a képletet, a csőméretet, a futási időtartamot, a kimenetet, a vonal sebességét, a folyamatrekordokat, a méretmintavételt és a sikeres/nem megfelelő kritériumokat.
- Tisztázza a támogatást.Egyezzen meg a telepítési útmutatóban, az üzembe helyezési felelősségben, a kezelői képzésben, a távoli segítségnyújtásban, valamint a vágófej és a teljes vonal teljesítménye közötti határban.
Csere figyelmeztetés:a kopott matrica már nem őrzi meg eredeti méreteit. Mérje meg a gép felületét és egy jól rögzített csövet, keresse meg az eredeti rajzokat, és magyarázza el, miért cserélik ki a régi fejet. Minden kopott méret másolása ugyanazt az áramlási vagy igazítási problémát reprodukálhatja.
A csavar konfigurációjának meg kell egyeznie az anyagfelhasználással is. Böngésszen Nanhaiya'segyetlen csavarok, párhuzamos ikercsavarokéskúpos ikercsavaros hordókamikor a vizsgálat lefedi a teljes lágyító szakaszt. Tartozékokhoz és csatlakoztatott szerszámokhoz használja aextrudált alkatrészek választéka.
Fogadja el az eladni kívánt gyártási állapot fejét
A méretvizsgálat igazolja, hogy a gyártott alkatrészek megfelelnek a rajznak. Nem bizonyítja, hogy egy adott vegyület hogyan fog átfolyni a teljes vonalon. A megalapozott átvételi terv két részből áll: alkatrészellenőrzésből és gyártási folyamatból.
| Elfogadási szakasz | Mit kell ellenőrizni | Feljegyzést kell tartani |
|---|---|---|
| Dokumentum áttekintése | Jóváhagyott rajz felülvizsgálat, anyagjegyzék, alkatrészcsere mátrix, fűtő- és érzékelőlista, kézikönyvek és tartalék terjedelem | Aláírt okmánynyilvántartás |
| Alkatrészek ellenőrzése | Kritikus interfészek, koncentrikus jellemzők, tömítőfelületek, kötőelemek, csatlakozók, anyag, kezelés és látható áramlási felület állapota | A megrendelésben megadott méret- és anyag- vagy kezelési nyilvántartás |
| Összeszerelési ellenőrzés | Illesztés, tájolás, fűtőberendezés beszerelése, érzékelő behelyezése, központosító mozgás, támasztás, emelés és hozzáférés | Összeszerelési ellenőrző lista fényképekkel |
| Felmelegedés ellenőrzése | Zóna azonosítás, vezérlő reakciója, érzékelő leolvasása, áramfelvétel és hőstabilitás | Zónatérkép és stabilizált leolvasások |
| Gyártási menet | Megállapodott anyag, csőméret, teljesítmény, vezetéksebesség, hőmérséklet, olvadéknyomás, motorterhelés, vákuum és hűtési feltételek | Időalapú folyamatlap és megőrzött minták |
| Csővizsgálat | OD, fal több óraállásnál, ovális, hosszonkénti tömeg, belső és külső felület, egyenesség és a szükséges szabványos vizsgálatok | Ellenőrzési jelentés a minta helyzetéhez és a gyártási időhöz kötött |
| Rutinművelet | Indítás, központosítás korrekció, normál leállítás, biztonságos szétszerelés vagy egy megegyezés szerinti méretcsere | Kezelői kijelentkezés és nyitott tételek listája |
Ha praktikus, használja a vevő szokásos összetételét. Ha helyettesítő anyagra van szükség, jegyezze fel a különbséget, és korlátozza azt, amit a teszt igazol. A sikeres PE futtatás nem igazolja a PVC formulát, és a vastag falú, alacsony sebességű termék nem bizonyítja a vékony falú, nagy sebességű állapotot.
Gyári nézetünk:előnyben részesítjük a stabil lefutást nyomon követhető mérésekkel, mint a maximális teljesítményű rövid megjelenítést. A nyomásnak rendeződnie kell, a falon mért értékeknek ellenőrizhetőnek kell maradnia, a fűtőberendezések nem ciklusozhatnak rendellenesen, és a lehűtött csőnek meg kell felelnie a megállapodás szerinti ellenőrzésnek. Ez az eredmény mindkét fél számára hasznos átadási pontot jelent.


Gyakran ismételt kérdések
Milyen információk szükségesek egy csőextrudáló szerszámfej árajánlatához?
Küldje el a polimer minőségét és képletét, csőszabványt, teljes méretet és faltartományt, célkimenetet és vezetéksebességet, extruder típusát, olvadékbemeneti és karima rajzát, fűtőfeszültségét, szenzorkövetelményeket, a későbbi kalibrálás részleteit, a kívánt cserealkatrészeket és az átvételi tervet. Az aktuális csatlakozásról készült fényképek és mért rajzok csereprojekteknél is hasznosak.
Működhet-e egy csőszerszámfej PVC, PE és PPR?
A megosztott külső test műszakilag lehetséges egy szűken meghatározott projektben, de a PVC, a PE és a PPR nem teremt azonos áramlási, termikus vagy méretezési feltételeket. Először összehasonlítjuk a teljes összetételt, a teljesítményt, a mérettartományt, az áramlási út követelményeit és a tisztítási módszert. Külön szerszámok vagy külön fej lehet a biztonságosabb gyártási választás.
A csőszerszám átmérője megegyezik a végső csőátmérővel?
Általában nem. A forró cső a szerszám elhagyása után megváltozik, mert az olvadék megduzzad, lehúzódik, belép a kalibrátorba és lehűl. A szükséges szerszám- és tüskeméreteket az anyaggal, a kimenettel, a vezetéksebességgel, a vákuumméretezéssel és a hűtőrendszerrel kell megtervezni, nem pedig közvetlenül a névleges csőméretről lemásolni.
Egyedül a vágófej garantálja a csőfal vastagságát és oválisságát?
Nem. A szerszámfej határozza meg a gyűrű alakú olvadékeloszlást, de a végső falvastagság és az ovális függ az olvadék stabilitásától, a központosítástól, a hőmérséklet-egyensúlytól, a kalibrátor állapotától, a vákuumtól, a hűtéstől, a lehúzás beállításától és a vonal sebességétől is. Az elfogadásnak a teljes működési vonalat kell tesztelnie.
Milyen anyagot használ a Nanhaiya extrudáló szerszámfejekhez?
A Nanhaiya általános extruderfej-oldala a 38CrMoAl-t sorolja fel, nitridálási és felületi keménysége HV950-től HV1000-ig terjed. A dedikált csőextrudáló szerszámfejet ötvözött acélnak nevezik, edzett felületekkel. A végleges anyag, hőkezelés és nedvesített felület követelményeit a gyantára, az adalékokra és a tisztítási módszerre vonatkozóan meg kell erősíteni a jóváhagyott specifikációban.
Vegyek egy vágófejet sok méretű betéttel vagy több komplett fejet?
Használjon cserealkatrészeket, ha a mérettartomány, a teljesítmény és a tisztítási rutin lehetővé teszi, hogy egy test túlzott beállítás nélkül lefedje a munkát. A különálló fejeknek akkor lehet értelme, ha a termékek nagymértékben különböznek az átmérőben, a polimerben, a teljesítményben, a rétegszerkezetben vagy az átváltási gyakoriságban. Hasonlítsa össze a teljes átállási időt és a gyártási kockázatot, ne csak a szerszámárat.
Hogyan kell elfogadni a csőextrudáló szerszámfejet?
Kezdje a rajz, az anyag, a kezelés, a fűtés, az érzékelő, a karima és az áramlási út ellenőrzésével. Ezután futtassa az egyeztetett gyártási anyagot a megadott csőmérettel, kimenettel és vezetéksebességgel. Rögzítse a hőmérsékletet, az olvadéknyomást, a fal kerületén mért értékeket, a külső átmérőt, az oválisságot, a felület állapotát, a hosszonkénti tömeget és a célcső szabvány által előírt vizsgálatokat.
Mitől lesz vastagabb az extrudált csőfal egyik oldala?
A lehetséges okok közé tartozik a szerszám vagy a tüskék hibás központosítása, a kerületi hőmérséklet kiegyensúlyozatlansága, egyenetlen ömledék áramlás, lerakódások vagy sérülések az áramlási útvonalon, instabil extruder kimenet, kalibrátor eltolódása, egyenetlen vákuum vagy hűtés, valamint a lehúzás hibája. Ellenőrizze a trendet, mielőtt központosító csavarokat használna a későbbi probléma elrejtésére.
A Nanhaiya aktuális termék-, berendezés- és szolgáltatásinformációiból készült műszaki tartalom, amelyet csak a hivatalos ISO pipe-szabvány oldalak támogatnak. A végleges szerszámgeometriát, az anyagot, a kezelést, a méreteket és az átvételi kritériumokat a jóváhagyott projektspecifikáció határozza meg.