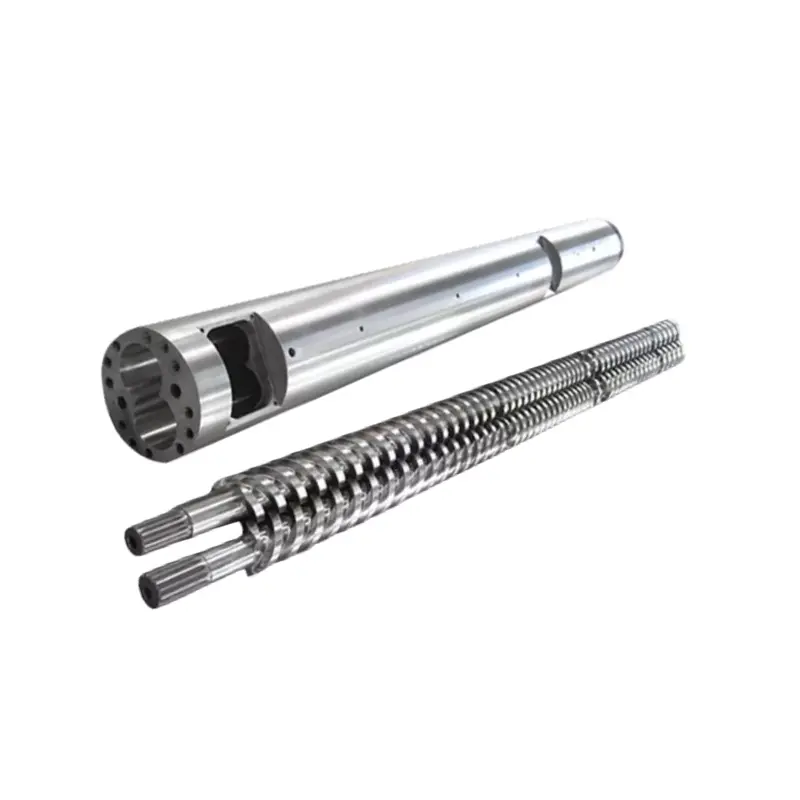
Az ikercsavarkészletnek egynél több munkarés van. A helyes javítási vagy csere-döntés meghozatalához minden csavart, minden hordólebenyet, az összefonódást és a gép interfészeit egyetlen ellenőrzött referencia alatt kell leképezni.
Mérje meg az ikercsavar és a henger párhuzamos kopását, mint megfelelő rendszert. Rögzítse mindkét csavart a megnevezett axiális állomásokon, a nyolcas furat mindkét lebenyét meghatározott irányban, a csavarok közötti hézagot, a középtávolságot, a fázisozást és az axiális illesztést. Hasonlítsa össze a térképet a jóváhagyott rajzzal. A tünetek kiválthatják az ellenőrzést, de a mérések döntik el, hogy a csavarokat, a hengert vagy a teljes készletet kell cserélni.

Egy párhuzamos ikercsavarnak nincs egyetlen univerzális hézaga
Hagyományos egycsavar esetén az átmérőjű hézagot gyakran a henger belső átmérőjének mínusz a csavarmenet külső átmérőjeként fejezik ki. A sugárirányú hézag ennek a különbségnek a fele. A miénkegycsavar kopásmérési útmutatómegmagyarázza, hogy az axiális állomásoknak és definícióknak miért kell még mindig megegyezniük.
Helyi átmérő viszony = a megfelelő hordóméret mínusz a megfelelő csavar külső átmérője
Lokális radiális kapcsolat = lokális átmérőviszony osztva 2-vel
Ez az aritmetika nem írja le az egymásba kapcsolódó ikercsavarkészlet teljes geometriáját.
Egy párhuzamos ikercsavar hozzáadja a második csavart, egy összefonódó tartományt, egy középtávolságot és egy időzített szögkapcsolatot. A hordó általában nyolcas profilú, nem pedig egyetlen kerek furat. A kopás eltérő lehet a bal és a jobb lebenyben, valamint a járatok ellentétes oldalain is.
A mérési fájlnak ezért legalább öt összefüggést kell elkülönítenie:
- Minden csavar külső profilja a megfelelő hordókaréjáig.
- Csavar-csavar közötti hézag az összekapcsolódó tartományon keresztül.
- Középtávolság és mindkét hordókaréj helyzete.
- A forgási fázisok, a kezesség és a bal vagy jobb csavar azonossága.
- A vonatkozó axiális hézagok, tolófelületek, távtartók és véghelyzetek.
Gyári nézetünk:az a vevő, aki a felületek megnevezése nélkül „0,3 mm-es távolságot” kér, nem támasztott számunkra végrehajtható követelményt. Megkérdezzük, hogy ez a szám átmérős, sugárirányú, repülésközi, oldalsó, csúcsos vagy axiális hézag-e, hol és milyen állapotban mérik. Ha itt találgat, fémkontaktust hozhat létre, vagy lazán hagyhatja az új készletet.


A csavarok kihúzása előtt őrizze meg a szerelvény azonosságát
A mérések értékét veszítik, ha a bal és a jobb csavar összekeveredik, vagy a fázis-referencia eltűnik eltávolítás közben. A szerelvény meglazítása előtt fényképezze le a meghajtó és a nyomóvéget. Jelölje meg a forgás leírására használt nézési irányt, majd címkézze fel mindkét csavart, tengelyt, távtartót és időzítési jelet.
Jegyezze fel, hogy a gép használja-eegyütt forgó csavarokvagyellentétesen forgó csavarok. Jegyezze fel azt is, hogy a csavarok egyrészesek vagy elemekből vannak-e összeszerelve. Ne feltételezze, hogy két hasonló külső méretű csavar ugyanazon a kézen, szálon, sorrendben vagy időzítésben van.
Használja a gépgyártó eltávolítási utasításait, és őrizzen meg minden zárolási és időzítési funkciót. Ha a pár nem forgatható a jóváhagyott eljárás szerint az összeszerelés után, állítsa le. A meghajtó nyomatékának alkalmazása az ismeretlen interferencia leküzdésére az azonosítási hibát károkká változtathatja.

Építsen fel egy koordináta-rendszert mindkét csavarhoz és mindkét lebenyhez
Tisztítsa meg az alkatrészeket anélkül, hogy eltávolítaná a horzsolást, a bevonat elvesztését vagy a lyukasztás nyomait. Hagyja, hogy az alkatrészek elérjék a stabil ellenőrzési hőmérsékletet. Hozzunk létre egy nullapontot egy megnevezett végén, és jelöljük meg azokat a tengelyirányú állomásokat, amelyek megismételhetők a csavarpáron és a hengeren.
Adjon hozzá állomásokat a geometriaváltás előtt és után, a betáplálási és szellőzőnyílásokat, a keverési tartományokat és a nyomásnövelő véget. Minden állomáson azonosítsa a bal oldali csavart, a jobb oldali csavart, a bal és a jobb oldali szárnyat. Ha a módszer lehetővé teszi, rögzítsen több szögirányt, mert egyetlen átmérő elrejtheti az oválisságot vagy az egyoldalú kopást.
| Mező | Hogyan lehet azonosítani | Amiből kiderül |
|---|---|---|
| Axiális állomás | Távolság egy meghatározott előtolási vagy ürítési nullaponttól | Ahol a kopás a folyamatszakasz mentén koncentrálódik |
| Csavar azonossága | Balra vagy jobbra, a megtekintési vég feltüntetésével | Aszimmetrikus repülési kopás és pár integritás |
| Csavaros profil | Külső átmérőjű, gyökér-, csúcs- vagy oldalérték a módszerrel és a szöghelyzettel | Fémveszteség a munkafelületeken |
| Hordó lebeny | Bal vagy jobb lebeny, irány és mérési sík | Megnagyobbodás, ovalitás és helyi kimosódás |
| Összefonódó kapcsolat | Nevezett felületek, szöghelyzet, fázisozási feltétel és módszer | Túlzott rés vagy mechanikai beavatkozás veszélye |
| Felületi állapot | Számozott fénykép az állomástérképhez kötve | Karcolás, pontozás, bevonatveszteség, lerakódások és érintkezési nyomok |
| Referencia érték | Jóváhagyott rajz, új rész jelentés vagy egyeztetett tervezési alapállapot | Mennyit változott a geometria |
A Coperion által közzétett hordódiagnosztikai módszermegköveteli, hogy a hordók tiszták és hűvösek legyenek, majd furatmérést és nagy felbontású videoellenőrzést alkalmaz bizonyos ZSK és STS méreteknél. Az Ön gépe és ellenőrző eszközei eltérhetnek, de a megközelítés megmutatja, hogy a méretbeli és vizuális bizonyítékok miért tartoznak ugyanabba a jelentésbe.
Ne találja ki a felbontást tizedesjegyek hozzáadásával a műszeren és a módszeren túl. Jegyezze fel a műszert, a kalibrálás állapotát, a támogatási állapotot, az ellenőrzési hőmérsékletet és a kezelőt vagy az ellenőrzési jegyzőkönyvet. Egy megismételhető térkép őszinte bizonytalansággal hasznosabb, mint egy kétértelmű pontokból összeállított lenyűgöző táblázat.



Az eltávolított ikercsavarkészlet készen áll a felülvizsgálatra?Küldje el az összeállítási rajzot, a bal és jobb azonosítót, az állomástérképet, a fényképeket és az üzemeltetési előzményeket. Megbeszélhetjük, hogy mit kell megőrizni, és mely területek szorulnak közelebbi mérésre.
Küldje el a kopástérképetTekintse meg a párhuzamos ikercsavaros termékeketHasználja a vonal viselkedését az ellenőrzési hely kiválasztásához, ne pedig a hiba bejelentéséhez
Csökkenő teljesítmény azonos csavarfordulatszám mellett, instabil nyomás, változó terhelés, rossz diszperzió, meg nem olvadt anyag és ismétlődő termékhibák indokolhatják az ellenőrzést. Szintén származhatnak etetésből, formulázásból, fűtőtestekből, érzékelőkből, szellőztetésből, korlátozott szerszámból vagy meghajtó problémából.
Mentse el a működési alapértéket, mielőtt egyszerre több beállítást módosítana. Jegyezze fel a tényleges előtolási sebességet, a csavarfordulatszámot, a terhelés vagy nyomaték jelzését, a nyomást, a zónabeállításokat, a mért olvadékhőmérsékletet, ha elérhető, és a késztermék ellenőrzését. Hasonlítsa össze ugyanazt a készítményt és a későbbi beállítást.
A Japan Steel Works megjegyzi, hogy a kopott ikercsavaros elemek csökkenthetik az áteresztőképességet és a diszperziót, és súlyos csavaros tengely vagy sebességváltó meghibásodásához vezethetnek. Ez jó ok a korai ellenőrzésre, de a tünetnek továbbra is össze kell kapcsolnia a gép fizikai állapotával.
Ha egy zsinór az adagoló kalibrálásának kijavítása vagy egy eltömődött szellőző kijavítása után normalizálódik, nem adjuk el a kopást diagnózisként. Ha a folyamat instabil marad, és a mérési térkép megfelelő helyi hézagnövekedést mutat, a helyettesítési eset sokkal erősebb. A cél a gyártási probléma megoldása, nem a legnagyobb készlet megrendelés elnyerése.
| Megfigyelt minta | Elmarasztalás előtti folyamatellenőrzés | Fizikai bizonyítékot kell keresni |
|---|---|---|
| A kimenet változatlan sebességgel csökken | Az adagolás pontossága, térfogatsűrűség, receptúra és szerszámkorlátozás | Helyi furatnagyítás, repülési kopás és hézagváltozás |
| A nyomás vagy a terhelés instabillá válik | Etetés, hőmérséklet-szabályozás, légtelenítés és lefelé irányuló korlátozás | Egyenetlen bal/jobb kopás, lerakódások, sérülések vagy érintkezési nyomok |
| A diszperzió vagy az olvadék minősége romlik | Anyagtétel, adalékanyag-adagolás, keverési konfiguráció és hőmérséklettörténet | Kopás a tervezett keverőfelületeken vagy rosszul szerelt elemek |
| Fémes zaj vagy hirtelen nyomatéknövekedés | Álljon meg a gépi eljárás alatt, és ellenőrizze a meghajtást és a beállítást | Friss érintkezési nyomok, hajlított részek, fázishiba vagy idegen anyag |
| Gyors ismétlődő kopás csere után | Anyagszennyeződés, igazítás, összeszerelés, működési határok és felületválasztás | Ismételt sérülés helye és iránya |
Döntse el, hogy mit cserél le az egyező jelentésből
A csak csavarokkal történő csere akkor indokolt, ha mindkét hengerszárny a jóváhagyott geometrián belül marad, a középponti kapcsolat megfelelő, és a kopás oka ismert. A csak hengeres csere akkor is indokolt, ha a csavarpár elfogadható és kompatibilis marad a helyreállított furatgeometriával.
Cserélje ki az egyező készletet, ha mindkét oldala elhasználódott, a referenciageometria bizonytalan, vagy egy új alkatrész még mindig a sérült partnernek ütközne. Ha a kopásminta eltolódásra, fázishibára vagy idegen anyagra utal, az új alkatrészek beszerelése előtt szüntesse meg ezt az okot.
| Mért állapot | Valószínű értékelési terület | Szükséges biztosíték |
|---|---|---|
| A csavarpár elhasználódott; mindkét lebeny a jóváhagyott határokon belül van | Javítsa meg vagy cserélje ki a csavarokat | Erősítse meg az újjáépített vagy új geometriát a megtartott hordóval szemben |
| hordólebenyek kopottak; csavarok az engedélyezett határokon belül | Szakképzett hordójavítás vagy csere | Ellenőrizze a kompatibilitást mind a visszatartott csavarokkal, mind a középtávolsággal |
| A csavarok és a hordó is kopott | Hozzáillő csavar és hordó csere | Jóváhagyni egy ellenőrzött rajzkészletet és ellenőrzési tervet |
| Helyi pontozás vagy egyoldalú érintkezés | A komponens kiválasztása előtt végezze el az ok kivizsgálását | Ellenőrizze a beállítást, a csapágyakat, a tengelyeket, a fázisokat és a szennyeződéseket |
| A geometria elfogadható, de a feladat megváltozott | Folyamat és geometria áttekintése | Határozza meg az új anyagot, a kibocsátást, a gépi korlátokat és a termék elfogadását |
Ne használjon általános internetes szorzót automatikus cserekorlátként. Az átmérő, a csavar típusa, a gép kialakítása, az anyag- és terméktűrés mind számít. A döntést az eredeti összeállítási rajznak és a gépgyártó szolgáltatási kritériumainak kell szabályoznia.
A szélesebb körű tünetekért és a javítási lehetőségekért tekintse meg oldalunkatcsavarhordó kopás és csere útmutató. Ez az iker-specifikus oldal a bal/jobb, a lebeny, a középső és a fázisinformációkat adja hozzá, amelyekre a hagyományos egyfuratú ellenőrzés nem terjed ki.
Használja a kopás helyét a felület meghatározásához
Nanhaiyapárhuzamos ikercsavaros termékekközé tartozik a PVC, PE, PP, gumi, műanyag, kompaundálás és granulálás. Az anyagterhelés ebben a tartományban változik. Az üvegszálat, az ásványi töltőanyagot, a pigmentet, az újrahasznosított szennyeződést és a korrozív összetevőket minőség és terhelés szerint kell megadni.
Együtt és ellentétes irányban forgó termékoldalainkon ugyanazok az alapvető referenciaértékek szerepelnek: 38CrMoAlA, hőkezelési keménység HB260-tól 320-ig, nitridálási keménység HV950-től 1000-ig, nitridálási mélység 0,50-0,70 mm-ig és nitridálási ridegség 1-es vagy annál alacsonyabb fokozatú. Ra0,4-et és 0,015 mm-es csavar egyenességet is feltüntetnek.
Az elérhető termékértékek közé tartozik még a HV 950 vagy magasabb krómkeménység 0,05–0,10 mm vastagságnál, valamint a HRC60–65 bimetál keménység 2,0–3,0 mm mélységben. A HV és a HRC eltérő skálát használ, így a legnagyobb nyomtatott szám nem a jobb opciót azonosítja.
| Megállapítás a kopástérképről | Mit kell meghatározni az új specifikációban | Mit ne feltételezzünk |
|---|---|---|
| A repülési csúcsok anyagot veszítenek a feltöltött folyamatzónában | Védett repülési helyek, kezelés vagy ötvözet, rétegmélység és végső geometria | Minden zónának ugyanolyan frissítésre van szüksége |
| Az egyik hordólebeny jobban kopik, mint a másik | Lebenytérkép, beállítás és középpont ellenőrzések, majd hordóvédelem | Egyedül a keményebb anyag korrigálja a helytelenséget |
| Gödrösödés vagy felületvesztés | Anyagkémia, tisztítási előzmények, érintett zóna és kompatibilis felületrendszer | Minden felületi sérülés kopásos kopás |
| Az érintkezési jelek ismétlődnek az egyik arcon | Fázisozás, egyenesség, tengely, csapágy és összeszerelés áttekintése | A csavarprofil az egyetlen oka |
| Hosszan tartó stabil használat után egyenletes kopás | Eredeti geometria, mért változás és szükséges karbantartási intervallum | Az újratervezés automatikusan szükséges |
A battenfeld-cincinnati a kopásmérést évente egyszer vagy 6000 üzemóra után javasoljaszolgáltatási útmutatójában az egyszeres, kúpos iker-, párhuzamos iker- és bolygóextruderekhez. Tekintse ezt az egyik szállító tervezési referenciájaként. A súlyos töltőanyagokat feldolgozó vagy gyors kopási trendet mutató vonalaknak más intervallumra lehet szükségük.


Változtassa az ellenőrző fájlt legyártható megrendeléssé
Az árajánlatcsomagnak tartalmaznia kell a gép gyártóját és modelljét, jóváhagyott rajzokat, anyagösszetételt, üzemeltetési jegyzőkönyvet és kopási térképet. Határozza meg, hogy hűséges cserét, javítási értékelést vagy geometriaváltást szeretne-e. Ha a teljesítménynek javulnia kell, adja meg a mérhető célt és a gép korlátait.
A rajzvezérlés ugyanolyan fontos, mint a névleges méret. Nanhaiyagyártó berendezések oldalafelsorolja a 0,02 mm-es CNC fúrási és marási pozicionálási pontosságot, a CNC esztergákat 6 méteres munkadarabokhoz, valamint az öttengelyes megmunkálást szabálytalan járatokhoz és speciális karimákhoz. Ezekhez a képességekhez továbbra is egyértelmű rajzi és ellenőrzési tervre van szükség.
Megkérdőjelezzük a rajzot, ha a megadott távolság ütközik a kopott mintával, vagy ha hiányzik a bal és a jobb oldali információ. Ez a gyártási felelősség része. A rajz aláírt átdolgozása olcsóbb, mint a nézeteltérések telepítéskor történő felfedezése.


Csere távcsőre van szüksége, mielőtt árakat kérne?Először küldje el a régi rész jelentését és a működési problémát. A kereskedelmi összehasonlítás megkezdése előtt segíthetünk elkülöníteni a rajzkérdéseket, a kopási bizonyítékokat és az anyagválasztást.
Kérjen csere felülvizsgálatátNyissa meg az érdeklődő oldaltElőször ellenőrizze az illeszkedést, majd a gyártást
A beérkező ellenőrzésnek meg kell erősítenie az alkatrész azonosságát, a rajz felülvizsgálatát, a bal és jobb oldali címkéket, az anyagdokumentumokat, a megadott méreteket és a védett felületeket a beszerelés előtt. A szállítási és ellenőrzési jegyzőkönyvet az üzemben használt alkatrész sorozat- vagy párazonosítójához kötve tartsa.
Kövesse az extrudergyártó összeszerelési, beállítási, kenési, melegítési és indítási eljárásait. Csak a jóváhagyott módszerrel erősítse meg a pár szükséges szabad mozgását. Ne használja a meghajtót megmagyarázhatatlan szoros pozíció kényszerítésére.
A megállapodás szerinti anyaggal, takarmányelrendezéssel és szerszámmal juttassuk el. Rögzítse a kimenetet, a csavar fordulatszámát, a terhelés vagy nyomaték jelzését, a nyomást, a hőmérséklet viselkedését, a szellőző állapotát és a késztermék minőségét. Hasonlítsa össze az elfogadási feltételekkel, ne egy rövid terhelés nélküli forgással vagy egy könnyebb gyantával.

Kérje meg Nanhaiyát, hogy nézze át az ikercsavar kopási fájlját
Küldje el a gép rajzát, a bal és a jobb csavar azonosítását, a forgási nézőpontot, a fázisozási információkat, a középpont távolságát, a kopási térképet, az anyagreceptet és az üzemeltetési jegyzőkönyvet. Mondja el, hogy melyik tünet váltotta ki az ellenőrzést, és hogy a helyreállítás, a hosszabb élettartam vagy egy új eljárási feladat a prioritás.
Rajzokat és méreteket e-mailbenBeszélgetés a WhatsApp-onTekintse meg a párhuzamos ikercsavaros termékeket
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Termékek:Együtt forgó, párhuzamos ikercsavaros hengerek | Ellentétesen forgó, párhuzamos ikercsavaros hengerek | PVC párhuzamos ikercsavaros hordók | Gumi és műanyag párhuzamos ikercsavarok
Email:info@nhyscrew.com
Telefon:+86-13505809643| Mozgó:+86-13587082002
C blokk, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang tartomány, Kína.
Szolgáltatási információk | Gyártó berendezések | Vállalati profil | Vegye fel velünk a kapcsolatot
Gyakran ismételt kérdések
Mi az a párhuzamos ikercsavaros hengerhézag?
Ez geometriai összefüggések halmaza, nem pedig egyetlen univerzális hézag. Egy hasznos specifikáció különbözteti meg az egyes csavarok hézagát a hengerhüvelyhez képest, a csavar és a csavar közötti hézagot az összefonódási tartományon keresztül, a középpont távolságát, a fázisozást és a vonatkozó axiális hézagot. A jóváhagyott géprajz határozza meg a célértékeket és a mérési módszereket.
Kiszámíthatom az ikercsavar hézagát a hordó azonosítója mínusz a csavar külső átmérője?
Ez a kivonás csak akkor írhat le helyi átmérős kapcsolatot, ha a két érték a megfelelő helyekre és egy meghatározott furatgeometriára vonatkozik. Nem írja le a csavar-csavar közötti hézagot, a kötést, a szakaszolást, a középtávolságot vagy a kereken kívüli nyolcas furatot. Ne használja egyedüli ikercsavar elfogadási értékként.
Hány helyen kell mérni egy ikercsavaron és hordón?
Nincs univerzális szám. Hozzon létre elegendő axiális állomást a betáplálási, olvadási vagy kompressziós, keverési, légtelenítési és nyomásnövelő területek lefedéséhez, majd adjon hozzá állomásokat a látható sérülések vagy geometriai változások körül. Használja ugyanazokat az állomásneveket mindkét csavaron és mindkét hordólemezen.
Mit kell feljegyezni a párhuzamos ikercsavarok eltávolítása előtt?
Jegyezze fel a beépített bal és jobb pozíciókat, az elforgatást a megnevezett végről nézve, a kéziséget, az időzítési vagy fázisjeleket, a tengelycsatlakozásokat, a távtartókat és a tengelyirányú sorrendet. Fényképezze le a meghajtó- és nyomóvégeket, címkézzen fel minden alkatrészt, és őrizze meg a gépgyártó eltávolítási eljárását.
Cserélhetem csak az ikercsavart és megtarthatom a régi hordót?
Igen, ha a hordó furatok, a középpont viszony és a felület állapota a jóváhagyott határokon belül marad, és a csavarkopás oka érthető. Ha a henger megnagyobbodott, ovális, hornyolt vagy rosszul igazodik, az új csavarok önmagukban túlzott vagy egyenetlen hézagot hagyhatnak maguk után. A döntést egy egyeztetett mérési jegyzőkönyvre alapozza.
Milyen gyakran kell párhuzamosan mérni az ikercsavaros henger kopását?
Állítsa be az intervallumot a gépgyártó karbantartási tervéből, az anyagsúlyosságból, az üzemórákból és a gépsor saját kopási trendjéből. A Battenfeld-cincinnati egy évet vagy 6000 üzemórát tesz közzé szervizajánlásként, de ez inkább tervezési referencia, semmint univerzális cserelimit.
A Nanhaiya közzétesz egy szabványos működési hézagot minden párhuzamos ikercsavarhoz?
Egyetlen munkahézag érték sem fedi le a teljes tartományt. A Nanhaiya közzéteszi az anyag, a hőkezelés, a felületi keménység, a rétegmélység, az érdesség és a csavar egyenessége termékértékeit. A funkcionális hézagokat még meg kell határozni az adott gép és csavarpár jóváhagyott rajzán.
Mit kell küldeni egy csere párhuzamos ikercsavaros árajánlatért?
Küldje el a gép gyártóját és modelljét, a jóváhagyott rajzokat, a bal és a jobb csavar azonosítását, a forgási nézőpontot, a középtávolságot, a csatlakozást és a karima részleteit, az anyagösszetételt, a teljesítmény- és működési jegyzőkönyvet, a tengelyirányú kopási térképet, a felületi fényképeket, a hibatörténetet és a szükséges ellenőrzési dokumentumokat.
A rendszer kiválasztásához és a működési elvekhez folytassa a mipárhuzamos ikercsavaros extrudervezetővagy a szélesebbikercsavaros extruder kiválasztási útmutató.